석도강판 및 주석강판 생산: 고품질 코팅 강판 제조 기술
석도강판(Tin Plate) 및 주석강판(Tin Free Steel) 생산
석도 도금은 강판에 주석(Sn)을 얇게 코팅하는 공정으로, 결과물을 석도강판이라 한다. 주로 녹 방지용으로 사용된다. 주석 코팅이 이루어지는 강판을 흑판(black plate)이라 한다. 주석 대신 크롬(Cr)과 크롬 산화물로 코팅하면 주석강판(Tin Free Steel)이라 한다.
주석강판은 강판에 전해 크롬산 처리를 적용하여 생산된다. 주석강판에는 때때로 폴리에틸렌 테레프탈레이트(PET) 또는 폴리프로필렌 필름을 라미네이트하여 주석강판 사용 시 도장 및 세정 공정을 생략하기도 한다.
역사
석도강판 산업은 1810년 니콜라 아페르(Nicolas Appert)가 살균 식품을 장기 보존하는 공정을 발명한 데서 시작된다. 아페르 공정은 1812년 존 홀(John Hall)이 런던에서 석도강판 용기에 식품 보존용으로 적용했다. 1820년대에는 영국과 프랑스에서 통조림 식품이 널리 판매되었고, 1839년에는 미국에서도 식품 통조림이 시작되었다.
1880년대부터 일련의 기술 혁신이 석도강판 산업을 변화시켰다. 주요 혁신: 1880년경 단철 흑판을 강철 흑판으로 대체, 1927년 연속 냉간압연 개발로 핫 팩 압연 폐지, 1934년 독일에서 소규모 연속 전해석도 도입, 1937년 미국에서 상업 규모로 도입되어 핫딥 공정 대체, 1960년 더블 콜드 리덕션 발명, 1960년대 초 일본과 미국에서 주석강판 발명.
현재 흑판 주석 도금에는 두 가지 공정이 있다: (1) 핫딥 공정, (2) 전기도금 공정.
핫딥 석도 도금 공정
핫딥 공정은 석도강판 제조의 최초 현대 기술이다. 단일 강판을 용융 주석 욕조에 담그는 방식이다. 이 공정은 많은 국가에서 중단되어 세계 석도강판 생산의 극히 적은 비중만 차지한다.
열간압연기는 주석 도금에 적합한 강판을 생산하지 않는다. 따라서 냉간압연기에서 열간압연 강판의 게이지를 줄여 주석 도금용 흑판을 생산한다.
핫딥 석도 도금 공정으로 만든 석도강판은 흑판 냉간압연, 스케일 제거를 위한 산세, 가공경화 제거를 위한 어닐링, 얇은 주석 층 코팅으로 구성된다. 원래 개별 또는 소량 팩으로 생산되어 팩 밀 공정으로 알려졌다. 1920년대 후반 스트립 밀이 팩 밀을 대체하기 시작했는데, 더 많은 양을 경제적으로 생산할 수 있었기 때문이다.
석도 세트는 최소 하나의 용융 주석 팟, 위에 염화아연(ZnCl₂) 플럭스, 그리스 팟으로 구성된다. 플럭스는 강판을 건조시키고 주석 부착을 준비한다. 두 번째 주석 팟(워시 팟)을 사용하는 경우 더 낮은 온도의 주석을 포함한다. 이어서 그리스 팟(오일과 석도 머신)이 온다. 석도 머신은 두 개의 작은 스프링 장착 롤러로, 주석 도금된 강판이 삽입되면 롤러가 여분의 주석을 짜낸다. 스프링 힘 조절로 주석 두께를 다르게 할 수 있다. 마지막으로 미세 겨와 먼지로 오일을 닦아낸다.
이 핫딥 석도강판 생산 공정은 20세기에 사용되었다. 시간이 지나면서 품질 향상을 위해 추가 절차들이 필요해지며 공정은 다소 복잡해졌다.
전해 석도 도금 공정
석도강판은 이제 대부분 강철 베이스에 주석을 연속 공정으로 전기도금하여 생산한다.
- 연속 전해석도는 1930~40년대에 단위 면적당 필요 주석량을 줄이고, 열간압연기와 냉간압연기에서 압연되는 긴 강판(코일)을 활용하기 위해 개발되었다.
- 최초 전해석도 라인은 1934년 독일에서, 1937년 미국에서 상업 규모로 가동. 제2차 세계대전 중 주석 부족으로 대규모 전해석도 증가가 촉진되어 곧 석도강판 제조의 지배적 기술이 되었다.
전해석도 공정이 핫딥 공정보다 유리한 요인들:
- 저속 시트별 핫딥 공정과 대비되는 고속 연속 공정
- 핫딥 공정에서 얻을 수 있는 비교적 높은 최소 코팅 두께와 달리 넓은 범위에서 코팅 두께의 단순하고 정확한 제어 가능(대부분 용도에 불필요한 두께)
- 석도강판 캔 내외부의 서로 다른 부식 조건을 충족하기 위해 양면에 다른 코팅 중량 생산 가능
- 제품의 기능적·시각적 일관성
전해석도 라인 조업 순서(최대 10m/초 속도)
- 코일 투입: 흑판 코일을 언코일링 맨드렐에 올려 석도 라인 입구로 공급. 새 코일 선단을 앞선 코일 말단에 용접하여 설비 연속 운전. 루핑 타워가 가변 길이의 소재를 축적하여 처리 섹션 정지 없이 두 코일 용접 가능.
- 사이드 트리밍: 흑판 스트립을 최종 폭으로 트리밍. 스크랩은 자동 베일링되어 제거되고 제강 공장에서 재활용.
- 세정 및 산세: 스트립을 연속 탱크 시리즈로 통과시켜 전해 세정, 산세, 린스하여 흑판 스트립 표면이 청결해지고 주석 전기증착에 적합하도록 함.
- 전기도금: 스트립이 스트립 양쪽에 주석 양극과 전해질이 있는 탱크를 통과. 주석이 양극에서 용해되어 전해질을 통해 스트립에 증착. 스트립에 증착되는 주석량은 양극과 스트립 사이 흐르는 전류량에 의해 결정. 차등 코팅 생산 시 각 양극 뱅크에 다른 전류 설정 사용. 도금된 그대로의 무광 주석강판을 매트 피니시라 부르기도 함.
- 용융 타워(리플로우): 전해 코팅된 주석강판이 타워를 통과하며 주석 리플로우 발생. 저항 또는 유도 가열로 스트립 온도를 주석 녹는점(231.9℃) 약간 위로 올린 후 즉시 냉수로 급랭. 주석이 녹아 스트립 전체에 균일하게 재흐름. 제품이 전형적인 밝고 광택 있는 표면 외관을 갖게 됨. 무광(용융되지 않은) 주석 마무리가 필요하면 용융 타워 끄기. 차등 코팅 주석강판 생산 시 용융 직전 스트립 양쪽에 식별 표시 보통 배치.
- 화학 처리: 차아염산나트륨 용액을 전해 코팅 주석강판에 도포하여 얇은 보호용 크롬 산화막 생성. 이 패시베이션 공정은 주석 산화물 형성을 방지하여 래커 적성을 보호. 전해 주석강판용 대표적 화학 처리: 차아염산나트륨 딥(SDCD)과 양극 차아염산나트륨(CDC). SDCD는 적당한 주석 산화물 형성 저항, 제한적 저장 안정성, 고도로 패시베이트된 주석 표면이 불필요하거나 최종 용도에 해로울 때 사용. SDCD는 표면 ㎡당 크롬 1.6mg 초과하지 않도록 목표. CDC는 양극 전류 추가로 주석 산화물 형성에 대한 고도로 패시베이트된 표면 제공. CDC는 보통 표면 ㎡당 크롬 5.4mg 목표.
- 오일링: 완성된 주석강판에 매우 얇은 오일막을 정전기적으로 도포. 오일은 이송 및 취급 중 주석 표면 스크래치 최소화 목적. 비코팅 제품처럼 녹 방지가 주목적이 아님. 전해 코팅 주석강판용 오일은 보통 아세틸 트리뷰틸 시트레이트(ATBC). 양면에 균일 도포.
- 재코일링: 완성된 전해 코팅 주석강판 스트립을 표준 내경을 가진 테이크업 맨드렐에 재코일링.
- 품질 검사: 전체 공정 자동 및 수동 모니터링으로 코팅 주석강판이 사양 준수 및 고객 기대 충족 확인.
주석강판(Tin Free Steel) 생산
주석강판의 경우 크롬과 크롬 산화물 코팅이 우수한 래커 부착성과 좋은 저장 특성을 제공. 이 코팅은 금속 크롬과 크롬 산화물의 혼합물. 주석강판의 다양한 코팅 중량과 달리, 단일 표준화된 크롬 코팅 제품만 보통 생산. 주석강판 생산은 전해 주석강판 생산과 동일한 처리 순서 따름. 코팅 라인은 기계적으로 유사. 전해 증착 공정 중 크롬과 크롬 산화물이 증착. 각 면에 도포되는 금속 크롬 코팅은 약 55.0mg/㎡. 산화막은 7~22.0mg/㎡ 범위지만 일반적으로 이 범위의 하한 쪽.
주석과 달리 크롬 층은 리플로우할 수 없음. 따라서 주석강판 전용 코팅 라인에는 전해 주석 코팅 라인에서 주석을 밝은 상태로 리플로우하는 데 사용하는 용융 타워가 없음.
제품은 코팅 라인 출구 전 정전기적으로 오일링. 역사적으로 부틸 스테아레이트 오일(BSO) 사용. 이 오일은 스크래치 방지를 위한 윤활성 위해 개발. 일부 경우 전해 주석강판용 ATBC 오일이 특정 래커 및 도장 시스템과 더 호환되는 것으로 나타남. 이런 경우 BSO의 더 큰 윤활성 희생하여 ATBC 선호.
전형적인 전해석도 코팅 라인은 그림 1에 나와 있다.
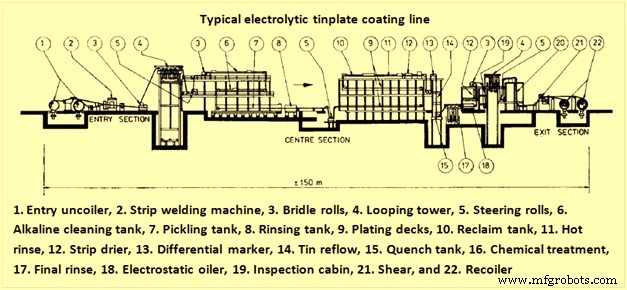
그림 1 전형적인 전해석도 코팅 라인
석도강판 및 주석강판 제품
석도강판과 주석강판 제품은 용어, 조성, 기계적 특성, 표면 마무리, 코팅 중량 등 표준화된 제품 특성으로 생산됨. 상세 내용은 다음 기사 참조:



