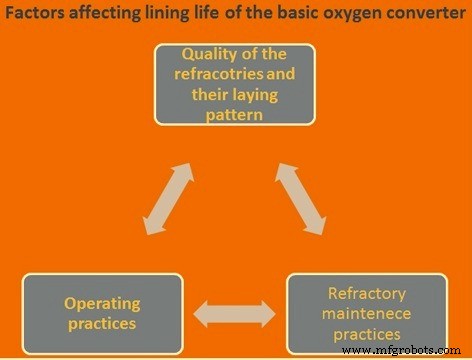
마그네시아 MgO ≥99%. 입자 내 생성 광물도 중요. 전체 SiO₂ 최소화(<0.3%). 고붕소(B)→입자 고온 강도 파괴→매우 치명적.
입자 밀도 3.2~3.5 g/㎤ 범위. 저밀도=고기공율→슬래그 침투 취약.
대형 결정립(>140µm) 일반적으로 우수. 융합 MgO 1000µm 초과도. 대형 결정립=간극 기공율 저감→슬래그 입계 침투 기회 감소, 고온서 C에 의한 MgO 환원 감수성 저감(환원→Mg 금속 증기+CO 가스→벽돌 내 C·입자 MgO 동시 파괴).
벽돌=미세 분말 C 잔여물(바인더 콕킹 후)로 카본 결합. 제강 슬래그에 흑연 비습윤→슬래그 침투·마그네시아 입자 용해 방지. 흑연 고열전도→표면 열 방출→공격적 반응 속도론 저감. 화학적으로 순수 탄소이나 회분(점토 광물) 포함. 불순 흑연=SiO₂, Al₂O₃ 불순물 혼입→부정적 효과만. 플레이크 흑연=비정질 흑연 대비 내산화성·열전도도 우수→보통 사용. 흑연량 5~25% 범위. 타 조건 동일 시 흑연량↑→슬래그 저항성↑, 열전도도↑.
금속 분말(MgO-C 벽돌 첨가)→산소 스캐빈저 역할(흑연·C-결합 산화 지연). 복합 금속-카바이드-산화물 결합 형성→고온 강도 현저 향상.
전로 각 존별 조건 상이→마모율 상이→존별 상이 품질 내화물 필요→균일 마모율 달성. = 밸런스드 라이닝(Balanced lining) 또는 조날 라이닝(Zonal lining). 저마모 구간=저품질/얇은 내화물 할당. 고마모 구간=고내마모성(고가) 내화물 할당→중요 마모 구역 수명 연장.
운전 관행(Operating Practices)
슬래그 생성 제어, 산소 유량·랜스 관행 제어, 바닥 교반 사용, 재취입(Reblow) 제한 등→라이닝 수명 영향 핵심 운전 관행. 공정 화학·취입 역학·라이닝 마모 상호작용 이해→효율적 제강+긴 라이닝 수명 동시 달성.
최대 마모 영향 요인(부정적):
취입 종료 시 고온 욕조 온도
슬래그 고FeO 함량
취입 종료 후 장시간 탭핑 대기
기타 부정적 요인:
용선 고Si
용선 고Mn
잦은 재취입
석회 저반응성·저품질
취입 초기 석회 부족 투입
취입 중 다양한 기간 슬래그 MgO 미포화(소성 돌로마이트/마그네사이트 저투입)
저슬래그 염기도
추가 중요 요인: 용선 Ti·슬래그 TiO₂, 욕조 액체 물질 체류 시간, 과다 철광석 첨가, 컨버터 입구 청소 빈도.
긍정적 요인(마모율 저감):
잦은 슬래그 스플래싱
잦은 슬래그 코팅
적정 소성 돌로마이트/마그네사이트 첨가
바닥 관리(벽돌 패칭) 빈번 수행
마모 구역 건닝 등 수리 조치 빈번 수행
석회 과포화 슬래그=제강 필수+라이닝 과마모 방지. 취입 전/중 석회 투입→취입 종료 시 약한 석회 과포화 슬래그 달성.
용선 Si%별 슬래그 생성 경로: 초기 고FeO 슬래그→Si 산화↑·석회 용해↑로 SiO₂, CaO 상승. 초기 용선 Si↑→취입 초반 SiO₂↑. 취입 종료 시 약한 석회 과포화 슬래그 필요→용선 Si·목표 슬래그 FeO 맞춘 석회 투입률 필요.
MgO-C 라이닝→슬래그 CaO·MgO 동시 포화 필요. 슬래그 내 MgO 용해도=염기도, 온도, FeO 함수. MgO 용해도↑ 조건: 저염기도, 저FeO, 고온. → SiO₂↑ 시 MgO 용해도↑. 저염기도(=저FeO) 슬래그=최고 MgO 용해도→취입 초반 염기도 낮을 때 마그네사이트 라이닝 최대 공격. MgO 용해도=염기도↑·FeO↑ 시 감소.
포화선 위→전량 MgO 액체 잔류 불가→MgO 포화 슬래그서 염기도 추가 상승→MgO 석출→슬래그 점도↑→컨버터 바닥·벽 빌드업 형성→라이닝 수명 연장.
취입 전 과정 슬래그 분석→라이닝 수명 영향. FeO-SiO₂ 경계계: 파이알라이트(2FeO·SiO₂) 융점 1205°C 매우 낮음. 용선 Si↑→파이알라이트 함유 슬래그 영역 통과 시간↑. 이 영역+저염기도 고MgO 용해도 결합→라이닝 수명 매우 불리. → 석회 조속 용해로 염기도 조기 상승 필수.
연소석회(Soft burnt lime) 사용+취입 초반 충분한 랜스 높이(Fe 산화 촉진→석회 용해 촉진) 유리. 석회 투입 취입 개시 3~4분 내 완료 권장.
석회=순수 CaO 아님. SiO₂, Al₂O₃ 등 불순물 함유→첨가 계산시 보정 필요. 야금 효율=입도·반응성(소성도) 영향. 일반 입도 8~40mm(일부 10~50mm 선호). 6mm 미만→폐가스와 함께 추출(최대 30%)→슬래그 미포화→추가 라이닝 마모. 입도 범위 넓으면 벙커 충전 시 분리(조립 외측, 미립 내측)→투입 시 품질 변동→강 화학·온도 제어·라이닝 수명 악영향.
재취입(Reblowing): 최종 온도/분석 조정 위해 빈번 필요하나 Fe 산화↑→내화물 마모↑ 대가. 예: 1분 미만 재취입→온도 20°C↑, 슬래그 FeO 5%↑. 이론상 재취입 중 석회 첨가→포화선 유지(FeO↑ 결과)이나 대부분 미실시. 특히 온도 상승 목적 재취입 시 Fe 산화 열량↑, 석회 용해 열소비로 상쇄→실시 안 함. 미포화 슬래그(고FeO, 고온) 야금적 허용이나 라이닝엔 극히 해로움. 취입 종료~탭핑 사이 용탕 체류 길수록 손상↑.
취입 중 충분한 욕조 교반→취입 종료 후 결과 변동률 저감·일관성 확보 중요. 주 탈탄 기간 CO 생성→양호 교반. C 0.30% 미만→CO 생성 감소→교반 현저 저하. 이 기간 랜스 하강으로 교반 담당. 랜스 유도 교반=CO 생성 대비 약하나 종료까지 교반 유지. → 바닥 불활성 가스 교반 도입 이유. 바닥 분사 가스량(일반 0.01~0.05 N㎥/t·min) 탑블로잉 산소 대비 미미하나 다중 이점: 슬래그-욕조 평형 근접, 턴다운 슬래그 FeO 저감·제어 용이→라이닝 수명 유리.
철광석 덩어리(냉각재) 첨가→FeO↑→라이닝 수명 영향. 과다 첨가 회피(추가 O₂→비제어 취입 거동). 주 탈탄 기간 내 완료 권장(이후 C 부족→미환원 철광석). 동일 측 튜예르/슈트 반복 투입→국부 FeO 풍부 슬래그→국부 라이닝 마모. → 투입 측 변경 필요.
라이닝 마모 모니터링 및 유지보수
모니터링: 레이저 기술 라이닝 두께 측정. 레이저 빔 이용 두께 측정. 전용 레이저 측정기 사용. 하루 1회 측정 권장→운전 중 라이닝 프로파일 파악. 두께 임계치 도달→유지보수 기법 시행 개시.
유지보수 기법:
슬래그 코팅(Slag coating) – 컨버터 록킹으로 작동 라이닝 슬래그 형성. 조업 중 상당한 주의 필요 기술. 성공 요소: (1) 적정 슬래그 선정, (2) 적정 첨가 후 슬래그 컨디셔닝, (3) 올바른 록킹, (4) 필요시 슬래그 폐기, (5) 최적 타이밍 코팅. 사전 계획·정확 실행 필수. 핵심=정립된 규칙 준수. 소요 ~1-2분.
슬래그 스플래싱(Slag splashing) – 비교적 최근 개발, 라이닝 수명 대폭 향상 기여. 제강 공정 잔류 슬래그 컨디셔닝·냉각→내화도 증대→차기 취입 시 내화물 표면 작동 라이닝 역할. 고점도 액체 슬래그 고압 질소로 전로 상부(콘)에 분사→작동 라이닝 부착. 탭핑 후 다음 히트 전 수분 소요. 침식 대응·프리즈 라이닝 형성 목적. 스플래시 슬래그=후속 히트 작동 라이닝. 라이닝 수명 증대 강력한 도구. 산소 랜스로 질소 분사 잔류 슬래그 이용. 2가지 관행: (i) 강·슬래그 모두 비운 전로 내 잔류 슬래그만, (ii) 용강+슬래그 잔존 상태. ②=트러니언·상부 코팅 주용. 분사 관행 상이. 소요 2-3분, 수직 상태서 수행. 질소 유량=랜스 높이 기반 제어, 보통 자동화.
건닝(Gunning) – 라이닝 수명 연장 기법. 심한 마모 구역(트러니언, 스크랩 충격부, 슬래그 라인)에 MgO 베이스 건닝 내화물(모노리틱, 보통 수계) 분사. 선택적 구역만, 강·슬래그 탭핑 후 수행. 슈터 타입 건으로 공정 열악 환경 대응. 건닝재 지속 연구·품질 개선. 비용 발생→제강 중 내화물 특정 비용과 균형 맞춰 건닝량 조절.
벽돌 패칭(Brick patching) – 침식 바닥 복구용. 강·슬래그 탭핑 후 일부 슬래그 잔존. 조대/파손 기용 컨버터 내화벽돌 액체 슬래그에 첨가. 슬래그 고결 30~60분 추가 소요. 폐내화물=조대해야 액체 슬래그 보강 가능.