무심 유도전기로(Coreless Induction Furnace)는 철강 산업에서 50년 이상 사용되며 현재 철계 소재 용해·보유 최적 설비로 자리잡았습니다. 1960년대 상용 주파수 기술로 급성장, 1980년대 중주파 전원 대량 도입으로 확대. 1980년대 초 유도전기로 연강 제강 최초 시도, 석탄 기반 회전로 직접환원철(DRI, 스펀지 철) 생산 보급과 함께 대중화.
유도전기로 원리와 구조
유도전기로는 전류로 금속을 용해하는 전기로 유형. 유도 용해 원리: 1차 코일 고전압 전원이 금속(2차 코일)에 저전압 고전류 유도. 유도 가열은 열에너지 전달 방식. 지배 법칙: (1) 전자기 유도, (2) 줄 효과.
무심 유도전기로: 얇은 내화물 도가니 둘러싼 수냉 구리 코일, 단일 AC 전원 흥분. 코일 통전 시 변동 축방향 자기장이 도가니 내 도전성 충전물에 전류 유도. 충전물 유도 전력은 물질 물성, 링크 자속, 기하 형상 의존. 용해 물질 저항율 따라 50~85% 효율로 전기→열 변환, 복사(용융면)·전도(로 라이닝) 열손실로 효율 추가 저하.
제강용 중주파 유도전기로: 고주파 교류장 유도 와전류 열 이용. 인덕터는 전기 손실 최소화 위해 구리, 수냉식. 도가니: 적합 내화물, 수냉 구리 코일 둘러쌈. 이 로 유형에서 충전물은 전기 아크 발생 열로 용해(※ 원문 오기: 유도전기로는 아크 아닌 유도 가열). 코일 고주파 전류 전달, 교류 자기장→충전물 강력한 와전류 유도→초고속 가열.
에너지 소비와 손실 분석
철 1톤 1,500°C 가열 이론 필요 전기 에너지: 396kWh. 실제 로 운전 중 다수 손실로 비에너지 소비 증가. 손실 구성: (1) 열손실, (2) 로 코일 손실, (3) 커패시터 뱅크 손실, (4) 컨버터 손실, (5) 주측 트랜스 손실. 손실 클수록 로 효율 저하. 열손실이 에너지 손실 최대 기여.
주요 열손실: (1) 로 상부 복사 손실, (2) 내화 라이닝 전도 손실, (3) 코일 냉각수 열손실, (4) 제거 슬래그 보유 열.
제강 1히트 동안 로는 냉각수와 쉘/노출 금속면 복사로 지속 열손실. 이 열손실 보전 위해 전기 에너지 추가 소요. → 히트 타임 길수록 로 비효율 증가.
원료 관리: 제강 품질의 핵심
무심 유도전기로는 '데드 멜팅(Dead Melting)' 장비로 공정 중 유효 변화 최소. → 원료가 제강 품질 결정 핵심.
원료 선정·관리 목표: 연속 주조기 주조 후 목표 기계적 물성·화학 조성 달성, 결함 없는 액상 강 생산. 품질 외 (1) 슬래그 발생량, (2) 내화 라이닝 수명, (3) 플랜트·작업자 안전도 영향. 원료와 투입 관행은 단위 전기 소비와 로 생산성에도 큰 영향.
원료 관리 핵심 파라미터: (1) 크기, (2) 겉보기 밀도, (3) 화학 조성, (4) 청정도, 오염도, 녹/스케일/모래/오일·그리스/비금속 코팅 없음. 겉보기 밀도 1톤/m³ 초과 원료가 0.5톤/m³ 원료보다 에너지 소비 낮음.
주요 원료(금속류가 기술·경제 양면서 주도적): (1) 강스크랩, (2) 철스크랩/선철, (3) 스펀지 철(DRI), (4) 카버라이저, (5) 첨가제. 앞 3가지가 금속류.
오염 스크랩→내화물 액면 부근 슬래그층 퇴적→로 인입 전력 제한. 유효 내경 축소→투입 곤란·지연→에너지 효율 악화.
녹슨 스크랩→용해 시간 증가, 단위 투입 금속량 감소. 프리스코트 강재(도금강판, 아연도금 등) 혼입 금지: 과다 야금 퓸·슬래그 발생. 1,500°C서 1% 슬래그 형성당 10kWh/톤 에너지 손실.
스펀지 철(DRI) 특징: (1) 고다공성, (2) 저밀도, (3) 저열전도도, (4) 고비표면적, (5) 고산소 함량, (6) 중간 탄소 함량. 균일 화학·물리 특성. 유해 잔류 원소 극저(~0.02%), 저유황.
첨가제는 통상 페로합금. 규격(크기, 등급, 조성) 준수 확인 필수. 특히 미세분→고손실→예상 강 화학 조성 변동 원인되니 철저 확인.
카버라이저 역할: 스펀지 철 내 FeO 형태 산소 제거, 액강 탄소 픽업 목표 수준 달성. 석유 코크스, 무연탄 대표적. 하지만 선철/주철 스크랩 경유 탄소 투입이 탄소 회수율 면서 더 바람직. 극미세 카버라이저 사용 회피(과다 손실). 기타: 야금 코크스, 탄화철, 야금 탄화규소(Si 63%, C 31%). 탄화규소는 스크랩과 동시 투입, 장점: (1) 빠른 흡수, (2) 탈산제 역할, (3) 라이닝 수명 향상.
소재 분석 기반 정확한 배합 계산, 충전물·첨가제(카버라이저, 첨가제) 정밀 계량·투입 관리는 용해 시간·전력 최소화와 액강 조성 확보 전제. 청정·건조 원료 사용 필수.
유도전기로 고효율 운전을 위한 조업 단계
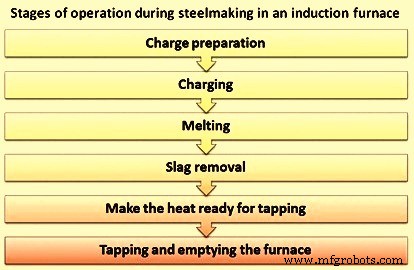
유도전기로 효율적 운영은 조업 관행 실시에 달림. 조업 단계 Fig 1.
Fig 1 유도전기로 제강 시 조업 단계
배합 준비와 투입
잘못된 투입 관행→에너지 소비 대폭 증가. 최악: 소량 투입→용해 대기→추가 투입 반복. 최선: 전력 코일 상단 레벨까지 충전→충전물 가라앉을 때마다 보충.
원료 히트 시작 전 계량·조작장 근처 배치. 선택한 투입법으로 즉시 투입 가능하게 적정 용기 보관. 카버라이저·첨가제 정밀 계량, 취급 중 손실 방지.
단일 금속/스크랩 최대 크기: 로 도가니 직경 0.4배 미만(브리징 방지). 각 투입분 ≈ 도가니 부피 10%. 실질적 예리 모서리 없음 확인(내화물 손상 방지).
중주파 무심로는 섬프(힐) 없이 운전. 투입법 결정 요인: (1) 로 크기, (2) 로 처리량, (3) 충전물 종류.
기계/수동 모두 가능하나 위 3요소 결정. 자성 물질(강스크랩, 주철, 선철, 밀 리턴): 전자석 장착 오버헤드 크레인 직접 투입. 스펀지 철: 전자석 크레인 또는 수동 투입.
수동 투입: 소형로만 적합. 고처리량/어려운 조건→드롭 바텀 버킷/진동 피더(계량 장치 내장 흔)로 투입.
코일 레벨 초과 투입 금지(최대 용량 투입 금지). 라이닝 마모에 따라 충전량 증가 필요. 적정 투입 순서 준수: 경량 스크랩 하부→중량 스크랩 상부(투입 시 바닥 라이닝 보호). 습윤 원료 투입 금지(폭발 위험).
용해와 슬래그 제거
빈 로에 코일 상단 가장자리까지 충전. 전원 투입→충전물 유도 전압→강력 와전류→고전류+저항→가열·용해.
용해 원활화 위해 주기적 슬래그 제거 필수: 액상 욕조 상부 고화→스펀지 철 추가 용해 방해. 스펀지 철 액상 금속 직접 투입 시 교반 작용→열전달 가속·용해 촉진. 단, 충분한 액상 풀 형성 확인 후 투입.
투입 방식 불문, 스펀지 철은 강스크랩 용해로 초기 용융 풀(핫 힐) 형성 후 항상 투입. 스펀지 철 용해는 액상 욕조 탄소 함량, 스펀지 철 금속화도 영향大. 욕조 C가 스펀지 철 미환원 FeO와 반응→CO/CO₂ 발생(카본 보일)→H₂/N₂ 후속 제거→청정 강 생산. 카본 보일: 슬래그-금속 계면, 3FeO+2C=3Fe+CO+CO₂.
액상 욕조 탄소 함량 적정 유지→용해 기간 적정 카본 보일 유지 필수. 스펀지 철 FeO 환원 필요 탄소량(C, kg) = 1.67[100 - %M - {(%슬래그/100)×%Fe}]. M=금속화도, Fe=슬래그 내 Fe량.
탄소(무연탄/석유 코크스) 금속 투입 기간 내내 첨가→혼합 개선, 완전 용융 욕조 트림 첨가량 감소. 중주파로: 주파수 상승→교반 작용 약화→완전 용융 욕조 탄소 첨가 난도 상승.
중주파 무심로 슬래그: 비유동, 중량·점성, 건조·드레스 형태 흔함. 제거: 긴 강봉 장착 디슬래깅 스푼 사용(전용품).
슬래그 응고제 사용 시 라이닝 화학적 공격 방지 위해 엄격 관리. 청정·적정 원료 선정, 고총철 스펀지 철로 슬래그량 저감 가능.
금속 충전물 손실: 크기·품질 의존, 통상 5% 미만(공정 비중 슬래그 제거·출강 시 비산·튐 손실 상당). 탄소 회수: 카버라이저 크기·품질, 투입법·시기 의존, 85~95% 기대.
히트 마무리, 출강, 로 비우기
액상 충진 레벨 코일 상단 가장자리 도달→시료 채취·최종 분석용 소재 투입→용해→출강 온도 80~100°C 미만까지 승온.
래들 준비 완료→로 스키밍→출강 온도 도달. 중주파로: 2~5분 소요. 침지 열전대 액온 측정. 출강 전 소량 페로합금 투입→출강 중 보일링 방지.
출강 래들 바닥에 필요 페로합금·카버라이저(필요시) 배치→금속 출강.
공정 제어와 자동화
현대 제강숍 개념: 전 기능 제어로 액강 품질·비용 상세 데이터 수집. 과거 대형 제강숍만 로 제어 시스템 보유. 저가 컴퓨터·PLC 보급으로 소형 설비도 다양한 복잡도 제어 시스템 경제적 설치 가능. 기능 분류: (1) 공정 자동화, (2) 공정 모니터링, (3) 정보 표시·기록, (4) 타 로·제어 시스템 인터페이스.
공정 자동화
최고 수준: 충전물 선정→액강 출강 전 주기 제어, 타 관리 시스템 연동. 단순 시스템: 제강 조업만 제어. 작동 필요 정보: 충전 중량, 시간, 전력 입력. 충전 중량: 로드셀/운전자 입력. 시간: 히트 시작 시 리셋되는 장치 내부 시계. 전력: 코일 전압·전류 측정 유도. 에너지 입력 계산→경험치 설정값(운전자 변경 가능) 비교. 설정값 도달 시 자동 전원 차단, 충전물 목표 온도 부근 용융. 측정 합리적 정확도이나 충전물 상태 차이로 유도 에너지 변동→히트 간 온도 편차 발생. 다음 단계: 설정 출강 온도까지 과열. 정확한 침지 측정으로 초기 온도 알 때만 가능. 결과 제어 시스템 직접 입력 또는 운전자 입력.
용해-과열 사이: 디슬래깅, 시료 채취, 조성 조정. 필요 시 임의 설정값 온도 유지, 최적 전력 레벨 계산. 에너지 공급 정확 제어→고에너지 비용·과열 방지.
자동 운전 추가: (1) 콜드 스타트, (2) 신규 라이닝 소결. 열전대 온도 데이터로 전력 입력 제어.
공정 모니터링
제강 조업 제어 중 용수, 유압, 전원, 퓸 추출 시스템 등 보조 설비 모니터링. 문제 발생 시 알람 표시. 코일 전류·트렌드 장기 기록(전압별)→증가 시 라이닝 마모 지시→내화물 교체 시점 운전자 알림.
정보 표시·기록
제어 시스템 정보 제공(복잡 시스템: 운전자~경영진 전 레벨). VDU: 에너지 소비, 전력, 온도, 금속 중량 실시간 표시(용해·보유·과열 중). 그래픽 형태 다수. 메뉴: (1) 알람, (2) 라이닝 시공, (3) 출강 등. 슬레이브 모니터로 플랫폼 외 위치 중복 표시. 단순 시스템: LCD로 동일 데이터(비그래픽).
운전자: 키패드/라이트펜/터치스크린(제조사 선호도·시스템 정교도 따라)으로 정보 입력·설정 변경. 히트/교대/월 단위 기록 제공.
타 로·제어 시스템 인터페이스
다수 로 제어 시스템 설계. 전 로 제어, 전체 제강 설비 필요 금속 산출량 맞춰 용해 최적화. 전력 계약 시간대별 제한 고려, 최적 용해율 달성.
상위 레벨 제어 네트워크와 송수신 시스템 개발. 네트워크 정보(출강 온도 변경, 합금 조성 변경, 원료 가용성, 충전 중량 등) 수신→로 운전 반영.
위 제어 시스템: 용해·보유·출강 자동 제어 방식. 콜드 스타트, 라이닝 소결 사이클 제어, 전원/로 부품/보조 시스템/라이닝 연속 진단. 고장·실패 식별·운전자 알림. 관리용 전 데이터 종합 기록. 다수 로 제어, 전체 용해숍 기능 제어 상위 네트워크 일원 가능. 최고 사양 시스템 소형 제강숍엔 비용 효과 낮음. 일부 시스템 기존 설비 레트로핏 가능.