


제조공정

산업 제조
실리코망간(Si-Mn)은 제강 시 저탄소(C) 조건에서 규소(Si)와 망간(Mn)을 용강에 동시에 첨가하는 합금. 표준 Si-Mn: Mn 65~70%, Si 15~20%, C 1.5~2%. 등급: 중탄소(MC), 저탄소(LC). 소비처는 제강 산업 단일. 고탄소 Fe-Mn과 Fe-Si 혼합 대신 Si-Mn 사용은 경제성 고려.
Mn, Si 모두 제강 핵심 원소. 탈산제, 탈황제, 합금 원소. Si 주 탈산제. Mn은 Si보다 약한 탈산제이나 안정적 망간 실리케이트/알루미네이트 형성으로 효과 증대. 탈황제 역할도 함. Mn 거의 모든 강종 합금 원소로 사용. 특히 Fe-C계 경화능 향상 효과 주목.
Si-Mn은 산화성 원료 카보서믹 환원으로 3상 AC SAF에서 생산(Fe-Mn 생산용과 동일 설비). Fe-Mn 생산보다 고온 필요해 운전 난도 높음. Si-Mn용 SAF 통상 9~40MVA, 일산 45~220톤.
카보서믹 환원에서 열은 C만큼 환원 필수(흡열 반응, 열 부족 시 불완전). 양호한 전극 침투로 반응 완결 열 확보 필수.
Si-Mn 주원료: Mn 광석, 고탄소 Fe-Mn 슬래그, 석영암, 코크스/석탄, 플럭스(돌로마이트/방해석). Mn 주공급원: Mn 광석, 고탄소 Fe-Mn 생산 Mn 풍부 슬래그. 원료별 가열·C 반응 거동 달라 코크스/전력 소비, 슬래그 양·조성, 노 생산성 영향.
Si-Mn 1톤당 슬래그 발생량은 광석/슬래그 비율 주결정. Fe-Mn 슬래그 비중 높일수록 Si-Mn 공정 슬래그/금속 비율 증가. 슬래그 과다→에너지 소비 증가, 최종 슬래그 금속 함유 손실 증가 우려.
Mn 광석 불순물 채광·가공 단계서 미제거. P(인) 함량 중요(시판 Si-Mn 합금 엄격 규격). Fe, P, As(비소) Mn보다 쉽게 환원→금속 선행 이행→최종 합금 함량은 광석 선별로 제어. 고탄소 Fe-Mn 슬래그는 고순도 Mn 공급원(광석 내 쉬운 환원 불순물이 고탄소 Fe-Mn 생산 시 금속 이행). Si-Mn 합금 불순물(P 등) 함량은 Mn 광석 선별뿐 아니라 Mn 광석/고탄소 Fe-Mn 슬래그 배합 비율로도 제어.
Si 1,600~1,650°C 공정 온도 필요(충분한 Si 함량 Si-Mn, 저MnO 폐기 슬래그 생성). Fe-Mn 슬래그 융점 상대적 낮음(~1,250°C) vs Mn 광석(~1,350°C 용융 시작). 고 Fe-Mn 슬래그 비중→공정 온도 저하 경향. Mn 광석 1,350°C 용융 시작, 고체-액체 혼합(고체상 MnO). 1,550°C 이상 추가 가열·환원 후 슬래그와 혼합 자유 유동. 고 Mn 광석 비중→표면·코크스 베드 구역 공정 온도 상승.
SAF Si-Mn 생산: C(코크스/석탄) 환원제, 열은 전기 공급. 전류 충전물 통과, P=R·I² 열 생성(P=열, R=충전물 저항, I=전류 밀도).
SAF 전극 팁 다공성 충전물 매몰, 미세 아크로 슬래그 풍부 코크스 베드(용융 합금욕 상부 부유)에 전기 에너지 방출. 열은 전기 에너지 공급, 코크스 이중 역할(환원제+전기 저항체). 원형 노, 40MVA 기준 외부 직경 11.6m, 높이 6.2m 대표적.
Si, Mn 환원 다단계:
(SiO₂) + 2C = Si + 2CO(g)
(SiO₂) + 2SiC = 3Si + 2CO(g)
(MnO) + C = Mn + CO(g)
(SiO₂) + 2Mn = Si + 2(MnO)
(SiO₂) + Si = 2SiO(g)
Mn = Mn(g)
괄호=슬래그상 존재, 밑줄=합금상 존재. C=탄소원(합금 용해 또는 고체 코크스).
슬래그/합금/가스 완전 평형 위한 주 평형 반응:
(MnO) + C = Mn + CO(g)
(SiO₂) + 2C = Si + 2CO(g)
두 반응 동시 평형 필요. 둘 다 온도·CO 분압 강의존. 고온→합금 Si 평형 함량↑, 슬래그 MnO↓. 저 CO 분압→합금 Si↑, 슬래그 MnO↓. 통상 SAF CO 분압 ~1기압. 두 반응 결합→부분 슬래그/합금 평형 반응:
2(MnO) + Si = 2Mn + (SiO₂)
이 반응은 온도 의존성 적고 기체상 분압·조성 독립.
3상 16MW Si-Mn 로 발굴로 반응 구역 상 분포 정보 획득. 노 내부는 두 주영역: (1) 예열·예비 환원 구역(충전물 고체상), (2) 코크스 베드 구역(광석, 슬래그, 플럭스 용융). Fig 1은 상기 16MW 로 발굴 기반 구역도.
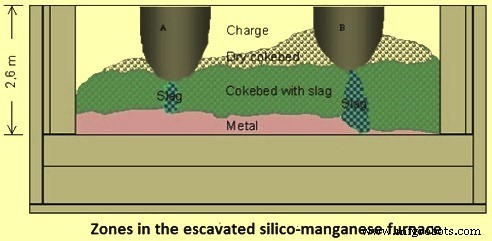
발굴 조사: 전극 팁 위치 금속욕 상부 ~600mm가 양호 운전에 적합. MnO₂ 광석서 조기 Mn₂O₃ 분해, Mn₃O₄ 추가 환원(CO 가스/열분해)은 미미. 유의미한 MnO 예비 환원: 충전물 미세분만 관찰. MnO 풍부 Fe-Mn 슬래그, Mn 광석 실질적 용융·환원 시작 전 거의 최종 Si-Mn 슬래그 조성까지 환원. MnO 환원 거의 코크스 베드 상부서 완료. 석영 용해·환원, Mn 산화물 주환원 완료 후 코크스 베드 구역서 명백 발생. 액상 금속이 코크스 베드 통과→합금욕 낙하 시 Si '픽업' 꽤 빠름.
MnO₂ 환원 4단계(Fe-Mn편 동일): (1) MnO₂→Mn₂O₃ 450~500°C↑, (2) Mn₂O₃→Mn₃O₄ 900~950°C↑, 둘 다 열분해만으로 가능. Mn 산화물 안정성 범위. (3) Mn₃O₄→MnO: CO 가스/고체 C 필요. (4) 상압 MnO+C 환원: 1,410°C↑서만 가능, 완전 환원엔 더 고온. 문제: Mn 고증기압→강한 증발. MnO 우선 슬래그상 용해→고체 C 환원→금속상 이행. 비이상 슬래그·합금 용액 중요. 최신 열역학법으로 상·에너지 밸런스 결정 필요.
Si-Mn 합금과 다성분 MnO-SiO₂-CaO-Al₂O₃-MgO 슬래그 간 Si 분배 주결정: 공정 온도, 슬래그 SiO₂ 함량, R-비율=(CaO+MgO)/Al₂O₃. 예: 일정 온도·SiO₂서 R-비율 2→1 감소 시 합금 평형 Si ~6%p 상승. 온도 효과도 큼: 1,550~1,700°C 구간 50°C 상승당 평형 Si ~6%p 상승. 슬래그 평형 MnO 함량 1순위 온도, 2순위 SiO₂ 함량. 1,600°C서 SiO₂ 포화~9%→SiO₂ 40~45%로 저감 시 3~4% 최저.
고온→흡열 환원 반응 열역학·동역학 모두 유리. 슬래그 화학 효과 복잡. 염기성 슬래그→MnO 활성도 계수 높음→Mn 회수율 높음. 석회 투입→동일 MnO 함량서 슬래그 MnO 포화 농도↓, 활성도↑→평형 MnO 농도↓, 환원 속도↑. 염기도 1.1 초과 시 Mn 회수 추가 효과 미미. 과다 CaO, MgO→슬래그 점도↑→Mn 환원 약화. Al₂O₃도 점도↑→Mn 환원 반응 지연. 슬래그 양호 유동 위해 Al₂O₃ 20% 초과 금지.
돌로마이트/방해석 투입→슬래그 염기도↑→유동성 개선→슬래그서 MnO 환원 촉진. Si-Mn 슬래그 대표 SiO₂ 35~45%. 액상선 온도 1,300~1,380°C(슬래그 조성 의존). 온도↑, SiO₂↑, (CaO+MgO)/Al₂O₃↓ 모두 Si 금속-슬래그 분배 계수↑.
슬래그 유동성 개선 위해 MgO 7% 초과 필요. 슬래그 MgO 비중 증대로 MnO 함량 유의적 저감→Mn 회수 개선.
노 내부 가스 주성분 CO. SiO, Mn 증기 소량만 존재. 저온부(노 상부) CO₂, 수증기 포함.
환원 반응→광석 조성 변화→융점 등 물성 변화. 변화율=환원율 의존, 환원율은 온도, 광석 조성·형태, 탄소질 물질 물성 등 다수 파라미터 영향.
Si-Mn 1톤당 슬래그량 주결정: 광석/슬래그 비율. Fe-Mn 슬래그 비중↑→슬래그/금속 비율↑. 과다 슬래그→에너지 소비↑, 최종 슬래그 Mn 함유 손실↑ 우려.
Si-Mn 제련 경제성: Mn 금속 함유 손실 최소화, 슬래그 용해 MnO 최소화, 고Si·저C 합금 생산으로 극대화.
저탄소 Si-Mn(~30% Si)은 표준 합금에 Fe-Si 산업 Si 폐기물 첨가해 업그레이드 생산.
Mn 광석, 고탄소 Fe-Mn 슬래그, Si 풍부 금속 재용해물 혼합 표준 Si-Mn 생산 단위 전력 소비: 통상 3,500~4,500kWh/톤(투입 금속량 1순위 의존). 전력 소비: 생산 Si-Mn Si 함량↑, Si-Mn 1톤당 슬래그량↑ 시 증가. 슬래그 100kg 추가당 ~50kWh 추가 소모. 광석 분율을 상승 CO 가스로 MnO 환원 시 Si-Mn 1톤당 ~100kWh와 코크스 절감.
제조공정
서브머지드 아크 용접(Submerged Arc Welding, SAW)이란? 서브머지드 아크 용접(SAW)은 연속 공급되는 전극과 용접할 공작물 사이에 전기 아크를 형성하는 접합 공정입니다. 분말 플럭스 담요(Blanket)가 아크를 둘러싸 덮으며, 용융 시 접합할 금속과 전극 사이 전기 전도 경로를 제공합니다. 최초 SAW 특허는 1935년 출원. 연속 공급되는 소모성 솔리드 또는 튜블러(메탈 코어드) 전극 필요. 용융 용접부와 아크 존이 석회, 실리카, 산화망간, 플루오르화칼슘 등 화합물로 된 입상 융해성 플럭스 담요 아래 잠김
서브머지드 아크 용접(Submerged Arc Welding, SAW)은 전극에 의해 아크가 형성되는 공정입니다. 아크는 전기적 전하를 이용해 용접 와이어와 공작물을 통과하여 용접을 수행합니다. SAW와 일반 아크 용접의 차이점은 용접 와이어, 아크, 용접 조인트가 플럭스 층으로 덮여 있다는 점입니다. 플럭스는 아크가 용접 대상 소재로 이동할 수 있는 경로를 생성하며, 용융 재료를 보호하여 스패터와 오염을 방지합니다. SAW 장점 서브머지드 아크 용접의 최대 장점은 고온 재료가 작업자에게 튀는 것을 방지한다는 것입니다. 또 다른