고로 조업 이상 방지: 검증된 전략과 대응 방안
부담재 고로 상부에서 하향 이동, 노가스 상향 이동이 부드럽고 균일해야 고로(BF) 안정·효율 조업 가능. 이를 위해 최근 많은 노력: (1) 부담재 특성 개선, (2) 고로 충전 시스템 개선, (3) 고로 냉각 시스템 개선, (4) 적절한 자동화·제어로 인적 오류 제거, (5) 고로 조업 절차 개선. 이런 개선에도 고로가 항상 순조롭게 운전되는 것은 아니며 조업 중 이상 발생. 하지만 과거보다 이상 빈도 낮으나 여전히 조업 업셋 발생→운영자 빠른 판단·숙련·적시 시정 조치 필요.
고로 조업 이상 주요 원인
- 기계 장치 결함: 쿨러 누설, 밸브 불량 등
- 조업 결함: 잘못된 충전, 출선 지연 등
- 고로 내부 비정상 물리화학적 변화
주요 고로 조업 이상
행잉(Hanging)과 슬리핑(Slipping)
행잉: 고로 상부 충전 부담재가 노바닥 방향 연속 이동 안 함. 하강 중 부담재 큰 저항 만나 이동 정지. 로 스택 구간 부담재 브리징(bridging)으로 발생. 발생 시 행잉 아래 물질 계속 하강→고체 물질 없는 공간 형성, 초고압 고온 가스 충만. 공간 행잉 붕괴까지 지속 성장.
행잉 붕괴 시 아래 공간 생성으로 물질 낙하. 붕괴 현상 '슬리핑'→불규칙 고로 작동→불균일 가스 분포→BF 파라미터 영향. 슬리핑 중 충전재 열적 미준비 상태 불제어 낙하→고로 냉각. 고온 가스 강한 힘으로 상향 강제. 심각한 경우 행잉 물질 급작 하향 추력→고온 가스 폭발적 힘으로 상향→상부 가스 블리더 개방, 때로 고로 상부 설비 심각한 손상.
슬리핑 선행 행잉 원인: 충전 투과성 감소 조건 다수. 일부 물질 입자 간 공극 막아 느슨하게 결합. 부담 미분 고비율·노가스 유속 높을 때 미분 입자 간 틈 막아 행잉 유발. 경우 녹은 슬래그 상향 비산→냉각 부담재 접촉 재고결→입자 간 공극 막아 결합.
일부 경우 CO 분해 반응 2CO = CO₂ + C 촉매화→탄소(그을음) 석출→입자 간 공극 막아 결합. 알칼리 함량 높을 때 알칼리 화합물 환원→알칼리 증기 상향→냉각부 응축→동일 행잉 유발.
고효율·최고 생산율 운전 고로 다른 유형 행잉 발생 가능. 조건: 가스 분포, 코크스 강도, 부담 입도 약간 불리 변화→철산화물 환원 충분히 빠르지 않음→산화철 용융→코크스 입자 위로 액체 흐름. 발생 시 액체 산화철 고체 철 환원→상당 열 소비→코크스 입자 시멘트화→BF 이동 물질 투과성 대폭 감소→행잉.
유사 행잉: 부담재 환원성 품질 대비 과고 화염 온도 운전 시. 고온 등온선 상부 충분히 확장→미환원 물질 용융 시작→더 환원적 환경 하강 시 환원→온도 따라 고결(FeO 융점 ~1,370°C, 순철 ~1,535°C)→부담 폐쇄.
부담 적절 이동 안 되고 재료 고로 내 완만 이동 시 운영자 즉각 시정 조치 필요→대형 슬립 방지(매우 재앙적). 극한 조건 슬립→칠드 퍼니스(chilled furnace). 모든 행잉·슬립 원인 분석→조업 절차 변경→재발 방지.
고로 통상 두 유형 행잉: (1) 탑 행잉: 스택 상부 발생, 주로 탄소 석출 반응·알칼리 증기 응축 원인, (2) 바텀 행잉: 하부 스택, 벨리, 보시 영역 발생, 스택 내 보이드 생성 원인.
고로 행잉 제거 시정 조치: (1) 대형 석회석 덩어리 사용→고로 내 소성 CO₂ 생성→용해손실 반응 유도→층 투과성 개선, (2) 풍온·풍압 저감→가스 분포·흐름 개선. 장시간 심한 행잉 시 열풍 압력 급격 단시간 저하. 급작 압력 저하 충격→고로 슬립 유도. 이 슬립 보통 강력→출선 후 노바닥 용철·슬래그 최소 시만 시행. 극단 경우 지속 행잉 보시 레벨 블로우다운→코크스 블랭크 충전 치유.
스캐폴딩(Scaffolding)
스캐폴딩: 노벽 부착물(어크리션/스캡) 축적→고로 스택 단면적 감소. 스캐폴드: BF 내측 고체 쉘+이 쉘과 노벽 사이 느슨한 부담재 층. 스택 상부 또는 보시 상단 근처 하부 발생. 다른 BF 스캐폴드 구조·위치 공통점 적어 일반화 어렵나 두 그룹 분류: (1) 적층형 스캐폴드, (2) 비적층형 스캐폴드. 적층 구조: 금속 철(Fe)층과 알칼리 풍부 부담층 교대. 스캐폴드 행잉 유발 가능. 대형 스캐폴드 형성 그림 1.
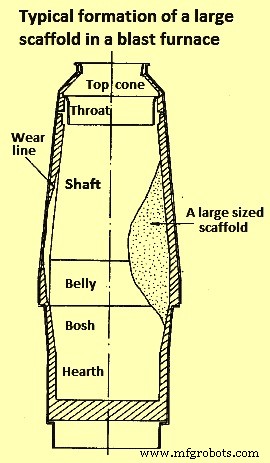
그림 1 고로 대형 스캐폴드 전형적 형성
보시 상단 근처 스캐폴드 형성 빈번: 부담재 과다 미분+슬래그 석회 화학 조성 높음(높은 염기성 반영). 노스택 형성 슬래그 석회 용해→슬래그 융점 상승. 슬래그 부담 미분 입자 현탁 운반 빈번→융점 상승→미분+슬래그 혼합물 상부 보시 벽 부착. 상부 보시 벽 축적→고온 노가스 중앙 편향→벽쪽 고온 가스량 감소→어크리션 냉각·완전 고결→스캡 성장→BF 단면적 큰 비율 차단.
안정·유해 스캐폴드 형성 필수조건: (1) BF 부담 스캐폴드 구성 적합 물질(미분, 불량 선별 부담, 저온 환원 열화 특성 열등 소결, 장기 보관 습식 냉간 소결, 소형 코크스 등), (2) 부담재 응집(시멘트화) 물질, (3) 고정(앵커링) 메커니즘(라이닝 화학 결합, 냉각판 물리 앵커링, 보시 벽 아치 형성, 단순 벽 응축), (4) 부착 성분 지속 공급, (5) 형성 스캐폴드 하강 물질 마모력 견딜 강도.
스캐폴드 위치: 응집 물질, 부착 물질, 부담재, 고로 조업, 냉각 요소·라이닝 재료 등 건설 특징 의존. 샤프트, 보시, 벨리 다양한 레벨 위치 가능.
알칼리/아연 화합물 고로 하부 환원→금속 증기→노가스 따라 상부 냉각부 상승→재산화 미세 고체 입자→기타 미세 물질 동반 노벽 부착. 스캐폴드 형성 개시 또 다른 원인.
스캐폴드 차단→철함유 원료 제련 영역 감소. 스캐폴드 노내 가스 흐름 왜곡→연료비 증가·행잉/슬립 촉진·생산성 감소. 고연료비→연료 효율 저하. 스캡 벽면 탈락→노바닥 하강→심각 업셋·용철 품질 저하. 스캡 크기 너무 크면 칠드 BF 유발.
채널링(Channeling)
채널링: 상향 노가스 방사/원주 방향 균일 분포 못 하고 최소 저항 통로 통과. 고로 채널링 원인: 과다 미분 충전, 로내 부담재 부적절 분배, 노바닥 고액체 철·슬래그 레벨. 채널링→가열·환원 공정 교란→용철 품질 영향.
채널링 징후: (1) 압력 강하 증가 없이 풍 수용, (2) 고로 상부 가스 온도 높음, (3) CO/CO₂ 비율 높음, (4) 상부 가스 플루 분진 고함량, (5) 코크스율 증가.
미분 충전 시 채널링→노벽 열부하 증가→불안정 조업·생산 감소. 미분→상승 가스 영역 이탈→미분 주변 채널링. 상승 가스 유도→예열·환원 공정 교란. 비정상 블리더 개방, 용철 화학성 이상, 불안정 생산, 생산성 감소. 채널링 효과적 예측 시 원료 품질 개선 또는 BF 조업 조정으로 열부하 저감 가능.
채널링 중요 측면: (1) BF 충전 크기·분배 양방향 비균일, (2) 임계 가스 유속 국부 초과, (3) 경입자(코크스) 고유속 구역 이탈→저유속 구역 퇴적, 중입자(광석) 우선 침강(광석 시프트), (4) (3) 현상→저투과 영역 밀도 증가→방사 압력 강하 더 불균일, (5) 노가스 구별된 채널 시스템 흐름=채널링, (6) 풍량 이전 값 복원 해결 안 됨(히스테리시스 효과).
채널링 제어 예방: (1) 고강도·좁은 입도 분포·최적 크기 부담재 사용, (2) 상부 압력 높은 수준 유지.
브레이크아웃(Breakout)
'브레이크아웃': 보시, 취구 브레스트, 노바닥에서 가스·코크스·슬래그·철 탈출 조건·결과. 융해대 아래 어디서든 발생 가능, 심각 브레이크아웃 주로 액체 슬래그·액체 철. 액체 철 브레이크아웃: 노바닥 철 표면 아래 레벨, 노벽·냉각 스테이브 통하거나 노바닥→바닥 냉각 스테이브 아래 탈출. BF 브레이크아웃 드물고 교묘한 위험. 보시 레벨, 취구 스톡(브레스트 쿨러, 취관, 아이사이트), 노바닥 발생.
슬래그 브레이크아웃: 철 브레이크아웃만큼 심각 안 함(액체 철-물 접촉 폭발 위험 적음). 유형 불문 가능하면 출선구 개방→액체 물질 최대 배출, 로 풍 정지.
슬래그 브레이크아웃: 물줄기로 냉각, 발생 구멍 내화벽돌 교체, 파이어클레이 그라우트 주입, 플라스틱 시멘트 래밍, 석면 로프 충전 등으로 폐쇄.
철 브레이크아웃: 실질적 제어 불가. 누적 철 구멍 통해 유출→로 건조까지. 누적 철 정리 후 적정 내화물 구멍 폐쇄. 심각한 철 브레이크아웃→전체 노바닥 수리 필요. 비심각 경우 손상 노바닥 냉각 스테이브 교체 빈번.
브레이크아웃: 노바닥 벽 실패→액체 철/슬래그/양쪽 비제어 흐름. 최근 노바닥 관심·중량·강도·고가 건설 개발로 위험 현저히 감소.
슬래그 브레이크아웃: 노바닥 냉각 스테이브 상부~취구 레벨 발생. 위험 적으나 벽돌 라이닝 손상·수리 지연·청소 시간 상당 골칫거리.
풍·가스·코크스 브레이크아웃(보시 브레이크아웃) 거의 과거사. 제거: 조업 관행 개선, 열등 광석 점진적 원활 작업, 덜 격렬한 '슬립', 보시 전반적 강화. 현재 조업 제어로 보시 드물게만 실패.
보시 브레이크아웃 원인: (1) 고로 내부 조건: 고풍압, 심한 슬립, 노벽 심한 작업→브레이크아웃 유발, (2) 노바닥 밴드 파손, 냉각판 탈출, 밴드-플레이트 사이 벽돌 탈출, (3) 보시 냉각 스테이브 균열·개방.
안전 관행은 튜에레 브레스트/보시 브레이크아웃 예방 제한적: 결함 설계/건설, 약한 구조, 보강 부족, 부적절 냉각 벽돌 구간 이 부분 포함 시. 관행 수정 도움 안 됨(돌발성). 예방 95% 건설, 5% 경험·기민성·주조장 접근성·신호/탈출 가능성 배치.
최근 수년 심각한 브레이크아웃 보시/취구 브레스트보다 노바닥 빈번. 사실 항상 그랬으나 소량 용철 시 심각 안 함(풍압 높지 않음). 대형화·고속 운전→심각 비중→로 파손, 때로 인명 피해, 거의 항상 악조건·지연·불편.
노바닥 벽 파괴 주체: (1) 풍 특히 출선구 위 노벽 침식, (2) 액체 철·슬래그 화학적 작용 벽돌 붕해, (3) 액체 철 기계적 작용 벽돌 이음새 침투. 그림 2 전형적 BF 노바닥 마모 메커니즘.
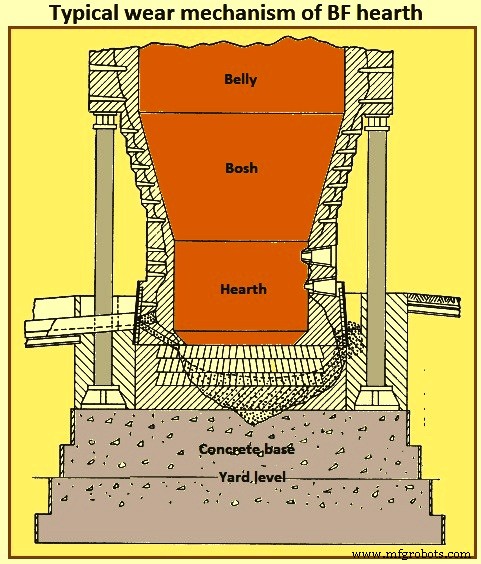
그림 2 전형적 BF 노바닥 마모 메커니즘
칠드 허스(Chilled Hearth)
매우 심각한 장애: 출선 악영향. 저연료 투입, 풍 과다 수분, 취구 누수 등 원인. 이 이유면 칠링 점진적→심각 전 시정 가능. 심한 슬립도 BF 칠링 유발. 슬립 칠링 급작.
BF 칠링 일반 원인: 장시간 미준비 정지. 준비 정지라도 재가동 시 칠드 허스 조건 초래 가능. 칠링 이유 다수: 조업 이상, 부적절 부담 충전, 주요 설비 고장, 심각한 누수 등.
취구 충분 코크스/타 연료 없으면 정상 환원·용해 공정 유지 불가→BF 냉각. BF 칠링 증상 시 운영자 어려운 선택: 풍 계속 불면 액체 계속 생성→배출 불가. 노바닥 고액체 레벨→취구·취관 소손. 반면 풍 정지→슬래그 취구·취관 유입 고결→해당 부품 심각한 손상. 추가 수리 시간 필요→로 추가 냉각→회복 더 어려움.
정상 조업 중 BF 칠링 증상 전 경고 신호 보통 제공. 경고 신호: (1) 풍량 감소·부담 이동 둔화(로 냉각 운전), (2) 빈번 행잉·슬립, (3) 탭핑 용철·슬래그 온도 정상 미만, (4) 탭핑 슬래그 점성 높음·슬래그 러너 자유 이동 안 함, (5) 출선구 물 유출, (6) 취구·취관 슬래그/슬래그-금속 혼합물 막힘, (7) 탭핑 시 배출 부족/출선구 개방 지연→용철·슬래그 과다 축적, (8) 데드맨 영역 코크스 극소. 경고 신호 시 시정 조치 필요→BF 칠링 접근 방지. 시정 조치 여러 가지이나 충전 코크스 증가→로 고온 측 운전 권장.
요약: BF 칠링 이유: (1) 과다 누수, (2) 규격외 부담재(원료), (3) 부담재 품질 거대 변동, (4) 계측·측정 장치 미보정/오작동, (5) 운영자 가용 데이터로 로내 상황 정확히 판독 못 함, (6) 운영자 조업 중 인지 문제 미반응/늦은 반응, (7) 초기 경고 신호 무시·상부 미보고, (8) 기술 규율 위반(누수 점검, 주조장 관행, 취구 블랭킹 등), (9) 운전 요원 경험 부족, (10) 충전 시스템·열풍 시스템·가스 회수 정제 시스템 등 핵심 설비 돌발 고장→미준비 정지·장시간 수리, (11) 출선구/노바닥 브레이크아웃 장기 회복 필요.
필러링(Pillaring)
풍 로 중심부 관통 못 하면 냉간 중앙 재료 기둥+주변 환형 열존 형성→필러링. 취구 구멍 관통 봉 적색 양단·냉간 중앙부 보이면 필러링 존재. 봉 냉간 중앙부 정도→로내 필러링 정도. 풍압 증가→관통 깊이 증가·필러링 가열로 제거.
가스 업테이크 막힘(Choking of Gas Uptakes)
더스트 업테이크·다운코머 축적 시 BF 조업 중단→청소 후 재개. 원인: 가스 업테이크 설계 결함(부적절 단면적, 부적절 조인트).
플러딩(Flooding)과 출선구 코크스 분출
보시에서 액체 금속·슬래그 상향 가스 추력 거슬러 다공성 코크스층 통과 하강. 가스/액체 흐름 증가→하강 방해→코크스 틈새 액체 축적→액체 무게 상향 추력 극복→급작 노바닥 하강=플러딩. 평균 코크스 크기 큰 고공극률로 최소화. 좋은 코크스도 유리(로내 열화 감소→보시 영역 투과성 개선).
취구 레이스웨이 부피 제약→홀드업→플러딩 경향. 균일 풍률 중단→레이스웨이 붕괴→재개 시 미세 코크스 입자 레이스웨이 재진입 못 함→노바닥 하강→칠드 허스→출선 시 슬래그·철 노치 코크스 분출 현상. 코크스 품질 부당 비판 빈번. 균일 풍 운전 최적 처방.
누설 취구·출선구·쿨러
적정 설계에도 수냉 부품 고장 가능→즉시 교체/시정. 몽키(원숭이) 부분 골칫거리·빈번 교체. 고장 쿨러 시정/교체 불가 시 수도관 차단→사용 중지.
로 하부 누설 취구/쿨러 적시 미시정→재앙적 효과. 누설 출선구 쿨러→증기 발생→탄소 노바닥 접촉→노바닥 라이닝 침식→자본 수리 위해 캠페인 중단. 출선구 유지보수 지침 엄수→트러블 최소화.



