전기로 제강에서 용선 활용 최적화: 생산성 향상 전략
전기로 제강에서 용선 사용 개요
전기로(EAF) 제강은 장입 원료 선택에 매우 좋은 유연성 보유. EAF 공정 전통적 장입 재료는 100% 냉스크랩이나, 스크랩 가용성·품질 이슈, 시장 가격 변동, 잔류 원소와 질소 레벨로 일부 강종 제조 제한 등 이슈로 대체 장입 재료가 다양한 비율로 성공적 사용 중. 대체 재료: 직접 환원 철(DRI), 핫 브리켓 철(HBI), 선철, 용선.
용선 사용은 스크랩 부족 지역, 전력 부족 또는 고비용 전력 지역에서 더 일반적. 주된 용선 공급원은 고로이므로 고로 인근 EAF에서 용선 사용 가능, 그렇지 않으면 선철 사용 필요(선철 용융 위해 추가 에너지 필요). 용선과 스크랩 비율 넓은 범위 변동 가능. 100% 스크랩 조업부터 20% 스크랩 + 80% 용선 장입까지 가능. 현재 80% 용선 장입 설계 EAF 다수 존재.
용선과 스크랩 혼합 장입 이점
용선과 스크랩 혼합 장입은 공정 운영 성능 개선 도움. 용선은 용해 탄소와 실리콘 함유, 산화 시 중요한 열원. 이 원소들 산화열과 용선 현열이 EAF 제강 시 전력 소비 대폭 절감 도움. 또한 용선은 제철 공정 중 슬래그로 제거된 이물질 비금속 물질 없음. 그러나 EAF 운전원은 용선 탄소로 인한 로 내 강한 반응 주의 필요. 용선 제어 장입으로 로 내 용융 금속욕 탄소 함량 관리 가능.
용선 장입 주요 혜택
- 생산성 향상
- 슬래그 폼링 개선
- 장입 탄소 함량 증가
- 고순도, 저괴재 함량으로 저잔류 원소 필요 강종 생산 가능
- 분석 인증된 알려지고 일관된 화학 조성으로 구형 스크랩 흔한 화학 조성 변동 상쇄
용선 내 화학 에너지는 함유 탄소로 효율적 전달, 빠른 용해와 생산성 증가 촉진. 용선은 로 설계가 탈탄소 속도 제한하지 않는 한 EAF 생산성 증가와 짧은 탭투탭 타임 달성에 극도로 유용. 저잔류 용선으로 고급 스크랩 사용 시 더 높은 용선 비율 활용 가능.
용선은 선철과 유사 혜택 제공, 추가로 이미 1,300°C 이상 온도 상태. 따라서 EAF 주요 에너지 소요(Fe 용융용) 대부분 이미 공급. 1,430°C 용선 1톤은 Fe 함량 기준 현열 약 250kWh 공급. 선철 EAF 사용 시 대표적 에너지 절감 3.1~3.6 kWh/% 선철. 용선 사용 시 4.8 kWh/% 용선으로 절감 증가. 대량 용선 사용으로 전력 소모 200kWh/t-HM 이하 수준 저감 가능, 약한 전력망 지역 매우 유익.
용선이 EAF 공정 핵심 파라미터에 미치는 영향
최근 EAF 제강 주요 강조점은 최대 에너지 효율 달성. 장입 원료가 EAF 설계와 운영 관행 영향. 용선 장입 재료가 EAF 제강 공정 핵심 파라미터에 미치는 영향 상세.
잔류 원소
잔류 원소(트램프 원소)는 제강 중 제거 불가. 따라서 제품 내 잔류 원소량은 장입 재료 통한 공정 투입량 직접 함수. 높은 잔류 원소는 주조·압연 조업 영향 외 제품 품질 영향. 청정 철원 단위인 용선 장입 혼합물 추가로 액강 내 잔류 원소 수준 희석 공정으로 허용 수준 저감 가능.
강재 질소 레벨
질소는 일반적으로 강재 취성 유발과 변형 시효 영향 바람직하지 않은 불순물. 액강 내 질소는 고용체 형태 존재. 연속주조 강재 응고 시 질소 블로우홀 형성 주원인. 용선은 낮은 질소 수준으로 희석 효과 제공, 용강욕 내 탄소 비등(CO 가스 생성)으로 질소 함량 추가 저감 유도.
수소 제거
탈탄소 공정 중 발생 CO 가스 수소 제거 도움. 시간당 1% 탈탄소율로 강재 수소 8ppm→2ppm 10분 내 저감 입증.
생산성 및 기타 운영 파라미터 영향
장입 혼합물 용선 사용 시 더 큰 산소 소비로 EAF 생산성 개선, 탭투탭 타임 단축, Fe 수율 개선, 단위 전력 소비 감소. 장입 혼합물 용선 사용 시 절감 범위: 장입 %당 4~8 kWh. 그림 1은 EAF 장입 내 용선 비율과 생산성·단위 전력 소비 관계.
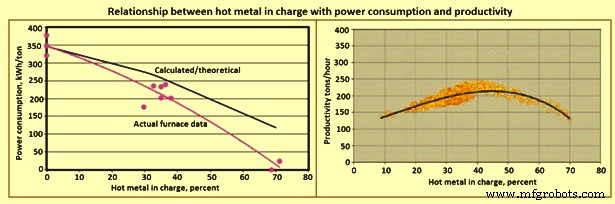
그림 1 장입 용선 비율과 전력 소비·생산성 관계
탄소 역할
EAF 제강 중 탄소는 산소, 산화철과 반응하여 슬래그 폼링 돕기 위해 필요. 일부 탄소는 제품 요구사항 충족 위해 필요. 탄소는 주입 산소와 욕조 내 반응하여 CO 가스 생성, 전기 에너지 소비 절감 위한 충분한 화학 에너지 입력 제공. 욕조 내 CO 가스 기포는 용해 가스 농도 저하 도움. CO 기포는 슬래그 폼링(에멀전 생성) 도움으로 전극 아크 포집, 에너지 전달 강욕조로 향상시켜 로 쉘 복사 전달 대신. 다양한 슬래그 조건 하 전달 효율 표 1.
| 표 1 아크 타입과 전기 에너지 전달 효율 |
|---|
| 번호 | 아크 타입 | 전기 에너지 % 효율 |
|---|
| 1 | 자유 연소 | 26 |
| 2 | 폼링 슬래그 부분 포위 | 65 |
| 3 | 폼링 슬래그 완전 포위 | 93 |
| 4 | 부분 저항 가열 | 97 |
| 5 | 완전 저항 가열 | 100 |
전극 아크가 폼링 슬래그에 완전 몰입 시 에너지 전달에 막대한 긍정적 효과. 복사 열손실 감소 가능. EAF 운전에 필요한 총 탄소 첨가량은 여러 요인 의존: (1) 장입 재료 탄소 함량, (2) 계획 산소 소비량, (3) 목표 탭 탄소 레벨, (4) Fe 수율 대비 탄소 비용 경제성, (5) 배가스 시스템 용량. 탄소는 통상 석탄이나 코크스 형태로 EAF 첨가(회분 함유, 제강 원치 않는 물질). 용선 탄소 3.8~4.5% 함유. 따라서 외부 탄소 첨가 대비 용선 사용 시 비용 대폭 절감.
EAF 장입 탄소 회수율 불규칙으로 많은 EAF 운전원 고탄소 장입 재료(선철, 용선 등) 전환으로 제강 운영 변동 저감. 대량 선철/용선 사용 시 장입 탄소 첨가 전혀 불필요. 장입 1% 용선은 톤당 0.435kg 장입 탄소 공급(용선 4% C, 스크랩 수율 92% 가정). 20% 용선 장입 시 약 9kg/t 장입 탄소 상당량 공급. 금속 장입 재료 함유 탄소 회수율 매우 높음(통상 90~100%). 개선된 탄소 회수 고려 시 이 용선량은 10~60kg/t 장입 탄소 대체 가능.
설계 특징
EAF 핵심 이슈는 탈탄소 능력. 장입 고탄소 함량은 추가 탈탄소 시간 필요. EAF는 전로 제강 관행典型 산소 주입률 활용 불가. 용선 비율 40% 초과 시 산소 주입 능력 부족으로 EAF 생산성 저하 최대 한계로 간주. 그러나 현재 80% 용선 사용 설계 EAF 이용 가능.
일반 설계 EAF 산소 주입 한계: 과도 스플래싱, 백파이어, 전극 소비 증가, 내화물 라이닝 침식, 루프 패널과 내화물 델타 센터 피스 수명 단축 관련. 일반 설계 EAF 대표적 탈탄소율 0.06~0.1% 범위. 이런 EAF에서 장입 재료 과고 탄소 레벨은 탭투탭 타임 증가 원인. 탈탄소율과 EAF 장입 재료 용선 비율 관계 그림 2.
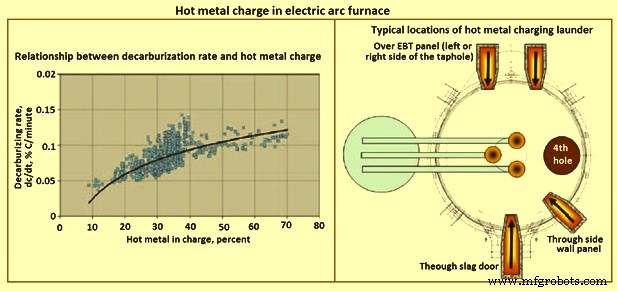
그림 2 전기로 장입 용선 비율
DRI/HBI 탄소 함량 비교
DRI/HBI(EAF 장입 재료) 경우 철산화물 환원 위해 탄소 추가 필요, 장입 탄소 요구량 증가. 용선은 100% 금속화도이므로 이런 요구사항 없음.
용선 실리콘과 망간 함량
용선 상당량 실리콘과 망간 함유. 이 원소들 산화 시 화학 에너지 제공으로 전기 에너지 소비 추가 감소. 이 산화물들 산성 성질로 로 욕조 필요 슬래그 염기도 유지를 위한 플럭스(CaO, MgO) 소비 증가.
용선 장입 실무
용선 EAF 장입은 단순해 보이나 실제 꽤 복잡. 고산화 로 슬래그나 냉스크랩 접촉 시 격렬 반응 발생 가능으로 용선 장입 추가 주의 필요. 장입 중 제어 상실 시 슬래그와 금속 로 넘침 결과. 과열 단계 중 용융 욕조 내 큰 탄소 농도 구배 발생 시 유사 격렬 반응 발생. 제어 상실 시 슬래그와 강 넘침, 극단적 경우 전극 암 손상도 격렬 분출 시 관찰.
용선 장입 두 위치 가능: 루프 또는 슬래그 도어. 일부 플랜트 루프 스윙 후 용선 부어넣기. 이는 용선이 EAF 고산화 슬래그와 매우 급속 혼합되어 폭발 발생 가능. 따라서 이 운전 모드 시 용선 첨가 전 슬래그 탈산제 첨가 권장. 대표적 탈산제: 실리콘 미분, 알루미늄 미분, 칼슘 카바이드.
EAF 용선 장입 중요 사항: (1) 생산성 손실 방지 위해 파워 온 상태서 장입, (2) 용선 레들 틸팅 제어 정밀하여 안정적 주입률 보장, (3) 용선 러너 최대한 짧게 하여 동결 방지, (4) 주입 사이 러너 예열.
용선 온도 이점 활용 위해 닫힌 루프 상태 장입 필요. 대안으로 로 측면에 삽입된 로룬더 통해 용선 주입. 이 방법은 장입 시간 더 소요되나 훨씬 안전한 운영 결과.
일반적으로 물류·레이아웃 제약으로 용선 레들 EAF 숍 배달 위치(차징/태핑 사이드) 선택 자유도 제한. EAF 설계 자체 추가 제한. 트랜스포머 위치, 배가스 배기 등 가용 공간 심각 제한, 러너 삽입 위치와 실제 포지셔닝은 여러 고려사항 타협. 대표적 해결책 그림 2. 슬래그 도어 삽입 러너는 이동식(전용 용선 차징 카). 다른 위치에선 로 쉘 고정 또는 차징 카 고정 가능.
슬래그 도어 장입 최대 단점: 슬래그 흐름 반대 방향 용선 주입. 일부 경우 욕조 인 제거 불량 결과. 게다가 슬래그 도어 뒤 영역 슬래그 프리될 때까지 주입 시작 불가. 사이드월 러너 위치는 용선 넘침 시 문제. 그곳에선 넘친 금속 수거 어려움. 게다가 넘침은 인근 배관 모두 리스크. EBT 발코니 러너 위치가 가장 유리. 제한적 스크랩 존재로 용선 장입 매우 일찍 시작 가능. 넘침 시 탭핑 피트 아래 로에서 금속 수거 가능.
최신 운영은 단일 슬래그 도어 랜스 대신 여러 위치 산소 주입. 이 조건에서 장입 30~40% 용선이 EAF에 더 적합 확립. 50% 용선 장입 일부 EAF 성공적 사용. 그러나 50% 초과 시 탄소, 망간, 실리콘 등 원소 산화 과도 열 발생으로 로 과열 초래 운영 문제 발생.
EAF와 공정 기술 신기술 발전으로 고속 탄소 제거가 수율 손실이나 배가스 시스템 과부하 없이 EAF 내 달성 가능. EAF 기술 진화로 용선 경제적 활용이 최대 50%에서 80%까지 증가. 용선 에너지 함량 완전 활용 이제 달성 가능.



