철광석 소결: 이론, 실무 및 공정 인사이트
철광석 소결은 철광석 미분, 플럭스, 연료(코크스 브리즈), 플랜트 순환 미분(밀스케일, 고로 분진, 반환 소결 미분 등)으로 구성된 소결 배합(원료 배합 또는 그린 믹스)을 특정 형태의 응집체로 변환하는 공정을 통칭하는 용어입니다. 10mm 미만 입도 소결 배합을 가열하여 각 입자 표면이 용융되기 시작하는 온도까지 올리면, 형성된 용융물이 입자 간 액체 다리(liquid bridge)를 만들고, 이것이 응고되면서 5~30mm(상한은 현지 요건에 따라 50mm까지) 체격 크기의 고체 다공성 물질인 소결광(sinter)이 생성됩니다. 이 소결광은 고로(BF) 내부 운전 압력과 온도 환경을 견딜 수 있어야 합니다.
소결 공정은 용융 및 동화 반응을 수반하는 열조작입니다. 첫 단계는 미분 철광석과 플럭스 반응으로 생성되는 용융물 형성입니다. 초기 용융물은 가열 중 부착 미분에서 철광석-플럭스 반응으로 생성. 이후 핵입자가 1차 용융물에 부분적으로 동화/용해되어 더 많은 용융물 형성. 완전 용융 전 최대 온도 체류 시간 짧아 온도 하강, 용융물 응고 및 광물상 석출로 결합상 형성.
소결 공정 중 고온에서 화학 반응 발생, 철광석과 플럭스 결합으로 철광석, 칼슘-알루미늄 페로실리케이트(SFCA), 이규산칼슘, 유리상으로 구성된 소결 케이크 형성. 소결 반응은 각 광물상 체적 분율 조절로 소결 품질과 고로 성능에 영향.
소결 공정 흐름
소결 제1단계는 소결 배합의 과립화(결절화 또는 펠릿화). 혼합 드럼에서 수분 6~8% 첨가하며 수 분간 균질화. 과립화된 소결 배합을 투과성 소결 스트랜드 그레이트에 적재. 베드 상부를 기체 연료로 고온 가열하고 그레이트로 공기 흡입. 짧은 점화 시간 후 베드 상부 가열 정지, 좁은 연소대 또는 화염 전선(flame front, FF)이 베드 하향 이동하며 각 층 순차 가열. 베드 내 과립은 1250~1350°C 온도 범위에서 연화 및 부분 용융. 일련 반응으로 반용융 물질 생성, 후속 냉각 결정화로 상이한 화학·형태 조성 다수 광물상 생성.
소결 베드 단면 구조와 구역
소결 공정 중 코크스 연소로 고온 구역(연소대) 생성, 하향 이동하며 소결 베드 통과. 미세 입자 반응 빠름, 1차 용융물 형성하여 조대 입자 부분 용해. 중단된 소결 공정 베드 단면 개략도 Fig 1 참조. 코크스 연소 진행이 온도 프로파일과 베드 내 상이한 구역 형성 결정. 연소대 하향 이동 시 공기 흡입으로 용융상 응고→소결 구역 형성. 연소대 하부 구역은 소결 배합(미반응 물질) 구성, 두 영역 분할 가능. 연소대 직하 영역: 연소대 고온 가스에 의한 소결 배합 탈수 영역. 그 하부: 증기 응축되는 소결 베드 냉각부.
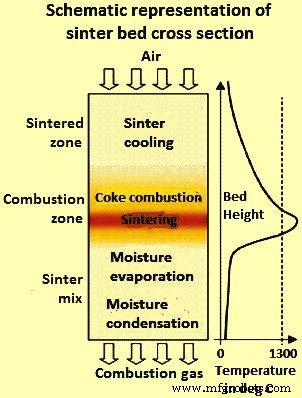
Fig 1 소결 베드 단면 개략도
원리적으로 소결 반응은 미분 광석-플럭스 반응→용융상 형성→고액 반응으로 조대 광석 동화. 소결 중 형성 용융물이 결합상 역할. SFCA가 결합상 내 가장 중요한 성분(풍부함, 소결 품질 큰 영향)이라, 소결 반응은 SFCA 상 농도와 미세조직 제어 관점서 연구됨. 용융상 체적은 소결 중 주요 역할. 과도 용융→균질 유리질 구조→저환원성. 용융 농도 너무 낮음→소결 강도 부족→다량 반환 소결 미분 발생.
공정 에너지는 코크스 브리즈 연소로 공급. 연소대 전방에서 수분 증발, 휘발분 제거. 연소대 내 반응→강한 소결 생성. 연소대 이탈 가스 열 대부분 하층 베드 건조, 소성, 예열에 흡수. 연소대 베드 바닥 도달 시 공정 완료, 고온 소결 케이크 그레이트에서 팁핑, 열 크러셔에서 조파쇄.
소결은 연속 공정. 소결 스트랜드는 일련 팔레트 구성, 각 팔레트 측벽과 투과성 그레이트 보유, 소결 배합 적재→점화 후드 통과→하향 흡입→팁핑→적재 위치 복귀. 스트랜드 하부 풍상자 팬과 가스 정화 시스템 연결.
소결 배합(Sinter Mix)
소결 베드 구성 소결 배합은 주로 철광석, 코크스 브리즈, 플럭스, 반환 미분. 소결 배합 거동과 소결 품질은 철광석 화학, 입도, 광물 조성에 크게 의존. 광석 특성 영향 중요. 소결 배합 조성 영향 연구 다수: 염기도(CaO/SiO₂), 온도, 열역, Al₂O₃·MgO 함량이 페라이트 함량, 총 헤마타이트, 자철석 산화 재산화 헤마타이트, 환원성 지수(RI), 환원 열화 지수(RDI), 터블러 지수(TI), 기공율, 코크스율에 영향.
소결 배합 거동은 화학 조성 의존. 화학 조성 미세 변화가 소결 중 상 형성 큰 변화 유도 연구 다수.
소결 품질은 결합상 형성 의존→철광석 소결성 의존. 반면 철광석 반응성은 입자 크기(반응 표면적, 충전 밀도/기공율 결정) 큰 영향→입도 제어 중요.
입도 영향
- 미세 입자 동화 능력이 조대 입자보다 큼. 반응 표면적 커 반응 속도 높음. 하지만 고농도 용융물 형성→용융물 점도 증가→유동성 저하. 따라서 조대 입자 포함으로 소결 베드 투과성 개선 필요(용융물-고체 입자 대규모 이동 증가).
- 철광석 평균 입자 크기→소결 베드 투과성→소결 미세조직 및 생산성 영향. 대입자→확산 결합 촉진, 소입자→슬래그 결합 촉진. 과다 소입자→과다 용융→소결 품질 악화. 과다 조입자→소결 강도 저하. 철광석 평균 입자 크기 증가→소결 생산성 증가 확인.
- 대입자 포함 소결 베드 소결성 연구: 대입자 사용→투과성 개선, 소결 반응 촉진. 대입자 주변 저밀도 영역 형성→투과성 증가→가스 유속 및 FF 속도 증가→용융물 유동성 높여 용융 반응 및 동화 신속 촉진.
입도 분포와 충전 밀도
입도 분포→압밀 펠릿 충전 밀도→소결 속도 영향. 미세 입자 혼합물 충전 밀도, 일부 조입자 치환으로 개선. 압밀 시 고체 입자 근접→입자 간 접촉 수 증가→고충전 밀도(저기공율). 미세 입자 대입자 치환→충전 밀도 증가→최대치 도달 후 조입자 비율 높으면 감소. 최대 충전 밀도: 조입자 간 공극 소입자로 채워질 때. 조입자 존재→더 높은 충전 밀도(낮은 기공율) 압밀 분말 생성→소결 속도 증가.
초미분(특히 -50µm) 함량 과립화 핵심 역할: 1) 핵입자 주위 코팅층 형성 개시, 2) 코팅층과 대형 부착 미분 결합.
코크스 브리즈 특성
- 철광석 소결 최적 연료. 입도 분류 중요.
- 최적 경제성·효율: 3mm 이하 입도. 0.25~3mm 최적 생산성·환원성 연구도 있음.
- 0.25mm 미만: 생산성 부정적 영향, 연소 효율엔 무영향.
- 조대 분율 선호, 소비량 면서 경제적. 조대 코크스(<3mm, >1mm)가 미세 코크스(<1mm)보다 좋은 결과.
- 미세 코크스: 과립화 시 부착 미분 주역, 입자 표면 코팅 형성. 미세 코크스 속연, 조대 코크스 완연→FF 확대 가능→생산성 저하 우려. 조대 연료 더 경제적, 소결 생산 강화, RDI 개선, SO₂ 배출 저감.
소결 포트 테스트로 코크스 입도 영향 연구: 조대 코크스 브리즈→높은 FF 속도, 좋은 연소 효율. 미세 코크스→낮은 연소 효율, 적은 열, 낮은 소결 온도→소결 품질 유지 위해 코크스율 증대 필요.
소결 배합 과립화
과립화 목적: 미세 입자 부착→조대 입자화. 결과 과립화 광석 입도 범위 좁아짐→가스 통과 저항 감소.
과립화는 철광석 소결 기초 중요: 좋은 소결 베드 투과성→공정 진행 속도 결정→소결 플랜트 생산성 결정. 과립화 일반적으로 소결 전 회전 드럼에서 수분 6~8% 첨가 수 분간 수행. 전체 과립화 공정 약 30분~1시간(수분 첨가, 과립화, 소결기 투입 포함).
준입자(Quasi-particle) 구조
과립화 소결 배합 구조 초기 연구: 일본제철(NSC). '준입자'(quasi-particle, 유사입자) 용어 탄생(Fig 2). 철광석 핵입자 구성. 소결 중 부분적 미용융 상태 유지, 실리카(SiO₂) 강안 가진 미세 광석 입자 둘러쌈, 고염기도(CaO/SiO₂) 조건.
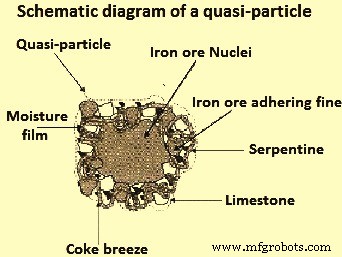
Fig 2 준입자 개략도
과립화 중 준입자 형성: 미세 입자(<0.2mm) 대입자(>0.7mm) 표면 부착→과립 형성. 중간 입자(0.2~0.7mm) 과립화 곤란, 명확한 역할 없음. 실무상 중간 입자량 최소화 필요(과립화 악영향, 베드 투과성 악화). 수분 증가→중간 입자 부착 미분 역할→조대 입자 부착 불량→건조 단계 탈락 가능. 중간 입자 핵 역할→소형 준입자 형성→베드 투과성 및 생산성 현저 저하.
소결 중 핵 부착층에서 헤마타이트와 CaO-Fe₂O₃ 용융물(SiO₂, Al₂O₃ 소량 함유) 고액 반응→페라이트 형성. 부착은 과립화용 수분 가용성에 큰 영향. 핵 성질, 입자 형상, 표면 물성은 차순위.
수분 제어 중요성
소결 배합 수분은 과립화 공정 핵심 파라미터. 미세 입자 핵 부착→준입자 형성 과정, 과립화 가용 수분(총 수분-원료 흡착 수분)에 매우 강하게 영향. 최적 수분 첨가 시 최대 생산성 달성, 최대 공기 투과성 필요 수분보다 적음. 통상 최대 투과성 필요 수분 0.85배 수준 운전. 이유: FF 접근 시 상부 증발 수분 하층 응축. 응축 통상 소결 초기 2분 내, 소결 배합 이슬점 도달 전 발생.
수분 첨가 정밀 제어 필수. 혼합 드럼 물 첨가 설정 수분 유지 필요. 자동 제어 선호(수동 대비 빠른 응답, 일관된 스트랜드 공급).
과립화 메커니즘: 맞물림 힘 vs 액체 다리 힘
회전 드럼 내 물질 굴림 과립화→입자 부착으로 과립 크기 증가. 본질적으로 두 힘: (i) 입자 '맞물림(interlocking)', (ii) 첨가 수분 생성 액체상 '다리(bridges)' 인력. 맞물림 힘 크기, 소결 배합 형성 순서 변경으로 집계 작용 유리하게 조정 가능(예: 반환 소결 미분 제공 핵).
맞물림 힘 크기, 선택적 과립화 또는 예비 응집 공정 포함 배합 순서 수정으로도 조정 가능. 별도 공정라인서 광석 미분·정광, 일부 반환 소결 미분, 석회 별도 수분 혼합→드럼/디스크서 미세 펠릿화→주 과립화 회로 투입 전 과립화 드럼 앞단 도입. 반환 소결 미분 핵, 석회 응집제 역할. 이 방식 더 많은 미분 사용 생산성 손실 없이 가능.
후자 힘(다리)은 첨가 수분 기원, 첨가제로 효과 증대 가능. 두 경우 모두(맞물림, 다리) 과립 입자 강도 높지 않음. 과립화 배합 수송·그레이트 적재 중 파손 방지 충분 수준. 소결 그레이트 투입 과립화 배합 입도 분포 약 1~10mm.
3D X-ray 단층촬영으로 과립 구조 분석
3D X-ray 단층촬영으로 3차원 과립 구조 연구. 정광/광석 비율 20:80, 50:50, 80:20, 100:0, 염기도 0.8, 1.4, 2.0 조건 소결 생산. 정광 비율 증가→과립화 복잡화.
초미세 입자: 조대 입자 부착 + 중간 크기 입자 결합 내구성 핵 형성도 가능. 초미세 입자 많을수록 과립 입도 분포 예측 어려움. 조대 광석 없는 배합(정광/광석 100:0) 과립: 핵 없음, 초기 펠릿화 메커니즘 형성 표면에 석회석 입자 극소 부착→펠릿 유사 구조. 과립화 거동 단일 요인(정광/광석 비율 등)으로 완전 설명 불가. 광물학, 조성, 강안량, 열소비, 배합 수분 모두 중요.
생산성-투과성-수분 관계
소결 생산성↔베드 투과성 직결. 투과성↔과립 입도 분포·평균 크기↔수분 첨가 의존. 투과성, 수분 함수로 최대값. 최대 생산성: 최대 투과성 필요 수분 85% 사용(하층 수분 응축 탓).
최적 수분 예측 모델
다양한 철광석 과립화 거동 예측 연구: 최적 수분 계산식 제안. 최적 수분=최대 베드 투과성 달성 필요 최소량. 광석·광석 배합 각각 적용, 코크스·플럭스·반환 소결 미분 첨가. 실험·계산값 좋은 상관관계.
수분 보유력(moisture capacity, MC) 측정 장비 개발 연구. MC=입자 간 보유 가능 최대 수분. MC↑: 외부 표면적↑, 기공율↓. 최적 수분(W)과 MC 관계식: W = 6.94 + 0.12 MC. 실험 데이터 W-MC 매우 높은 상관관계.
추가 연구 바탕으로 최적 수분(W) 계산식 제안:
W = 2.28 + 0.427L + 0.810A - 0.339S + 0.104D + 0.036E
L: 가열 감량(g), A: 광석 Al₂O₃(%), S: 광석 SiO₂(%), D: 0.2mm 미만 입도 분율, E: 0.2~1mm 입도 분율.
높은 MC 시료→최고 베드 투과성 위해 더 많은 물 필요. 투과성-광석 성질 직접 연관 불가.
습윤성과 과립화 적합성
수분 첨가·습윤성 효과 연구: 산화철-물 접촉각, 철광석 과립화 적합성 결정. 매개변수 상호작용: (i) 광석 성질(기공율), (ii) 수분량, (iii) 습윤 시간, (iv) 접촉각, (v) 표면 거칠기, (vi) 펠릿화 드럼 RPM, (vii) 부착 미분 비율(AR), (viii) 준입자 파단 강도(FS). 최적 과립화: 고에타이트 핵, 고기공율, 저거칠기, 저접촉각(좋은 습윤).
2단계 과립화 시스템
일부 소결 플랜트 2단계 과립화 시스템 적용. 미세 광석 처리하면서 FF 속도, 투과성, 생산성 향상.
고에타이트, 리모나이트 광석(헤마타이트보다 Al₂O₃ 고함량→소결 특성 악화) 사용 시 관행 과립화 개선 유리. 연구: 드럼 믹서 1단계 후 2단계 추가 시 소결 품질 개선. 1단계: 철광석+반환 소결 미분 드럼 투입. 2단계: 1단계 결과물에 코크스+석회석+돌로마이트 첨가→핵(주로 철광석) 주위 코크스+플럭스 코팅 과립 형성. 이 코팅 과립화→CaO(석회석) Fe(철광석) 분리→플럭스 형성 반응 촉진→저온 소결, 투과성·생산성 향상, 2차 헤마타이트 형성 감소→RDI 개선. TI·환원성도 미세 기공 형성 증가→균열 전파 방지→RDI 악화 방지로 개선.
2단계 드럼 혼합 시간 중요, 약 50초 최적. 단시간→핵 코크스+플럭스 코팅 불충분. 장시간→준입자 파괴(코크스·플럭스 포함→단일 단계 관행 과립화 준입자와 유사).
코크스·석회석 코팅 과립화 상세 연구
생산성, 환원성, 고로 운전 개선 목표 코크스·석회석 코팅 과립화 방법 상세 연구. 1차 드럼 믹서부 과립화 준입자 표면 코크스·석회석 코팅. 벨트 컨베이어 고속 투입으로 코팅 달성. 코팅 시간 최중요 제어 인자, 컨베이어 속도 조절. 정상 40~60초, 단시간→미코팅, 장시간→준입자 파괴.
별도 과립화 입자(코크스 코팅, 석회석 코팅) 분리 연구: 두 경우 모두 관행 대비 생산성 상승. 코크스 코팅→준입자 응집 응력 개선→습윤대 투과성 개선. 석회석 코팅→2차 헤마타이트 저감, 균열 내성 구조(RDI 개선), 1차 헤마타이트·SFCA 증가(RI 개선), 용융물 유동성 개선. 고로: 축 효율 1% 향상, 환원제율 7kg/톤 쇳물 저감.
선택적 과립화 기술
일본 일부 소결 플랜트 선택적 과립화 기술 적용. 고Al₂O₃ 철광석(Al₂O₃ 함유 물질 저반응성, 1차 용융물 고점도→소결 곤란) 소결 가능케 함. 선택적 과립화: 광석 선별→대입도 저Al₂O₃ 분율 관행 과립화 회로, 소입도 고Al₂O₃ 분율 2~5mm 과립 펠릿화→관행 회로 혼입. 소입도 분율: 점토질 광석, 고Al₂O₃, 고융점 필요. 선택적 과립화→관행 대비 고Al₂O₃ 핵 과립 생성. 저Al₂O₃ 부착 미분 석회석 반응→저온 1차 용융물 형성 촉진.
선택적 과립화: 높은 원료 처리율, 점성 원료 연속 처리. 코크스 절감, 송풍 동력 절감. 생산성 향상, FeO 저감. 환원성 개선→고로 코크스 소비 저감. RDI 값 개선.
화염 전선(Flame Front, FF)
FF 또는 연소대 온도→소결 시간·생산성 큰 영향(FF 투과성 영향). FF 온도 저하→생산성 유리(FF 기류 저항∝가스 속도³). FF 온도 상승→기류 저항 급증→소결 시간 증가·생산성 저하. 베드 내 다단 온도 측정→연소대 이동 모니터링, FF 속도 정의(최대 온도 상승 레벨 이동 속도). Fig 3 이상적 베드 온도(열) 분포.
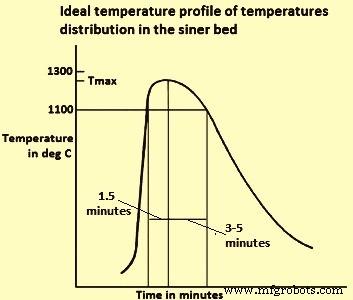
Fig 3 소결 베드 이상적 온도 분포
고온대(>1100°C) 가열 시간 짧아야(1.5분): 이 구역 pO₂ 낮음(코크스 연소), FeO(소결 환원성 해로움) 쉽게 생성. 냉각 시간(1100°C까지) 길어야(3~5분): 강안 매트릭스 형성→강한 소결 구조, SiO₂ 존재 시 유리. 시간-온도 프로파일 베드 다위치 측정: 연소대 폭과 Tmax 하향 이동 시 증가.
균일 Tmax 위해 2층 소결 일부 플랜트 적용. 상층 코크스 함량 하층보다 높게 베드 조성→Tmax 상승 경향 상쇄. 2층 제어 외 연속 측정 장비 개발: 베드 전체 온도 분포 직접 신호, 그레이트 흡입량 분포 측정 장치. 스트랜드 속도와 소결 배합 코크스 함량 조정으로 열분포 제어.
최대 FF 온도와 소결 구조 관계
- <1300°C 소결: ~1200°C서 용융물(주 Fe₂O₃+CaO) 생성, 산화철·미세 입자 동화. 용융물 헤마타이트 입자 침투→계면 파괴→1차 헤마타이트(미용융) 잔류→RI 개선 유리.
- CaO+Al₂O₃ 용융물 동화→산화철 반응→침상 칼슘 페라이트(<10µm, Al₂O₃·SiO₂ 고용체) 생성: Fe₂O₃+CaO+SiO₂+Al₂O₃ → SiO₂·CaO·(Fe,Al)₂O₃. SFCA: 소결 구조 매우 유익(좋은 환원성, 기계적 강도 부여, SI·TI 개선).
- 저온(<1300°C) 소결: 자철석 생성 감소(FeO 적음)→RI 개선, RDI 저감(개선). 고로 최적 소결 환원성 구조: 헤마타이트 핵(미용융) 주위 침상 페라이트 격자.
- >1300°C 소결: 페라이트 일부 용해→헤마타이트/자철석+강안 성분 전환. 냉각 시: (i) 대형 페라이트 결정(침상 대비 저환원성), (ii) 2차 헤마타이트(RDI 해로움) 신생. Fig 4 베드 Tmax 함수 소결 구조 발달 개략.
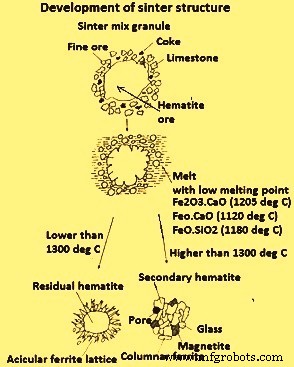
Fig 4 소결 구조 발달
표 1: 베드 최대 온도(Tmax) 함수 상 구성 및 소결 품질 지수 변동.
| 표 1 베드 최대 온도별 상 구성 및 소결 품질 대표값 |
|---|
| 항목 | 단위 | 약 1200°C | 약 1250°C | 약 1300°C |
|---|
| 1차 헤마타이트 | % | 50 | 42 | 22 |
| 2차 헤마타이트 | % | 5 | 5 | 20 |
| 자철석 | % | 10 | 15 | 20 |
| SFCA | % | 35 | 38 | 30 |
| 유리+2CaO·SiO₂ | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| 기공율 | % | 3 | 4 | 5.5 |
| RDI | % | 30 | 32 | 36 |
| 환원성 지수 | % | 72 | 70 | 64 |
| 셔터 지수(SI) | % | 93 | 94 | 95 |
최적 결과: 약 1250°C. 최대 페라이트%, 고 1차 헤마타이트, 저 2차 헤마타이트, 좋은 기공율, 좋은 품질 지수(FeO, RDI, RI, SI).
고로 내 소결 연화·용융
고로 운전은 응집대(cohesive zone) 기하·상태 의존. 응집대: 연화(ST)·용융(FT) 등온선 경계. 연화 소결광과 코크스 교호층 구성. 코크스층(코크스 윈도우)→환원 가스 축 통과 허용. 따라서 응집대 최대한 좁게(환원 가스 침투 용이), 최대한 하부(응집대 상부 예비 환원 구역 충분히 확보). 조건 충족 위해 ST·FT 최대한 높게, 차이 최소화. 고로 코크스 절감 일부: 소결 품질 개선(환원성, 고온 특성) 덕분.
소결 고로 내 연화·용융 기초 메커니즘 연구 다수. 단계: (i) 예비 연화, (ii) 연화, (iii) 압출, (iv) 점적 단계. 연화 메커니즘: 온도 함수 핵 용융율 관련. 변형: 핵→외층 용융물 이동 생성 거시 기공율 직접 관련. 초기 용융물 형성: 연화 개시, 환원, 지연, 베드 용융물 점적 역할.
실험 장치(최대 1400°C)로 다양한 염기도(1.5~3.0), MgO(3.3~10%), 다수 환원성 등급 소결광 연화·용융 측정. 연화-용융 범위: 반전점(T1 연화)~10% 수축(T2 용융) 온도 범위. 소결/광석 비율 증가→고로 거동 개선(낮고 좁은 응집대) 확인.
FeO 함량 효과 연구(소결 A 10%, B 12%): 고FeO→부담 조기 연화(고로 바람직 안 함). 미환원 FeO 고온 환원: FeO+C=Fe+CO, 다량 직접 환원→고코크스율. 저풍량, 생산, 생산성 저하(10% FeO 대비). 소결 MgO 1.75%→1.5% 저하→연화·용융 온도 변동 귀인 로 행동 변화.
부담 물질 조성 영향 연구(실험 장치, 1580°C, 하중 조건). 소결: 고연화온도(~1400°C)지만 상대적 저용융율, 나쁜 고온 투과성. 소결 염기도 증가→용융 슬래그·철 유동성 악화→코크스층 내 다량 용융 슬래그·철 차단→용융율 저하, 시료 베드 가스 저항 증가→소결 염기도 저하 중요. 반면 Al₂O₃(0.9~2.6%) 또는 MgO 증가→슬래그 융점 저하→고온 가스 저항 저감 유리. 소결: 펠릿/광석 대비 연화·용융 거동 양호, 용융율·고온 가스 저항 불량. 혼합 부담(소결 65%, 괴광석 20%, 펠릿 15%) FT·ST, 용융율, 고온 가스 저항 측면 약간 우수.
강안 함량 증가→연화 온도 하강 연구(Fig 5). 강안 저융점 화합물 형성: 2FeO·SiO₂, FeO·SiO₂·CaO, Fe₂O₃·SiO₂·CaO. 강안 알칼리도 저융점 화합물: Na₂SiO₃, K₂SiO₃, NaAlSi₂O₆. 1300~1350°C 생산 소결 연화 온도: 소결 조성·광물학 의존.
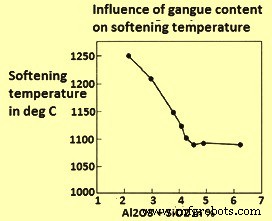
Fig 5 강안 물질 연화 온도 영향
소결 베드 투과 저항 K: 소결 연화 특성 시험 평가. K-베드 온도 곡선 1000~1600°C 적분→KS 베드 저항 파라미터. SiO₂ 저감, MgO 증대→투과성 개선(낮은 KS) 및 연화 특성 개선. SiO₂ 작용: 베드 공극 채우는 용융물 감소. MgO 작용: CaO-FeO-SiO₂ 슬래그 융점 상승. Al₂O₃ 함량 소결 연화 특성 영향 적음.
Al₂O₃ 1.8%→1.5% 저감→고로 내 환원·연화용융 개선, 응집대 투과 저항 지수 개선. 이유: 환원 효율 개선, 저Al₂O₃→저융점 용융물량 적음.
3종 괴 헤마타이트 광석+소결 하중 조건 연화·용융 측정: 괴광석 베드 페이알라이트 형성(저융점 성분 ~1175~1205°C)으로 소결보다 훨씬 조기 수축. 소결서 페이알라이트 미형성, 고온 생성 용융물 더 점성→베드 변형 적음. 소결과 80%소결+20%괴광석 블렌드 ST·FT 큰 차이 없음. 이 블렌드 페로 부담 시 투과성 정상 범위, 100% 소결 운영 시와 동일, 비정상 가스 흐름·응집대 이슈 없음, 가스 이용 효율 약간 개선.
용융물 응집 특성: 균일 충전 과립 베드→소결 입자+베드 내 초대형 채널 변환. 용융물 응집 거동→FF 특성 유리 영향→소결 베드 투과성 결정.
소결 공정 내 반응
소결 공정 중 특정 최대 온도에서 철광석-플럭스 간 다수 화학 반응→이완 물질→고체 덩어리 전환. 소결 반응: 용융상 형성→대입자 용융물 동화.
상 형성 순서 연구(Fig 6)
철광석 소결 중 상 형성 순서 연구(Fig 6). 소결 반응 FF 내 발생: 철광석 일부+주 플럭스 반응→액상 형성→결합상. 반응 개시: 부착 미분층 내 미세 반응성 광석+플럭스 밀착→고체-고체 반응 최초 발생→1차 용융물 생성. 대입자 이 1단계서 거의 비활성(큰 반응 면적 탓).
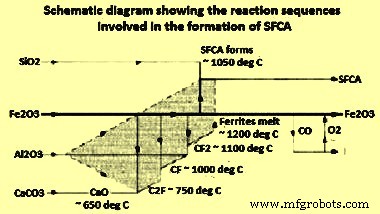
Fig 6 철광석 소결 중 상 형성 순서
소결 반응: 용융 형성+동화 반응(Fig 7)
핵심 시작점: 대형 핵입자+부착 미분·플럭스 코팅층 구성 유사입자(pseudo-particle). Fig 7(i) 과립화 형성 유사입자 기본 구조. 소결 반응 부착 미분층 내 개시(미세 물질 밀착). 온도 상승(~1100°C)→고체-고체 반응 칼슘 페라이트 최초 생성(헤마타이트+석회). ~1200°C→칼슘 페라이트 분해→초기 액체 용융물 형성(SiO₂, Al₂O₃ 용해 가능). Fig 7(ii) 이 단계 개략. 공정 진행→액체 용융물 핵입자 반응→핵입자 용해+더 많은 용융물 생성 Fig 7(iii). 동화 반응: 초기 용융물·핵입자 특성 의존. 용융물 반응성 높을수록 고체 핵 용해 능력 큼. 핵 반응성 높을수록 동화량 많음.
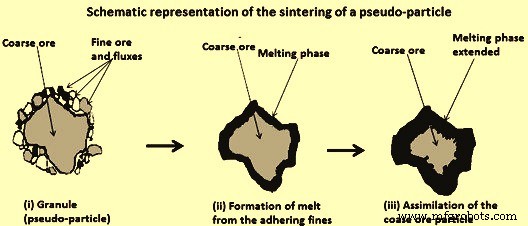
Fig 7 유사입자 소결 개략도
원리: 미세 광석-플럭스 반응→용융상 형성→고액 반응으로 조대 광석 동화. 소결 중 형성 용융물=결합상.
소결 공정: 소결 배합 온도 상승→부분 용융→용융물 생성→냉각 중 결정화/고화→여러 광물상→전체 구조 응집. 에너지: 코크스 브리즈 연소 공급.
SFCA 형성 반응 순서 연구
XRD, DTA, EPMA 결합 SFCA 형성 반응 순서 연구. 최초 페라이트 형성 반응: 고체-고체, 750~780°C 개시, 1200°C(이 페라이트 융점) 종료. 순서: 이규산 페라이트(C₂F)→칼슘 페라이트(CF)→이칼슘 페라이트(CF₂) (Fig 6).
Fe₂O₃ + 2CaO = 2CaO·Fe₂O₃  (750~780°C)
2CaO·Fe₂O₃ + Fe₂O₃ = 2[CaO·Fe₂O₃]  (920~1000°C)
CaO·Fe₂O₃ + Fe₂O₃ = CaO·2Fe₂O₃  (1050~1150°C)
CaO 소결 중 극중요: Fe 산화물과 쉽게 결합→칼슘 페라이트 생성. 용융물 형성 반응: 광석 미분-CaO 접점서 개시. 동시 고체-고체 SFCA 형성 반응 ~1050°C 개시, 1200°C 이상 고체-액체 반응 지속. Al₂O₃ 존재→SFCA 안정성 증가, 페라이트 형성 개시 온도 저하. 1200°C 이상 고체-액체(고체-용융물) 반응 주류, 용융물 존재→물질 동화 강화→페라이트 형성: CaO·Fe₂O₃ + Al₂O₃ + SiO₂ = CaO·SiO₂·(Fe,Al)₂O₃.
SFCA 형성 반응 순서 개략도(Fig 5). Al₂O₃ 고반응성, C₂F, CF, CF₂ 상과 고용체 형성(Fig 5 음영 영역). SiO₂: 1050°C 이상 SFCA 형성 시작 전까지 Fe₂O₃, CaO와 무반응, 불활성.
1000°C 이규산 페라이트(2CaO·Fe₂O₃) 형성 연구: Fe₂O₃(철광석)+CaCO₃(석회석) 화학양론 혼합물. Fe₂O₃→Fe₃O₄→FeO 환원, 석회석 소성 개시 전 발생, 부분 압력 pO₂ 함수(CO/(CO+CO₂) 환원 혼합물 CO 함량 결정). Fe 산화물-CaO 반응 속도 순서(이규산 페라이트 형성): FeO → Fe₃O₄ → Fe₂O₃.
공정 전반 Fe 산화물 CO 부분 연소 생성 CO로 동시 환원:
2Fe₂O₃ + CO = Fe₃O₄ + FeO + CO₂
Fe₃O₄→Fe₂O₃ 산화 가능. FeO→Fe₃O₄/Fe₂O₃ 산화 가능, 외부 에너지 개시, 저융점 슬래그 형성 반응 개시.
FeO + CaO = CaO·FeO (1120°C)
FeO + SiO₂ = SiO₂·FeO (1180°C)
FeO + CaO + SiO₂ = CaO·SiO₂·FeO (1220°C)
철광석 실리카 용융 페라이트 반응→칼슘 실리케이트 형성, 반응계 pO₂ 따라 헤마타이트/자철석 석출(실리케이트와 함께).
CaO·Fe₂O₃ + SiO₂ = CaO·SiO₂ + Fe₂O₃
위 반응 순서 중요성으로 광범위 연구. 연구 예: 칼슘 페라이트(CF) 시료, CF+Al₂O₃, CF+SiO₂ 소결. Al₂O₃ 첨가→CF 내 헤마타이트 용해 더 효과적. SiO₂ 첨가→CF 형성 속도 증대 더 효과적. CF₂, CF₂+Al₂O₃(3~9%)+SiO₂(1~7%) 소결→SFCA 제조, XRD 모니터링. 1250°C CF₂ 내 Al₂O₃ 용해도 5~7%, SiO₂ 2~4%. 단사정 CF₂, Al₂O₃·SiO₂ 반응→삼방정 SFCA 전환. 1200°C SiO₂ 첨가→CF₂ 부분 분해→칼슘 실리케이트. Al₂O₃/SiO₂ 비율 증가→헤마타이트 생성 감소, SFCA 생성 증가. Fe³⁺ 이온(반지름 0.65Å) 사면체 중심서 더 작은 이온(Si⁴⁺ 0.40Å, Al³⁺ 0.54Å) 치환→단위 세포 부피 Si⁴⁺, Al³⁺ 첨가 증가 시 감소 경향.



