폐플라스틱 고로 주입: 에너지 회수 기술
폐플라스틱(WP)을 고로(BF)에 주입하여 재활용하는 기술은 일본과 유럽 일부 고로에서 실용화되고 있습니다. 고로 내 플라스틱 활용은 에너지 회수 측면에서도 의의가 있습니다. 고로 기반 제철 공정에서 WP 활용 방법은 다음과 같습니다.
- 석탄과 함께 탄화하여 코크스 생산
- 고로 상부 장입(단, 샤프트 내 플라스틱 분해로 원치 않는 타르 발생)
- 고로 외부 가스화→합성가스 생성→취구(tuyere) 주입
- 분쇄탄(PC)과 유사하게 고체 상태로 취구 주입. 통상 WP와 석탄 동시 주입(코인젝션) 방식 채택
고로 내 WP 주입(WPI) 최초 시도는 1994년 브레멘 제철소, 상업 주입은 이듬해 개시. 플라스틱 폐기물 통합 주입 시스템 최초 구축: NKK(현 JFE 스틸) 게이힌 제철소(일본).
WPI 장점
- 매립·소각 대상 플라스틱 폐기물량 감축
- 코크스 및 PC 소비 저감→석탄 자원 절약. 단, WP나 PC가 코크스 완전 대체 불가. 코크스 대체량은 WP 품질에 부분 의존.
- 에너지 자원 절약. 혼합 WPI 자원 절약 효과 약 11 Gcal/t.
- 이산화탄소(CO₂) 배출 저감. WP 연소 에너지 일반적으로 PC 이상, H₂/C 비율 높음→고로 내 연소·철광석 환원 과정 CO₂ 생성 감소.
- 에너지 소비 저감. H₂가 C보다 유리한 환원제. H₂ 재생 반응(H₂O+C=CO+H₂)이 CO 재생(부두아르 반응)보다 빠르고 덜 흡열. WPI→에너지 소비 저감→CO₂ 배출 저감.
- 높은 에너지 효율(≥80%). 주입 플라스틱 ~60% 철광석 환원 소모, 잔여 40% 중 ~20% 에너지 제철소 내 연료 활용. 고로 내 WP 활용 효율적 공정.
- WP 황(S), 알칼리 함량 석탄보다 낮음. 저S 주입재 선호(쇳물 품질 영향). 알칼리→코크스 열화, 소결 분해, 내화물 열화 유발.
- 다이옥신·퓨란 배출 저감. 브레멘 제철소 배기 가스 다이옥신 0.0001~0.0005 ng/㎥, 기준치 훨씬 하회. 통상 추가 가스 오염 없어 고로 상부 가스 제철소 연료 활용 가능.
WPI 단점
주 단점: 수집·처리 비용. WP: 가정, 산업, 농업 등 다양한 출처→광범위 분포→수집·처리 고비용. 폐기물 고도 이질성, 다양한 플라스틱 혼합. 플라스틱 종류별 상이 처리 필요. 고염소(Cl) 플라스틱(폴리염화비닐 PVC 등)→탈염소 공정 필요→준비 비용 가중. Cl 화합물→고로 내화물, 상부 가스 정화 플랜트(GCP) 배관 부식. 고로 성능: WP, 코크스, 철광석 품질·일관성 지배적.
WP 품질(PC와 동일)→쇳물 품질, 고로 안정성·생산성, 상부 가스 조성 영향. 주입 후 플라스틱 연소 성능 중요: 고로 운전 악영향 가능.
플라스틱 종류
플라스틱: 석유/가스 유래 단순 탄화수소 단량체(모노머) 중합→복잡 고분자→제품 제조. 산화방지제, 착색제, 안정제 등 첨가제→특정 물성 부여.
플라스틱: 20여 개 그룹, 수백 종. 크게 (i) 열가소성(thermoplastics), (ii) 열경화성(thermosets) 분류. 열경화성: 경화 공정으로 경화, 가열해도 연화 안 됨→BF 주입 부적합. 폴리우레탄, 에폭시, 페놀 수지 등.
BF 주입 적합 주류: 열가소성. 가열 시 연화, 냉각 시 경화. 5대 계열: (i) 폴리에틸렌(PE): 저밀도(LDPE), 고밀도(HDPE), (ii) 폴리프로필렌(PP), (iii) 폴리에틸렌 테레프탈레이트(PET), (iv) 폴리염화비닐(PVC), (v) 폴리스티렌(PS): 고체 PS, 발포 PS(EPS).
초기 WPI 고로: 포장·용기 플라스틱 활용. 혼합 WP 주입하나 정의 불명확. 통상 정의: 혼합 WP=비병(non-bottle) 플라스틱 포장 전체.
WP 고도 이질 물질. 대부분 가연성 탄화수소 고분자+첨가제. 환원제로 쓰인 총 C 중 미산화 잔류 약 3% 추정. 고분자별 물성·화학성 상이. 주요 고분자 그룹 화학 조성 표 1. 주입재: 이 고분자 그룹 혼합(PVC 포함 가능). 표 1에 대표적 WP 조성 포함. 비교용 PC, 연료유 주입재 조성 병기.
| 표 1 폐플라스틱, PC, 연료유 대표 화학 조성 |
|---|
| 원소 | 단위 | PE | PP | PS | PET | PVC | 혼합 WP | PC | 연료유 |
|---|
| 탄소 | % | 85.60 | 85.75 | 92.16 | 64.71 | 41.40 | 77.80 | 79.60 | 85.90 |
| 수소 | % | 14.21 | 14.15 | 7.63 | 3.89 | 5.30 | 12.00 | 4.32 | 10.50 |
| 황 | % | | | | | 0.03 | 0.90 | 0.97 | 2.23 |
| 회분 | % | 0.19 | 0.10 | 0.21 | 0.17 | 0.40 | 4.90 | 9.03 | 0.05 |
| 염소 | % | | | | | 47.70 | 1.40 | 0.20 | 0.04 |
| 칼륨 | % | | | | | | 0.05 | 0.27 | 0.001 |
| 나트륨 | % | | | | | | 0.09 | 0.08 | 0.001 |
혼합 WP 규격 요건: 수분 ≤3%, 염화물 ≤0.4%, 입도 ≤8mm. 중금속·미량 원소 한도(쇳물 품질 영향). 대표 규격 표 2.
| 표 2 폐플라스틱 중금속·미량 원소 대표 규격 |
|---|
| 원소 | 단위 | 값 |
|---|
| 염소 | % | 2 미만 |
| 황 | % | 0.5 미만 |
| 수은 | g/t | 0.5 미만 |
| 카드뮴 | g/t | 9 미만 |
| 납 | g/t | 250 미만 |
| 아연 | g/t | 1000 미만 |
| 구리 | g/t | 1000 미만 |
| 비소 | g/t | 5 미만 |
| 크롬 | g/t | 500 미만 |
| 니켈 | g/t | 500 미만 |
BF 주입용 WP 주요 특성
- 높은 H₂/C 비율(석탄보다 통상 높음). 플라스틱 주입→고로 내 H₂량 증가, 상부 가스 H₂ 증가. 버쉬 가스 H₂ 증가→밀도 저하→압력 강하 감소 또는 동일 압력서 가스 유량 증가. H₂ 환원 덜 흡열→에너지 소요 감소. H₂·H₂O 확산 능력 CO·CO₂보다 현저히 높음→고확산도→저온서 특히 환원 속도 촉진. 최적 RAFT(경주로 단열 화염 온도)도 고로 내 H₂ 농도 높음→저하. 단, 고로 샤프트 고H₂ 농도→코크스 미분 증가→투과성 저하 우려.
- 고발열량(CV)(PC 초과 다수). 대표 CV: PE ~11 Mcal/kg, PS ~9.7, PET ~5.6, PVC ~4.5(경질/연질 PVC 간 편차 큼). CV 높을수록 공급 열량 큼→코크스 소비 절감 폭 큼.
- 저S, 저알칼리(석탄보다 낮음 통상).
- 저회분(플라스틱 필러 없을 시, 석탄보다 낮으나 연료유보다 높음). 추가 슬래그 적음. 단, WP 주입→압력 강하 증가(로 투과성 저하) 보고, 원인: WP 유래 회분 성분. 회분 고융점(~1750°C)→슬래그화 용이하지 않음.
- PVC 존재 시 고Cl. Cl 거의 염산(HCl) 형태로 고로 이탈→상부 가스 흐르는 배관 부식. PVC 통상 WP서 제거, 탈염소 공정 개발됨. WP 혼합물 Cl 함량 통상 <2%(약 3% PVC). 생성 HCl 경유 다이옥신·퓨란 생성 우려 제기됐으나 상부 가스 측정치 낮음.
WP 강도·경도 이슈: 저강도 응집 플라스틱 수송 중 파손 쉬움(차단·연소 문제→연소 효율 저하). 고로 WP 활용→플라스틱 풍부 폐기물 스트림 내 철계 물질 추가 회수 가능. WP 1kg 주입→PC 약 1.3kg, 중유 약 1kg 대체. 코크스 대체율 ~30% 제한(40% 인용도 있음). 고로 안정 운전 위해 일관된 주입재 품질 필수→WP 전처리 필수 단계.
주입용 WP 전처리
WP 주입재 품질: BF 활용뿐 아니라 준비·취급·분배 중요. WP 주입재 제조→저장 호퍼 이송→공압 이송(개별 배관 또는 분배기 경유)→개별 취구 주입.
WP 고로 활용 2대 핵심 요건: 가용성, 처리 비용. 폐기물 고도 이질성, 타 물질 혼합 흔함→플라스틱 잔재 포함 폐기물 수집·선별 고비용. 처리 플랜트 목표: 요구 입도, 충분 양, 일관된 품질 원료 공급. 필요 처리 정도: 폐기물 수령 상태 의존.
이물질(금속, 모래) 제거 필요: 주입 시스템 마모, 밀 연마 요소 마모, 쇳물 품질 저하 유발. 플라스틱 제품 제조 시 첨가제→마모 문제 유발 가능. 소량 종이, 돌, 모래 플라스틱 혼입→고로 슬래그 배출로 문제 없음.
폐기물 다종 플라스틱 포함→분리 선별 별도 처리 필요→준비 비용 가중. 필요 입도(연소·가스화 효율 영향)도 비용 영향. 자동화 가능 부분→비용 절감 기여. 수집 폐기물 통상 2스트림 분리: (i) 고체 플라스틱: 파쇄→자력 금속 제거→6~10mm 파쇄, (ii) 필름 플라스틱: 절단→원심 분리로 PVC 제거→마찰열 용융 응집→6~10mm 펠릿화.
생활 폐기물 포함 시 유사 처리(고체/필름 스트림). 탈염소 단계 필요 가능. 분리 PVC 펠릿 코크스와 회전로 질소(N₂) 분위기 300~350°C 가열→탄화수소+HCl 분해. 탄화수소 코크스 분리→BF 주입. 회수 HCl 산 제철소 내 활용 또는 판매. 탄산칼슘(CaCO₃) 첨가→응집 플라스틱 강도·연소성 개선.
유럽: 레돕(Redop, municipal waste 플라스틱 BF 철광석 환원) 공정 개발. 혼합 플라스틱 분율(생활 폐기물 분리) 슬러리→교반 반응기 230~300°C 가열. 방출 HCl 산→희석 수용성 염기 중화. 탈염소 플라스틱 액적 형성(크기: 교반, 잔류 셀룰로오스 흔적 결정). 냉각→고체화→과립(Cl <0.15%)→BF 주입 적합.
주입 시스템
주입 시스템: 저장 빈→주입 용기(고로 압력 이상 가압)→취구 주입 랜스 공압 이송·계량. 랜스: 취구(고로 둘레 대칭 배열) 균등 주입. 분배 시스템 설계 핵심: 취구별 환원제 균일 공급, WP 공급 경로 변동 없음. WP 공급 중단→신속 심각한 문제 유발. 주입율 높을수록 비계획 중단 결과 심각.
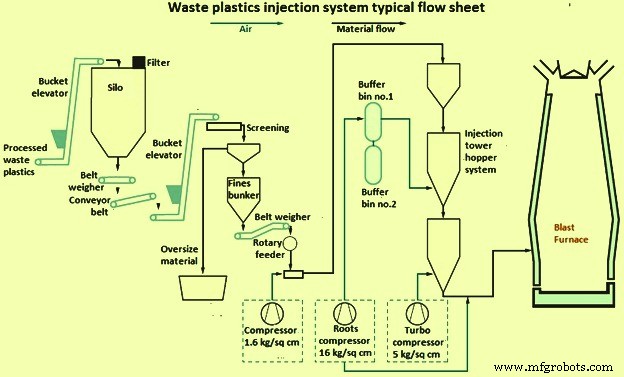
Fig 1 WP 주입 시스템 대표 흐름도
PC 동시 주입 시: (i) 완전 별도 주입 시스템·랜스, (ii) 별도 시스템→공통 랜스, (iii) 블렌드 혼합. 대부분 석탄·WP 별도 이송(입도 상이: 석탄 분쇄, WP 1~10mm, 밀도 차이).
연속 WP 흐름 위해 최소 2개 주입 용기 필요. 기본 2배열:
- 직렬: 상부 용기 주기적 하부 용기 보충, 하부 용기 상시 가압→연속 주입. 주입 용기 연속 계량, WP 유량 정밀 제어. 빈 플라스틱 보풀 오염 발생 가능.
- 교대: 2개 용기 번갈아 주입. 교체 기간 중 주입 유지 위해 오버랩 운전 필요.
주입 용기→취구 이송: (i) 개별 배관(취구별 독립 제어·충전), (ii) 공통 배관→고로 인접 분배기→개별 배관 균등 분배. 2번 방식: 준비 플랜트-고로 거리 개별 배관보다 길게 가능. 배관 경로 차이, 분기점 필연적 불균등 분배→취구 불균등 공급. 불균형→배관·분배기 편마모 유발.
WP-이송 가스 비율 따라: (i) 희상(dilute phase), (ii) 밀상(dense phase) 공압 이송. 이송 가스: 통상 압축 공기. 밀상 시스템 WP 가스 속도 3~8 m/s. 일부 플랜트 플라스틱 펠릿(~10mm) 희상 이송.
이송 가스 속도 항상 최소 이송 속도 초과→차단 방지. 최소 속도: 시스템 압력, 배관 직경 등 다수 파라미터 의존, 변수 간 상호작용. 밀상: 저속→배관·부품 마모 낮음. 희상: 고속→마모, 특히 배관 벤드부. 마모율: 입자 경도·형상·속도 결정. 플라스틱 응집체 불규칙 형상→침식 유발, 압출 펠릿 규칙 형상. 파쇄 입자 응집 펠릿보다 경도 높음. 마모 취약 배관 부위 우레탄 엘라스토머 등 라이닝→내마모성, 미분 퇴적 차단 방지.
이송 라인 차단 관련 WP 특성: (i) 수분량 제어 필요(차단 방지), (ii) 초미세 입자 존재. 응집 혼합 플라스틱 입도 분포 중요. 입도 규격 0~10mm, 희상 이송 시 250µm 미만 입자 비율 ≤1% 제한. 안정 주입 위해 주입 플라스틱 ~50% 상한 입도 6mm 필수. 섬유질 플라스틱 입자: 섬유 응집→대입자화→배관 차단 곤란. 플라스틱 보풀 파이프 잼 유발. 플라스틱 입자 파이프라인 이송 중 정전 대전→벽면 부착. 심하면 벤드부 차단. 자유 유동 미세 입자 첨가로 영향 완화 가능.
배관 레이아웃·분배 시스템 개선으로 차단 완화. 주입 시스템: 차단 검지·제거 기능 보유. 이송 라인 퍼지 포트: 고압 공기로 차단 제거. WP 유동성·취급성 평가 단순 실용 테스트 필요→문제 소재 사전 식별.
주입 랜스: 블로우파이프→취구 연결부 주입. 입자 즉시 열풍 가열, 착화, 가스화, 연소. 랜스 설계·배치→WP 연소 효율 영향. 랜스·취구 차단, 랜스 팁 용융 문제 발생. 차단 주원인: WP 가열→끈적임→랜스·취구 표면 부착. 차단 검지·제거 정립 절차 존재.
연소 거동
경주로(raceway): 고로 내 전체 부피 1% 미만이나 핵심 영역. 열·환원제 공급. WP 주입→경주로 조건 변화→경주로 외 결과 파생. 미연소 입자 경주로 이탈→투과성 저하, 바람직않은 가스·온도 분포, 과도 코크스 침식, 차 캐리오버 증가 등 운전 문제 유발. 미연소 차(char)량 주입율 증가에 비례 증가. 주입 플라스틱 경주로 내 연소·가스화 거동→안정 조업 핵심 요소. Fig 2 WP 고로 내 연소 거동.
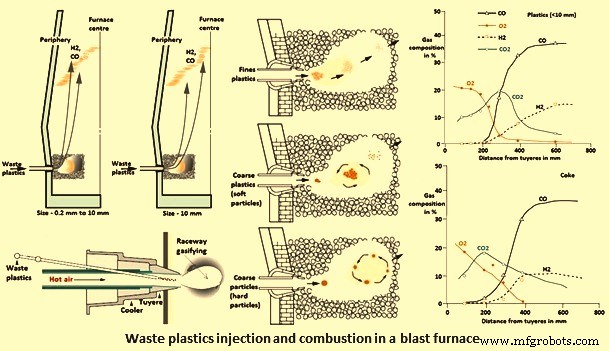
Fig 2 고로 내 WP 연소 거동
고로: 경주로 내 연소량보다 더 많은 WP 소비 가능(미연소 물질 고로 타부위서 소비). 플라스틱 연소 경로 PC 유사하나 일부 플라스틱 열분해→가연성 액체+휘발성 가스. 석탄보다 저회분 플라스틱→차(char) 생성 적음→가스 연소 중요성>차 연소. 플라스틱 입자 저열전도도→경주로 내 열전달 높음. 연소 거동: 플라스틱 종류, 물성(경도/밀도), 크기 의존. 대입자→경주로 체류 시간 길음(예: 7mm 입자 4~6초).
경주로 내 가스 조성·온도 분포 지배: 코크스 연소보다 WP 연소 특성(우선 연소됨). Fig 2: WP 주입 시 모의(핫 모델) 경주로 내 가스 조성(H₂ 포함) 변화. 비교: 열풍만 불어넣는 전코크스 운전 가스 조성.
연소율(CE), 미연소 물질 경주로 이탈량 결정 요인: (i) WP 물성(VM 함량, 입자 크기, 밀도), (ii) 운전 조건(고로 가스 조성·온도, 랜스 위치·설계). WP 경주로 내 연소·가스화 거동: 물성 영향.
플라스틱 종류별 조성·구조·규칙도(결정도) 상이. 예: PP, PS, PVC 구조 PE와 상이(반복 단위 메틸 CH₃, 벤젠, Cl). PE: 에틸렌 단량체 유래 장사슬 지방족 탄화수소. HDPE·LDPE 기본 분자 구조 유사, 분지 차이→밀도 차이. 따라서 WP 구성 성분별 열분해 거동 상이. PE 예: CO 대비 H₂ 방출 유리.
플라스틱 주입→RAFT 저하(흡열 반응 촉진). WPI 냉각 효과 PCI보다 강함, 플라스틱 종류 의존. PBT 냉각 효과>PE>PS. 이론적: 저급 플라스틱 100kg, PS 170kg 주입 시 일정 취구 조건서 RAFT 2000°C 미만 하락 안 함(Fig 3). 열풍 온도↑, O₂ 농축↑, 열풍 수분↓로 WP 냉각 효과 보상.
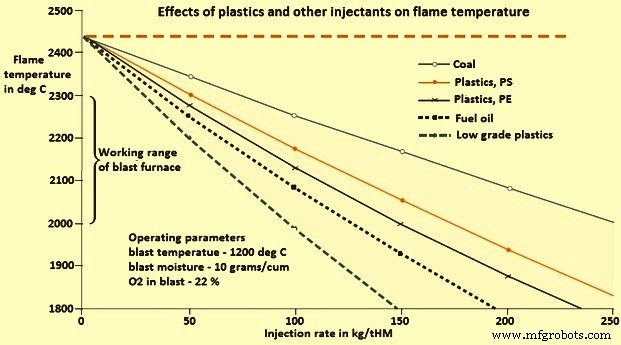
Fig 3 플라스틱 등 주입재 화염 온도 영향
열중량 분석(TGA): PS, PP, PBT, LDPE, HDPE 열분해 거동 유사, ~80~100°C 좁은 온도 범위서 급속 탄화수소 중량 감소. PS 열분해 개시·종료→PP→PE 순. PVC 열분해 더 복잡: 벤젠(C₆H₆)→Cl 방출→나머지 탄화수소 분해(타 플라스틱 유사 온도). 추가 차(char) 생성(타 플라스틱과 차이). 일반적으로 PE(일부 타 플라스틱도) 열분해→가연성 액체+휘발성 가스.
연구: PVC→차 생성(LDPE, HDPE, PP, PS 무착색제→열분해 후 고체 잔류물 없음, 다량 그을음 생성). 그을음 생성량: PVC>PS>PP>PE 순. PVC: 동일 크기 PE, PP, PS 대비 빠른 착화, 짧은 열분해·연소 시간. 빠른 착화: PVC '열분해 활성화 에너지' 낮음(20~33.5 kcal/mol vs 타 플라스틱 48~72 kcal/mol). 플라스틱 간 열분해 거동 차이: 화학 구조 차이→반응성 변경. 반응성: PS>PP>LDPE≈HDPE.
WP 연소 성능: 입자 크기 영향. 완전 전환·유효 활용 위해: 가열, 탈휘발, 열분해, 연소→열풍 진입~경주로 경계 사이 완료 필요.
WP 종류별 연소 거동 상이. PE: WP 내 유도체 풍부→BF WPI 연구 대체 재료로 빈번 사용. 공기 중 연소 시 PE 착화 온도: 입자 크기 증가에 따라 상승(3~5mm 360°C vs 6~10mm 380°C). 미세 입자 O₂ 접촉 면적 큼 탓. 미세 플라스틱 입자→조대 대비 높은 CE 기대.
생성 가스 CO₂ 농도 분석(CE 척도): 대형 PE 입자 취구 더 먼 위치서 연소→BF 내 연소 시간 더 김(미세 대비). 이유: 플라스틱 저열전도도. 추가: 미세 입자 착화 온도 낮음 외 PE: 석탄(0.6~0.7mm) 대비 짧은 연소 시간, 높은 연소율. 이유: PE 고온서 가연성 가스 분해→가스-가스 반응(O₂+열분해 가스)→빠른 반응.
전기로 내 PE·혼합 WP 연소 연구(열풍 흐름, 생성 가스 CO·CO₂ 측정): 1200°C서 두 물질 모두 소입자 연소 속도 대입자보다 빠름. 1250°C서 입도 영향 미미. 예상대로 동일 크기 입자 CE(연소율: 잔존 C/원래 C 비율) 고온서 더 좋음. 소입자 초기 200~600초 CE 높음, 이후 역전→대입자 CE 더 높음.
CaCO₃ 첨가→응집 플라스틱 강도 개선→경주로 내 장기 체류 가능. 추가: 생성 슬래그 융점 저하→투과성 악화 야기 압력 강하 완화.
독일 연구: 동일 조성(76%C, 10%H₂, 8%O₂, 5%회분), 동일 입도(3~6mm)이나 제조법 다른 3종 플라스틱 연소 거동 연구. 응집체(파쇄+불순물 제거), 과립체(100°C 용융), 재과립체(추가 프레싱, 최고 밀도). 응집체(파쇄): 최대 CE(큰 표면적, 최저 밀도), 다음 과립체, 재과립체 순. 3종 모두 CE 낮음(대입자 가용 체류 시간 내 완전 연소 불가).
WP 유효 활용 위해: 경주로 파라미터 변화 및 타부위 영향(열상태, 슬래그 레짐, 가스 역학) 보상 운전 변경 필요. ~10 kg/tHM WP 주입→고로 운전 교란 예상 안 함. 취구/경주로 영역 WP 연소 강화→주입율 증대 조치: (i) 취구 O₂량 증대, (ii) 열풍 온도·수분 조정.
취구 O₂ 첨가: (i) 열풍 농축, (ii) WP 랜스 통한 주입, (iii) 별도 O₂ 랜스. O₂ 첨가→경주로 내 WP 연소 참여 O₂ 증가→CE 상승. 단, O₂ 농축 CE 영향 제한적.
열풍 O₂ 농축→버쉬 가스 유량 감소+화염 온도 상승. 전자: 고주입율 연관 부담 저항 증가(투과성 저하)·압력 강하 상쇄. 후자: WP 휘발분 분해 냉각 효과 보상. CO·H₂ 함량도 O₂ 농축 시 증가→중심 샤프트 철광석 환원 개선. 상부 가스 CV 통상 O₂ 농축 시 개선.
O₂ 농축 하한: 필요 RAFT 유지량 결정, WP VM 증가 시 더 많은 O₂ 필요. 화염 온도 과고→부담 하강 불규칙. 과저→WP 연소·광석 부담 용융 저해. 상한: 충분 상부 가스 온도 유지 의존. O₂ 증가→고로 내 가스 질량 유량 감소→상부 영역 열유량 감소(부담 건조용). 상부 가스 온도 상한: 상부 가스 설비 보호 필요도 지배. O₂ 농축 타 제한: 비용, 가용성.
고주입율 연소 핵심 대책: 고열풍 온도. O₂ 농축: WP 연소 제어보다 고로 내 가스 유량 제어 수단으로 더 중요. 통상 고열풍 온도: O₂ 농축보다 비용 효율적(저O₂ 소비 허용). 열풍 온도 상승→코크스 소비 절감(PCI 시 40°C 상승당 ~10 kg/tHM), 경주로 깊이 소폭 증가. 고열풍 온도 필요: 석탄 VM 증가 시(저VM 석탄 저차 반응성 탓).
열풍 수분 저하→PCI 냉각 효과 보상. RAFT 과고 시 열풍 수분 증대. 열풍 수분 상승→버쉬 가스 H₂ 증가→철광석 환원. 고H₂ 함량 BF 최적 RAFT: 저H₂ BF보다 낮을 수 있음. 풍속 조정→석탄 연소 개선+경주로 구역 필요 길이 유지(허스 조건 양호 확보).
미연소 차(Unburnt Char)
주입율 증가→WP 연소성 저하 경향→미연소 물질(차, 미분, 플라이애시) 경주로 이탈. 일부: 코크스 파편과 함께 경주로 후방 버드네스트(bird's nest) 축적→상승 가스 흐름·이송 고체 방해. 다수: 상부 휩쓸림→응집대 하부 축적→투과성 저하→생산성 저하. 하부 로 구역 투과성 변화→쇳물 품질·슬래그 점도 영향. 미연소 물질: 가스 흐름 큰 변화 위치 축적 경향. 최종 가스 흐름 휩쓸림→응집대 코크스 슬릿 통과→샤프트 상승→부담 투과성 영향→상부 가스와 함께 배출. 고WP 주입율→연소 가스량 증가→가스 흐름 증가, 하부 로 열부하 변화. 추가 슬래그 생성.
미연소 미세 물질 퇴적: 다수 생성 메커니즘, 반응, 다상 흐름, 축적, 재부유 복합 현상. 고로 내 미세 물질 거동 이해·예측 위해 다양한 가스 흐름 모델 개발. 적절한 부담 장입 패턴(중앙 코크스 장입 등), 강코크스 사용→가스 흐름 관련 다수 문제 해결.
운전 경험: 미연소 차 대부분 고로 내 소비. 3가지 메커니즘: (i) CO₂·H₂O 가스화, (ii) 액체 철 반응(탄소화), (iii) 슬래그 반응. 미연소 차 광석 환원 반응 참여→코크스 추가 대체, 상부 가스 미연소 고체 저감→유리.
차-CO₂/H₂O 가스화 반응: 경주로서 개시, 미세 입자 체류 시간 너무 짧아 의미 있는 반응 불가→주로 고로 샤프트서 발생. 차 C-CO₂(부두아르/용해 손실 반응)·H₂O 반응: 차 연소보다 느림. WP·코크스 유래 차: CO₂·H₂O 경쟁. WP 차>코크스 차 반응성→WP 차 우선 가스화. 따라서 WPI율 증가→코크스 부두아르 반응 열화 감소. 일반적으로 고VM 석탄 차 CO₂ 반응성>저VM 석탄 차. 단, 저VM 석탄 차 반응성 고VM 석탄 블렌딩으로 개선 가능. 석탄 블렌드 CO₂ 반응성 비가법적.
미연소 차 C CO₂/H₂O 반응성: 표면적(입자 크기)뿐 아니라 구조·조성, 운전 조건 의존. 석탄 차 CO₂ 가스화 반응성: 1500°C까지 온도 상승에 따라 증가, 특히 1300~1500°C 구간. 완전 차 가스화: 1500°C서 ~10초 접촉 시간 필요. 고로 내 고온 체류 시간 너무 짧음→차 가스화 주로 샤프트 하강 온도서 발생.
차 물성 고로 상승 따라 변화→CO₂/H₂O 반응성 변화. 반응 분위기 불균일: CO, CO₂, H₂, H₂O 농도 고로 내 위치별 상이. 석탄 주입→버쉬 가스 H₂ 농도 증가. H₂ 환원 화학 반응 속도>CO→버쉬 가스 H₂ 상승→부두아르 반응 정도 감소. CO₂·H₂O 상부 고로 존재(산화철 환원 탓). 이 조건서 차 CO₂ 가스화: 화학 반응 속도 제어 예상. 하부 고로: 차 가스화 부분 확산 제어. 전체 차 가스화 반응 속도: 이 영역 차 CO₂ 화학 반응성 영향 가능. 차 CO₂ 반응성: 화학 구조 영향, 덜 정렬 구조 더 반응성 높음.
차 회분 중 특정 광물(Fe, 알칼리 등)→CO₂ 가스화 촉매 작용. 타 광물(SiO₂, Al₂O₃)→반응 지연. 조성 따라 회분: 차 입자 내 슬래그 생성 비율 증가→차 입자 차단→C 전환 지연. 하부 고로: 순환 가스 응축 알칼리→촉매 효과. C 가스화 손실→차 회분 함량 증가. 일반적으로 WP 회분(광물) 함량 PC보다 낮음→고로 내 소비 가능성 높음.
쇳물 탄소화: 응집대 고상 시작→활성 코크스, 데드맨, 허스 존 금속 방울 하강 중 지속. 경주로 이탈 미연소 차·미세 물질→보시·허스 존 하강 액체 금속 접촉. C, Fe, Si, S 등 원소 차→액체 Fe 용해→쇳물 조성 영향. C 용해→액체 Fe 탄소화 기여, 차 소비 수준 제어. CE 낮을 때 결정적. 쇳물 데드맨·허스 도달 시 포화 근접→미연소 물질 소비 불가→이 구역 투과성 저하. C: 미연소 WP 물질+코크스 유래.
미연소 차→액체 금속 C 용해 영향 인자(운전 조건+):
- 차 입자 크기: 원형 유지 미연소 차→액체 금속·슬래그 반응 미미(액체 침투 불가). 단, 응집→대입자화 또는 대형 코크스 포획→보시 코크스 유사 거동→포화까지 금속 탄소화. 호주 고로 취구 프로브 시료: 초미세 석탄 차 입자 액체 금속 반응, 초미세 코크스 입자보다 용이 용해. 실험: 석탄 차 C 용해율(더 큰 입자라도) 코크스보다 느림.
- 차 구조: 일반적으로 C 구조 더 정렬될수록 용해율 향상.
- 차 광물질: 일반적으로 SiO₂, Al₂O₃, MgO→C 용해 속도론 지연, CaF₂, Fe 산화물→가속. CaO 효과 불명확. 금속 내 Ca-S 반응→CaS 층→C 전달 저해. 회분 융점(AFT)도 C 용해 제한 제어 메커니즘. 탄소질 물질 표면 회분 층 형성→용해 가용 표면적 감소→C 용해율 지연. 저AFT→회분 액체 슬래그 형태 용이 제거→신선 C 표면 지속 노출→액체 철 C 질량 이동 허용.
- 액체 금속 조성: 시간 따라 변화. C 용해율 통상 액체 금속 C 함량 증가 시 감소. 고S→C 용해 지연. 석탄·코크스 연소 SOx 방출→하강 금속·슬래그 반응. WP 저S(석탄·코크스 대비)→덜 문제.
미연소 차, 회분, 미분, 코크스→하강 액체 슬래그 상호작용. 슬래그 조성 하강 중 변화, Fe 산화물 농도 지속 저감(환원). 고체 차-액체 슬래그 계면 반응→차 소비 주요 역할(환원 반응 속도론, 슬래그-차 접촉 면적 영향).
미연소 차-슬래그 상호작용 영향 인자: 슬래그 조성, 차 C 함량, 차 회분 함량·조성, 운전 조건. 차 슬래그 소비 기본 메커니즘:
- 슬래그 내 Fe 산화물 차 C 환원: 습윤 특성→주요 환원 메커니즘 결정에 유의미 영향. 슬래그 습윤 특성: 조성, 온도, 시간, 탄소질 물질 함수. 습윤: 시간 함수 변동(슬래그 내 Fe 산화물 차 환원, 차 회분 성분 슬래그 용해→슬래그·차 조성 연속 변동). 온도 상승→슬래그/C 계면 습윤성 통상 개선. 환원율: 슬래그 FeO(2~10%)↑, 반응 온도(1300~1600°C)↑ 시 증가. 일반적으로 석탄 차: 1400~1500°C 10% 초과 FeO 슬래그서 불량 습윤. 코크스 미분 우선 소비 시사(더 빠른 반응율).
- 슬래그 내 SiO₂ 차 C 환원: 온도 함수. <1500°C: FeO만 환원. 고온: SiO₂+FeO 동시 환원→차 소비 증가. SiO₂: C→기체 SiO 경유→Si 또는 SiC 환원. 차 회분 내 SiO₂ 자기 환원→차 추가 소비. SiO₂ 환원 속도론: 차 슬래그 습윤성 영향. 습윤성: 슬래그 SiO₂↑, 온도(1500~1700°C)↑ 시 개선. 차 회분 고SiO₂·FeO→슬래그/C 상호작용 촉진→산화물 환원 소비 개선.
- 슬래그-차 성분 간 상호작용: 차 회분 성분(S 등) 동화 유도. 추가: 슬래그 MgO 차 C 환원→추가 소비. 차 회분 산화물 자기 환원→차 소비 기여.
슬래그 점성도 역할. 미연소 차 슬래그 내 존재→점도 증가→탭핑 방해. 차 동화→보시 슬래그 유동성 증가 통상. 슬래그 유동성 변화→유동대·응집대 위치·형상 영향. 취구 주변 고점도 슬래그→심각 가스 흐름 문제. 슬래그 점도: 조성, 온도, O₂ 분압 복합 함수. 미연소 차, 코크스, 석탄 미연소 회분 모두 슬래그 상호작용. 산화물 슬래그 기여. 일반적으로 고SiO₂/Al₂O₃(산성)→점도 증가, 고염기도(고CaO/MgO)→실리케이트 네트워크 탈중합→점도 저하. 고정 염기도서 FeO(0~20%) 증가→점도 감소. 염기도 통상 CaO/SiO₂ 비율. 슬래그 보시 구역 차·회분 완전 동화 안 함→보시 슬래그 염기도>탭핑 슬래그 통상. 플럭스 첨가→슬래그 형성 문제 해결 도움.



