


제조공정

산업 제조
강재 청정도는 강재 품질을 결정하는 중요 인자입니다. 인장 강도, 성형성, 인성, 용접성, 균열 저항성, 내식성, 피로 저항성 등 강재 특성에 현저한 영향 미칩니다. 강재 소비자 기계적 특성 향상 요구가 강재 생산자 청정도 개선 견인.
현재 환경에서 강재 청정도 개선은 철강 산업 필수 과제. 2차 제강 공정 개발 이끌었습니다. 개발 원동력: 자동차 변속기 부품, 공격적·부식 환경용 건설 부품·튜브 등 고도 응용 분야 견딜 신강종 개발 가능케 함.
청정 강(clean steel)은 개재물(inclusion) 없는 강 의미. 개재물: 강 모재 내 비금속 입자. 비금속 산화물 개재물 저감·형상·조성·크기 분포 제어 외 잔류 불순 원소(인(P), 황(S), 총 산소(O₂), 질소(N₂), 수소(H₂), 때로 탄소(C), 미량 원소(비소(As), 주석(Sn), 안티모니(Sb), 셀레늄(Se), 구리(Cu), 납(Pb), 비스무트(Bi)) 저감도 청정 강 요건. 불순 원소 강종별 상이. 어떤 원소 특정 강종 해로우나 타 강종 덜 해롭거나 유용할 수 있음. 즉 제어 원소는 강재 요구 성능 따라 다름.
제강 공정 전반 광범위한 운전 관행 제어·개선 필요. 포함 사항: (1) 탈산제·페로알로이드 첨가, (2) 2차 야금 처리, (3) 슈라우딩 시스템·주조 관행.
'청정 강' 용어 20세기 중반 탄생. 전 세계 강재 생산 증가 시작 시기. 당시 강재 품질도 특별·중요 이슈로 인식 시작. 이후 제강 기술 발전으로 불순물 매우 낮은 다수 강종 개발. 최근 '청정·초청정' 강 상용화로 강재 소비 산업 현재·미래 품질 요건 대응. 강재 청정도 대폭 개선→기계적 특성(피로 강도, 충격 인성) 및 내식성 크게 향상.
청정도 개념 초기: 20세기 중반 신생 금속학 현미경 하 비금속 개재물(NMI) 관찰서 탄생. 청정도 표준 현미경 시야 이미지 대비 평가: 기하학(형상·크기)·분포 다양한 이미지 유형 대비 구별. 숙련 관찰자: 일부 형상 특정 강종 허용, 작은 개재물 일반적으로 큰 것보다 허용. 당시 개재물 조성 정보 없었으나 관찰자: S 함량·탈산 이력 기반 개재물 조성 계열(황화물, 규산염, 알루민산염, 알루미나, 복합 개재물) 대응 관계 정립.
20세기 개발 이 방법들 곧 표준화. 2차 제강 공정·강재 연속 주조 일반화 선행. 청정도 개념 추가 발전: 제강 물리화학, 신공정 반응기 개발, 개재물 조성·형상·크기·분포 제어 혁신적 솔루션 탐구 병행→제강 관행 루틴화. 현대적 청정도 비전 이 초기 30~40년 개념 구축 노력서 도출. 현재 강재 청정도 주제 상당 성숙도 도달, 특히 신규 2차 제강 공정·연속 주조 강재 대상.
NMI: 강 모재 내 분산 유리-세라믹 상. 강 내 NMI 존재 청정도 영향 주원인. NMI 강 내 다수 소스 유래:
예: 알루미나(Al₂O₃) 개재물→저탄소 알루미늄 킬드(LCAK) 강 토착 개재물 다수 차지. 용해 O₂와 첨가 탈산제(Al 등) 반응 생성. Al₂O₃ 개재물 고O₂ 환경서 수지상 형성 또는 미세 입자 충돌 결과.
예: (1) 강 잔류 Al이 슬래그 FeO 산화, (2) 용강 대기 노출 시 Al₂O₃ 개재물 생성.
제강 용기 간 이송 중 야금 플럭스 혼입 시 발생. 액체 개재물 형성, 일반적으로 구형.
타 소스 유래: 이물질, 파손 내화 벽돌·내화 라이닝 입자. 일반적으로 크고 부정형. Al₂O₃ 이종 핵생성 자리 역할 가능.
칼슘(Ca) 처리 부적절 시 개재물 변질 생성물.
개재물 크기 분포 매우 중요: 큰 개재물 강 기계적 특성 가장 해로움. LCAK 강 1kg 통상 1,000만~10억 개 개재물 포함, 이 중 80~130μm 400개, 130~200μm 10개, 200~270μm 1개 미만. 희귀 대형 개재물 검출 매우 어려움. 작은 개재물 압도적 다수지만 대형 개재물 총 체적분율 클 수 있음. 때로 전체 강 용탕 단일 대형 개재물 치명적 결함 유발. 따라서 청정 강: 평균 개재물 함량 제어뿐 아니라 임계 크기 초과 대형 개재물 회피 포함.
NMI: 강 모재 내 분산 상 구름, 조성·형상·크기·분포 다차원 파라미터 집합 정의. 완전 기술 보통 용이 안 함. 청정도 평가 주요 이슈: 대표 시료 관찰→파라미터 합리적 정확도·대표성 추정. 어려움: 대형 개재물(100μm 이상) 희귀→대용량 시료 분석 없인 보기 어려움.
타 이슈: NMI 개체군 공정 타임라인·온도 의존. 신중 채취·분석한 레이들 시료 당시 청정도 꽤 좋은 추정 가능但固体 강 청정도와 거의 무관할 수 있음. 따라서 액강 대표 시료 채취 시점 평가 필요(강 조성·NMI 청정도 동시 평가).
크기 기준: 미세 개재물(1~100μm), 거대 개재물(100μm 초과). 거대 개재물 유해. 미세 개재물 유익: 결정립 성장 억제, 항복 강도·경도 증가. 미세 개재물 탄화물·질화물 침전 핵 역할. 거대 개재물 제거 필요. 미세 개재물 모재 균일 분산→분산 강화 활용.
전통적 분류: 기원 함수 두 주 유형: (1) 내생 개재물, (2) 외생 개재물(그림 1).
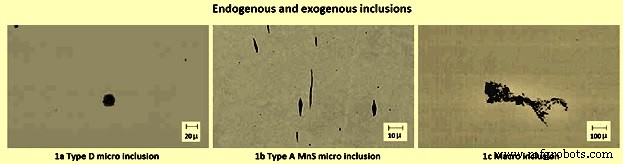
내생 개재물: 용융·응고 중 물화학 효과로 형성 미세 개재물. 액상 내 화학 종 용해도 감소 침전 형성(그림 1a, 1b). 탈산·탈황 후 잔류 O₂·S 또는 재산화로도 형성. 이 NMI류 강서 완전 제거 불가능但体积分率·평균 크기 감소 엄격 관리→해로 현상 활성화 방지.
외생 개재물: 슬래그·내화물 파편·주조 보호용 라이징/커버링 파우더 혼입 결과 거대 개재물(그림 1c). 이류 NMI 큰 크기·기원 즉각 식별 곤란但存在 강 미세 조직 건전성·기계적 신뢰성 심각 훼손 가능.
NMI 강 품질·성능 강한 영향. 주요 화합물: Fe, Mn, Al, Si, Ca 등 금속 + O₂, S, N₂, C, H₂ 비금속.
NMI 다양한 유형: (1) 산화물: FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, MnO·SiO₂ 등. (2) 황화물: FeS, CaS, MnS, MgS, Ce₂S₃. (3) 질화물: TiN, AlN, VN, BN 등. (4) 옥시황화물: MnS·MnO, Al₂O₃·CaS 등. (5) 탄질화물: Ti, V, Nb 탄질화물 등. (6) 인화물: Fe₃P, Fe₂P, Mn₅P₂. 산화물 NMI 화학 조성 기술 기본 도구: 삼원 상도(CaO-SiO₂-Al₂O₃). 이 주계 비금속 화합물 생성 지배. 탈산 원소 첨가→O₂ 제거 위해 이류 형성. 질화물 개재물 독특한 예리한 형상→NMI-금속 계면 응력 증폭→해로 영향 악화.
광물학적 함량 기준 O₂ 개재물 분류: (1) 자유 산화물: FeO, MnO, Cr₂O₃, SiO₂, Al₂O₃ 등. (2) 스피넬: 페라이트, 크로마이트, 알루미네이트. (3) 규산염: SiO₂+Fe,Mn,Cr,Al,W 산화물 혼합·결정질 규산염.
안정성 기준 분류: 비교적 안정/불안정. 불안정: Fe·Mn 황화물, 일부 자유 산화물.
형태학 기준: (1) 구상, (2) 판상, (3) 다면체. 구상 바람직. MnS, 옥시황화물, 철 알루미네이트, 규산염 구상. 판상 바람직하지 않음. Al 탈산 강: MnS 박막 형태 결정립계 위치. 다면체 개재물 크게 해롭지 않음.
청정도 관련 초기 화학 원소: 멘델레예프 주기율표 비금속 대부분(액강 용해도>고체 용해도). 주: C, N₂, O₂, P, S, Se, H₂. 이웃 준금속 B, As, Sb, Te(텔루륨) 추가. 일부 1차 원료 유래(P, S, As, Sb) 또는 고로 쇳물 유래, 대부분 대기 오염(O₂, N₂, H₂) 또는 제강 운전 관행 기인, 자발적 첨가(C, Se, Te, B).
황화물 흔히 산화물 개재물 변질 목적 Ca 처리 결과. 소량 미세 분산 고내화 CaS 개재물 주조(노즐 막힘)·해로 영향 해로움. 반면 MnS NMI(종종 CaS 결합 변질) 강 가공 시 절삭 공구 가공성 유용.
NMI 기원 3대 주요 메커니즘 인식. NMI 금속 매트릭스 대비 해로 역할 고려. 메커니즘: (1) NMI→노치 요소→주변 응력장 증폭, (2) 기체 가압 탱크→기체 점진적 NMI 이동→주변 응력장 생성, (3) 비금속 상→금속상·유리-세라믹상 열팽창 계수 차이→잔류 응력 생성.
강 내 현실적 개재물 함량 정확히 아는 것: 강재 품질 개선·강재로 만든 부품 성능 예측 양쪽 핵심. 강재 청정도 연구·제어 위해 정확 평가 방법 필수. 개재물 양·크기 분포·형상·조성 제강 전 단계 측정 필요. 측정 기술: 직접법(정확但高昂)→간접법(신속·저렴但相对指标만 신뢰).
강재 청정도 평가 여러 직접법 요약:
비용·시간·채취 난이도 탓 강재 청정도 강철 업계 통상 총 O₂, N₂ 픽업 등 간접법 측정.
단일 이상적 청정도 평가 기술 없음. 일부 기술 품질 모니터링 적합, 타 기술 문제 조사 적합. 따라서 여러 방법 결합→강철 플랜트 강재 청정도 더 정확 평가 필요. 신뢰할 수 있는 개재물 정량화→신세대 청정 강 개발 가능케 함.
2차 제강: 강재 청정도 관리 확립 도구. 용강 통제 조건 첨가뿐 아니라 신중한 슬래그-금속 교반, 슬래그 환원, 온도 트리밍, 개재물 응집·부상·슬래그 포집 제거, 조성 제어, 진공 탈가스, 때로 C 탈산 등 가능. 공업 강 필요 기능 강재 생산자 가용→서브셋 전 강종 사용→상업 품질·특수강 구분 모호해짐.
2차 제강·연속 주조 중요 특징: 야금 기능 공간상 장비 라인 따라 분산, 시간 척도 따라 배치→표준화·자동화·제어 용이. 반면 오염 소스 증가但제어 가능. 레이들-턴디시(레이들 노즐, 슬라이딩 게이트, 레이들 스트림 가스 보호 등), 턴디시(파우더, 위어, 댐, 배플, 버블링 요소 등), 턴디시-몰드(노즐, 슬라이딩 게이트/스토퍼 로드, 잠입 노즐, 가스 버블링 등), 몰드(몰드 파우더, 몰드 레벨 제어, 잠입 노즐 형상 등), 연속 주조기 자체(직선, 곡면 몰드, 직선 몰드+곡선, 전자 교반, 전자 브레이크, 얇은 슬래브 주조기 횡단 형상 몰드 등) 모두 공정 사슬 일부→진짜 야금 반응기화. '턴디시 야금' 용어 일반화, 연속 주조기 특히 몰드도 야금 반응기 역할→NMI 운명 계속 결정.
2차 제강 공정 전반 청정도 개선 기술·운전 관행 다수: 탈산제·페로알로이드 첨가 시점·위치, 2차 제강 공정 정도·순서, 교반·이송 조작, 슈라우딩 시스템, 턴디시 형상·관행, 다양한 야금 플럭스 흡수 능력, 주조 관행.
NMI 화학 조성 형성·제어: 생산 공정 여러 단계·산업 시스템 관여. 각 단계 신중 구현→(1) 턴디시-몰드 사이 노즐 막힘(연속 주조)·레이들-주조 컬럼 사이(잉곳 주조) 주조 조작 곤란, (2) 강 기계적 특성 해로 영향 회피.
BOF(전로) 또는 EAF(전기로) 제강 종료 시 O₂-C 평형→저탄소 강종서 매우 높음(0.02% C서 1,250ppm O₂). 그대로 응고→Fe, S, O₂ 공정석 간유석析出, 초기 응고 강한 C 탈산→표면 근처 블로홀 가득 림드 강 생성. 결과 강 다공성·상온서도 열간 압연/단조 시 취성.
O₂·S 철 공정석 침전 방지 위해 탈산제(C, 특히 감압 하, Mn, Si, Al, Ca, Ti 등) 탈황제(Mn, Ca) 공정 도입→새 평형 촉진→제3상 침전·림드 현상 완전 방지. 제3상=내생 NMI(산화물, 질화물, 탄화물, 황화물, 인화물 등) 최초 액강 내 생성(보통 레이들). 평형 구현: 탈산제 벌크 첨가·와이어 주입 또는 적정 조성 활성 야금 슬래그와 액체 금속 평형 유지.
NMI 개체군 끊임없이 변화: 기존 개재물 응집·부상→슬래그/단순 커버 파우더/플럭스 최종 흡착, 레이들·턴디시·노즐 내 내화물 응집(Al₂O₃, 스피넬 등 고체 NMI 막힘 경향). 강·슬래그도 변화, 개재물 그들과 평형(시간 허용 시) 또는 비평형 복잡 연관. 고체화 전선 가스 발생 여전히 가능(N₂, H₂ 미제어 시). 온도 강하→일반적 추가 침전 또는 고체화 개시 또는 O₂ 시스템 침투(재산화): 슬래그, 내화물, 대기(내화물 접합부: 슬라이딩 게이트, 잠입 노즐 마운트, 내화물 횡단 등), 또는 슬래그·내화물 신규 개재물 생성·포집 개재물 방출(외생 NMI). 물론 모든 메커니즘 심층 대책 모색→일반적 청정도 개선 추세.
재산화 중요 점: 현상 열역학적 평형서 발생 안 함, 들어오는 O₂ 만나는 원소 산화물 생성(주로 Fe 산화물). 탈산 액강 비평형서 이 산화물들 시간 허용 시 평형 NMI로 역전환.
내생·외생 NMI 구분 다소 자의적: 탈산·재산화 실제 전체 제강 공정 불가분 부분, 둘 다 강 생산 기술서 기인. 예: 탈산 액강 내부 아닌 탈산제 주입 계면서 발생.
NMI 금속 매트릭스 기계적 불연속성(기본적 구멍) 상호작용 충분히 큼. 더 작은 차원 제3상=석출물(precipitate): 전위·원자 스케일 매트릭스 상호작용. 석출물(통상 탄화물/질화물) 미세합금 강·고합금(공구강, 스테인리스강) 핵심 특징.
강 정련·연속 주조 조업 청정도 개선 중요 효과. 제강사 체계적 개재물 제거 연구: 레이들 처리 개재물 약 65~75% 감소, 턴디시 20~25% 제거(但재산화 발생 가능), 몰드 총 개재물 5~10% 제거.
탭 O₂ 함량: 레이들 용강 탭핑 중 또는 탈산제 첨가 전 측정. 값 통상 높음. 1차 제강 관행 따라 250~1,200ppm 넓은 범위 변동. Al 탈산 시 다량 Al₂O₃ 생성→청정 강종 탭 O₂ 상한 설정 필요 제안. 하지만 로 관행·강 청정도 간 상관관계 없음: 대량 Al 첨가 후 형성 Al₂O₃ 클러스터 약 85% 레이들 슬래그 부상, 잔류 클러스터 30μm 미만. 자연 탭 O₂ 무시 결정: 개재물 부상 가용 시간·레이들 정련 가용성 의존. 하지만 탭 O₂ 함량 초저탄소 강 탈탄율 강하게 영향.
슬래그 FeO·MnO: 컨버터→레이들 이월 슬래그 주요 재산화 소스. 고FeO·MnO 함유. 용해 Al과 반응→강한 열역학적 유리함(3FeO+2Al=Al₂O₃+3Fe, 3MnO+2Al=Al₂O₃+3Mn)으로 액강 Al₂O₃ 생성. 레이들 슬래그 FeO·MnO 높을수록 재산화·Al₂O₃ 개재물 생성 잠재력 큼. 최종 제품 다수 슬라이버(sliver) FeO 레이들 슬래그 기원 재산화 추적.
FeO·MnO 오염 저감 대응책: (1) 탭핑 시 컨버터→레이들 슬래그 이월 최소화, (2) 목표 턴다운 C 상향, (3) 리블로(reblow) 회피→용강 용해 O₂·로 슬래그 FeO 최소화, (4) BOF 서브랜스 사용→리블로 빈도 대폭 감소, (5) 효율적 기계적 슬래그 스토퍼(슬래그 볼: 강서 부상·슬래그서 침강) 사용, (6) 대체 센서 활용. 탭핑 후 두꺼운 레이들 슬래그층→슬래그 이월 문제 시사. 일부 플랜트 중요 강종 레이들 슬래그 기계적 스키밍→25~40mm 두께로.
레이들 슬래그 환원 처리: 슬래그 이월 최소화+염기성 레이들 슬래그+염기성 라이닝→레이들 슬래그 FeO+MnO 1~2% 미만→LCAK 강 총 O₂ 10ppm 달성. 타법: 슬래그 컨디셔너(슬래그 환원/탈산 처리=Al+소석회/석회석 혼합) 첨가→레이들 슬래그 FeO+MnO 저감. 평균 FeO+MnO 5% 미만 하락. 코일 청정도 급격한 개선 결과.
진공 처리·레이들 교반 효과: 액강 진공 처리 공업 강(자동차, 전력, 항공) 생산 시작→기계 부품·원자로 신뢰성·수명 증대 목적. 주요 필요: 액강 H₂ 레벨 제어(탄소강 1ppm 미만)→응고 시 이탈·고체 내 포집→사용 중 심각한 무결성 결함 방지. 진공 사용→H₂ 직접 제거, 제강shop 탱크 탈가스, 스트림 탈가스, DH·RH(라인슈탈 헤라우스) 레이들 탈가스 공정 등 다양한 기술로 도입. 진공 탈가스: 비금속 개재물 감소 외 (1) C 탈산(기체 탈산 생성물 생성 큰 이점), (2) 강교반(여러 이점), (3) 레이들 흐름 물류 시간 관리→액강 온도 제어 품질, (4) Al·O₂ 주입 재가열.
레이들 교반·탈가스 공정 개재물 성장·제거 크게 촉진. 주조강 개재물 레벨 진공 처리 효과: Ar 교반 대비 청정도 개선 뚜렷. Ca계 분말 주입 두드러진 이점: 1차 탈산·개재물 액상화 외 더 강한 교반력. 진공 탈가스+Ca 처리→총 O₂ 15ppm 수준 달성.
하지만 과도 교반 해로움: 상향 순환 강→슬래그층 '아이(eye)' 영역 재산화 노출+내화물 침식. 페로알로이드 첨가 후 충분 교반 시간(10분 초과) 중요→Al₂O₃ 개재물 슬래그 순환·제거. 일부 플랜트: 최초 강력 교반→미세 개재물 충돌 대형화 유도, 이후 '파이널 교반' 느린 재순환→개재물 슬래그 제거 촉진·충돌 대형 개재물 추가 생성 최소화.
턴디시 내 발생 중요 현상 그림 2. 청정도 영향 요인: (1) 주조 전환, (2) 턴디시 내화 라이닝, (3) 턴디시 플럭스, (4) 가스 교반, (5) 턴디시 흐름 제어.
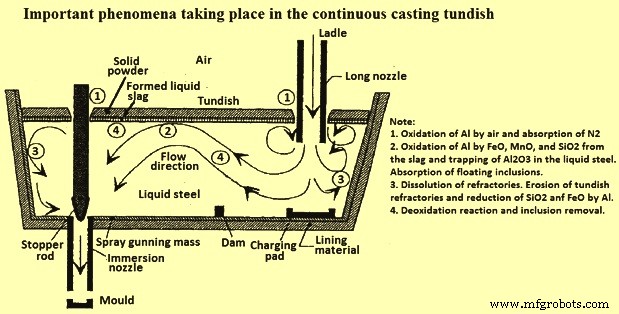
주조 전환(Casting transitions): 주조 시작, 레이들 교체·SEN(잠입 노즐) 교체, 주조 시퀀스 끝. 전환 중 개재물 빈발·장기 지속→대량 강 오염. 비정상 주조 기간 슬래그 혼입·공기 흡수 빈번→재산화 문제 유발.
초기 주조 열: 레이들 개방 시 난류로 턴디시 주입 박스 공기·슬래그 혼입→턴디시 총 O₂ 초기 최대(슬래그+Al₂O₃ 개재물). 개방 주조 시 턴디시 총 O₂ 정상 2배 초과·한 열 이상 지속. 수분 충전 필요→턴디시 플럭스 첨가 가능. 결국 정상 주조→총 O₂ 저수준(주 Al₂O₃) 감소.
레이들 전환 개선: 몰드 유입 유동 정지→턴디시 충전 완료·스토퍼 가스 버블링→개재물 부상 촉진. 타 개선: 신규 레이들 슈라우딩 개방. 이 조치→총 O₂ 감소·시퀀스 전체 일관 품질. 레이들 말기: 레이들 출구 근처 용강 와류 탓 레이들 슬래그 턴디시 유입. 현상 일부 강 레이들 잔류 필요(예: 5톤 '힐(heel)'). 추가 레이들 닫힘 후 턴디시 깊이 저하→정상 턴디시 흐름 교란·슬래그 와류·혼입·몰드 총 O₂ 증가 유발.
턴디시 내화 라이닝: 용강 용해 Al 라이닝 내화물 O₂ 소스 반응. 반응 정도 용강 Si 함량 모니터링으로 정량화. 반응 O₂: 내화물 C 바인더·불순물 반응 CO, 또는 SiO₂ 내화물 분해. SiO₂계 턴디시 라이닝 MgO계 분사 라이닝보다 나쁨.
턴디시 플럭스: 다기능 수행. 1차: 용강 열적(과도 열손실 방지)·화학적(공기 혼입·재산화 방지) 절연. 저SiO₂ 플럭스→레이들→몰드 N₂ 픽업 대폭 감소. 2차: 이상적 조건서 플럭스 개재물 흡수→추가 강 정련. 통상 턴디시 플럭스: 볏짚 태운 것(저렴, 좋은 절연체, 껍질 형성 없이 좋은 커버리지). 하지만 볏짚 SiO₂ 높음(약 80%)→환원 시 개재물 소스. 고C 함량(C 약 10%)→초저탄소 강 오염 가능.
염기성 플럭스(CaO-Al₂O₃-SiO₂계) 이론적 볏짚보다 LCAK 강 정련 우수, 턴디시 저O₂와 상관. 배플과 함께 염기성 턴디시 플럭스(CaO 40%, Al₂O₃ 24%, MgO 18%, SiO₂ 5%, Fe₂O₃ 0.5%, C 8%) 사용→총 O₂ 변동 유사 플럭스(CaO 3%, Al₂O₃ 10~15%, MgO 3%, SiO₂ 65~75%, Fe₂O₃ 2~3%) 대비 현저히 저감. 하지만 염기성 플럭스 타 파라미터 유사 결과(고SiO₂ 함유 탓). 염기성 플럭스 빠른 용융·고결정화 온도→표면 쉽게 크러스트 형성→비효과적. 저점도→혼입 용이. 이슈 회피 위해 일부 제강사 2층 플럭스: 하층 저융점 염기성 플럭스(개재물 흡수), 상층 볏짚(절연)→총 O₂ 저감.
턴디시 교반: 턴디시 바닥 불활성 가스 주입→용강 혼합 개선·개재물 충돌·제거 촉진. 기술 턴디시 총 O₂ 저감. 위험: 개재물 함유 기포 턴디시 탈출·제품 포집→심각 결함 유발.
턴디시 흐름 제어: 턴디시 흐름 패턴: 액강 체류 시간 증가, '쇼트 서킷팅(short circuiting)' 방지, 개재물 제거 촉진 설계. 턴디시 형상·레벨·입구(슈라우드) 설계·흐름 제어 장치(임팩트 패드, 위어, 댐, 배플, 필터)로 제어. 턴디시 임팩트 패드: 저렴 흐름 제어 장치, 레이들 용강 스트림 턴디시 바닥 충격 난류 억제·침식 방지. 유입 스트림 운동량 분산→따뜻한 유입 강 자연 부력 쇼트 서킷팅 방지(특히 시동 시). 위어·댐과 함께→레이들 교체 시 특히 청정도 개선.
O₂ 픽업 가장 중요한 소스: 레이들→턴디시 또는 턴디시→몰드 이송 중 강 대기 재산화. 생성 개재물→노즐 막힘 등 생산 문제+최종 제품 결함. 슈라우딩 시스템 최적화 이 현상 방지 매우 중요. 슈라우드 사용→개방 주입 대비 N₂ 픽업 저감. 턴디시 주입 박스→레이들 슈라우드+댐 교체→N₂ 픽업 저감(레이들→턴디시)+전환 시 슬래그 혼입 저감.
레이들 개방: 레이들 셀프 오픈(self-open): 레이들 노즐 랜싱 개방 불필요, 자력 개방. 노즐 랜싱 개방 시→슈라우드 제거 필요. 주조 초기 600~1,200mm 미슈라우드→공기 재산화 발생. 따라서 셀프 오픈 레이들 총 O₂ 레벨 랜스 오픈 레이들보다 낮음. 레이들 개방 모래 신중 패킹→셀프 오픈 실현 도움.
아르곤 보호: 액강 공기 재산화 방지용 아르곤 보호. 턴디시 플럭스 너무 일찍 첨가→플럭스 용강 혼입·주조→통상 주조 초반 몇 분 보호 커버 없음. 레이들 개방 기간 공기 용강 쉽게 도달. 두 요인 영향 60톤 턴디시 기준 주조 15분까지 지속. 대응책: 레이들 턴디시 개방 전 턴디시 불활성 가스 퍼지→공기 치환. 총 O₂ 저감 위한 슈라우딩 시스템 개선 또 다른 조치: 적절한 가스 주입 도입.
실링 이슈: 연속 주조 N₂ 픽업 저감 위해 통상 고려: 레이들→턴디시 슈라우드 실링, 턴디시→몰드 SEN 실링.
노즐 막힘: 생산 방해 외 턴디시 노즐·SEN 막힘 청정도 3가지 이유 해로움. 1) 분리된 막힘→강 내 포집 또는 플럭스 조성 변경→양쪽 결함. 2) 막힘→노즐 흐름 패턴·제트 특성 변경→몰드 흐름 교란→슬래그 혼입·표면 결함. 3) 막힘→몰드 레벨 제어 간섭(유량 제어 장치 막힘 보상 시도). 막힘 최소화 여러 관행. 개재물 최소화 일반 대책 외 내화물 침식 막힘: 노즐 내화물 조성 제어(예: Na, K, Si 불순물 회피), 노즐 벽 순수 Al₂O₃, BN 등 내성 재료 코팅.
CCM 액강 주조: 가닥 품질 원원 영향 다수 현상 관여(그림 3). 노즐 유입 개재물: 탈산 생성물, 노즐 막힘, 턴디시/레이들 슬래그 혼입(슬래그 SiO₂, FeO, MnO 재산화), 노즐 누설 공기 흡수 재산화 생성물. 몰드 슬래그 과도 표면 유속·레벨 변동 혼입. 신규 개재물 과열도 저하 시 침전(Ti 처리 강 TiO₂ 개재물 등). 반면 개재물 부력 부상·유체 흐름 수송·기포 표면 부착→슬래그/강 계면 제거.
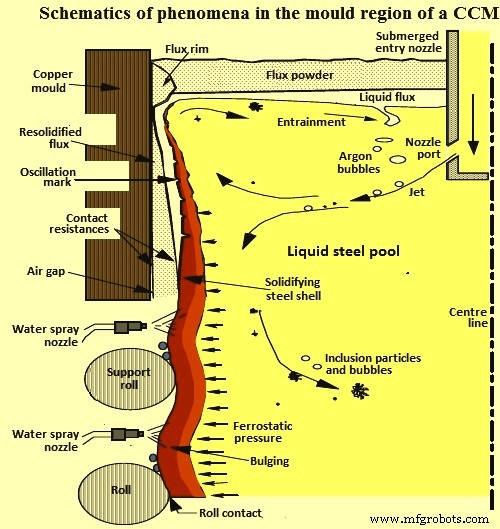
몰드: 개재물 상부 슬래그층 안전 제거 또는 응고 쉘 포집→주조 제품 영구 결함 되는 최종 정련 설비. 통계 데이터 수집·운전 CCM 시험 통한 개재물 포집 중요 통찰 획득. 강 유속 증가→연필 블리스터(Ar 기포 포집) 수준 현저 증가, 슬라이버(슬래그 혼입) 수준 감소. 주조강 개재물·기포 분포 측정: 개별 1mm 기포 흔히 개재물 클러스터 코팅→턴디시 노즐 가스 주입 없어도 상류 멀리서 이송 가능. 개재물 포집 측면별 차이→하부 순환대 과도 흐름 구조 변이 연관 시사.
결함 빈번 공정 과도 현상(주조 속도 변경, 턴디시 교체, 막힌 노즐) 연관. 연필 파이프 결함 간헐적·주입 가스량 대비 희귀. 연구 결론: 입자 80% 최종 메니스커스 제거(20% 주조 제품 포집), 주어진 입자 최대 300초 순환 후 제거/포집.
곡면 몰드 CCM: 개재물 메니스커스 1~3m 아래 선호 포집. 따라서 개재물 내부 반경 표면 상단 두께 1/8~1/4 농집+표면. 전자 교반 강 청정도 개선(주조품 총 O₂ 저감) 보고. 곡면 몰드 기계 직선(수직) 몰드 대비 다수 입자 포집 알려짐: 개재물 내부 반경 따라 나선 상승→두께 특정 거리(메니스커스 2~3m 아래) 집속.
주조 속도 슬라이버 영향 보고. 고속·주조 속도 큰 변동→슬라이버율 증가. 적절 안정 주조 속도 스토퍼로 획득 가능. 스토퍼면 속도 턴디시 강 레벨 아닌 몰드 강 레벨 결정. 몰드 레벨 제어 ±3mm 범위 유리. 유체 흐름 최적화·주조품 품질 개선 유익 도구: 전자 브레이크(EMBR)→제트 굴곡·충격 깊이 단축→개재물 더 상방 이동→상부 파우더 포집 또는 표면 응고 쉘 포획. EMBR 사용 후 개재물 분포→주조품 표면 이동 확인.
제조공정
제철소에서 공장까지, 고품질 스테인리스강이 만들어지는 과정 우리는 천 년 동안 강철을 제조해 왔지만, 스테인리스강은 상대적으로 새로운 물질입니다. 1913년 영국 금속학자 해리 브리얼리(Harry Brearley)에 의해 발명되었습니다. 화학자, 엔지니어, 재료 과학자들은 그 이후로 실험을 계속해 왔습니다. 녹에 강한 합금으로서, 알루미늄 같은 합금의 녹 저항성과 강철과 같은 물성 특성을 더 적은 비용으로 제공할 수 있습니다. 처음에는 스테인리스강이 수도 미터나 펌프 부품, 우수한 식기로 주로 소규모 응용 분야에 사용되었습니다.
철강과 골판지를 이야기하면 두 매우 다른 재료를 비교하는 것입니다. 하나는 강하지만 비에 무너지고, 다른 하나는 수년간 버티다 부식으로 망가집니다. 그러나 이 두 재료가 모두 인디애나 라포르테 같은 마을에서 만들어지고, 둘 다 산업용 로봇의 도움으로 소비자에게 전달됩니다. Enprotech Steel Services 라포르테, IN 소재 Enprotech Steel Services는 철강 산업에 엔지니어링, 제조, 소모품 같은 서비스를 전문으로 제공합니다. Enprotech 같은 기업이 철강 제조 작업을 맡으면 로봇이 용접 공정과