


제조공정

산업 제조
고로(BF) 운전 주요 목적: 원하는 화학 조성 쇳물(HM) 최대 생산, 최소 비용. 고품위 원료 기반과 규칙적·안정적 고로 운전 필요. 부담 재료 품질 매우 중요해 공정 문제 유발 원치 않는 원소 유입 주의 필요. 입력 차지 원치 않는 원소 함량도 주의. 제거·고로 성능 측면서 곤란한 주요 원치 않는 원소: 칼륨(K), 나트륨(Na) 알칼리 화합물.
고로 공정 내 알칼리 존재 공정 부정적 영향 알려져 있음. 알칼리: 코크스 반응성 증가, 광석 차지 조기 연화, 소결광 분해, 펠릿 팽창, 고로 내화 라이닝 퇴적물 형성 관여→라이닝 마모 가속. 알칼리 부정적 영향: 코크스 가스화 촉매 효과, 알칼리 삽입 C 구조 파괴, 스캐폴드 형성, 내화물 공격. 알칼리 원료와 함께 유입, 알칼리 순환(그림 1) 거쳐 고로 고온 존 이동 중 픽업.
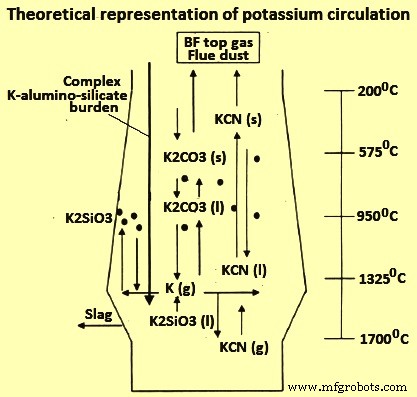
알칼리 존재→고로 생산량 저하·코크스 소비 증가. 원료 탑차지 kg/tHM 알칼리 추가당 약 4.5%(생산량), 2.3%(코크스 소비) 영향. 알칼리→부도아르 가역 반응 임계점 낮춤(C(s)+CO₂(g)=2CO(g)), 코크스 가스화 증가·코크스 강도 저하→생산 감소. 코크스 열화·벽면 스캐폴딩→가스 투과성 저하·고로 유효 체적 감소.
본문 모든 알칼리 반응서 K→Na 치환 가능. 알칼리 규산염 C 환원 가역 반응: K₂SiO₃(슬래그)+C(s)=2K(g)+SiO₂(슬래그)+CO(g), K₂SiO₃+3C(s)=2K(g)+Si(HM)+3CO(g). 반응 정도 온도·CO 분압 의존. 알칼리 산화물 코크스 C 또는 CO 환원 가역 반응: K₂O+C(s)=2K(g)+CO(g), K₂O+CO(g)=2K(g)+CO₂(g).
알칼리 보시 영역서 원소 또는 C·N₂와 반응→칼륨 시안화물(KCN) 또는 나트륨 시안화물(NaCN) 증기 생성 가역 반응: 2K(g)+N₂(g)=2KCN(g). 증기 가스로로 상승·HM·슬래그 용해 안 됨. K 융점/비점 63.4/759℃, Na 97.7/883℃. KCN/NaCN 융점 622/562℃, 비점 1,625/1,530℃. 하부 샤프트 액상, 레이스웨이·노심 기체상(온도 의존). 빠른 가스 흐름로 상승.
샤프트 산소 포텐셜 증가 구역(약 1,100℃)서 K·KCN 불안정→CO₂ 산화→알칼리 탄산염(K₂CO₃, Na₂CO₃) 생성 반응: 2K(g)+2CO₂(g)=K₂CO₃+CO(g), 2KCN(g)+4CO₂(g)=K₂CO₃(s)+N₂(g)+5CO(g). 알칼리 산화물 CO 산화 가역 반응: 2KCN(g)+CO(g)=K₂O+3C+N₂(g). 생성 알칼리 탄산염 백색 미분 형태→부담 물질 표면 분포 또는 벽돌 라이닝 부착.
부담 물질·코크스 흡착 알칼리 성분 상대적 안정성 따라 신화합물 형성. 탄산칼륨(K₂CO₃)·탄산나트륨(Na₂CO₃) 각각 891℃, 851℃ 이하 고체. 알칼리 함유 화합물 부담 물질과 하강→고온대 도달 재환원·기화 가역 반응: K₂CO₃(l)+2C=2K(g)+3CO(g).
알칼리 주요 부분 슬래그와 배출. 하지만 슬래그 내 알칼리 일부 환원→알칼리 증기→주변 가스와 상승. 알칼리 증기 고로 상부 응축→일부 탑가스 동반 배출, 나머지 내벽·장입물 응축. 알칼리 상이 열대역 휘발·응축→고로 내 순환→축적·타 장입물 상호작용. 소량 충전(일반 5 kg/tHM 미만)에도 공정 유의미 영향. 고로 알칼리 순환 단순도 그림 2. 발굴 고로 연구: 알칼리 레벨 1,000℃ 이상 온도 구역 최고→고로 하부 알칼리 농도 증가 의미.
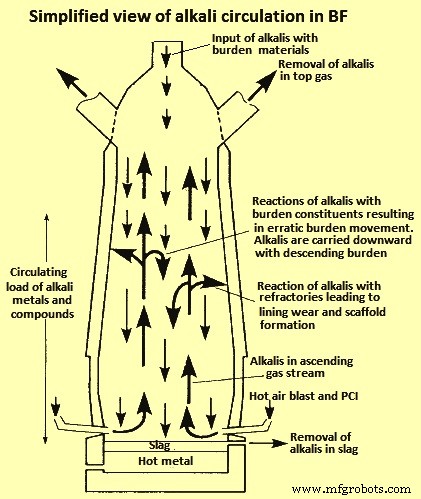
알칼리 통상 철함유 물질·코크스 실리케이트(K₂SiO₃) 형태로 유입. 원활·효율적 고로 운전 위해 알칼리량 약 1.5~5 kg/tHM 제한 바람직, 실제 2.5~7.5 kg/tHM 범위. Na·K 두 알칼리 중 K 주성분. 대부분 알칼리 슬래그 배출, 일부 탑가스 동반 배출. 순환 알칼리 슬래그 또는 가스 제거. K 휘발성 높아 탑가스 배출도 높음, Na 슬래그 배출 더 많음.
알칼리 실리케이트(K₂SiO₃) 형태 고로 유입. 알칼리 순환 연구: 실리케이트 부담과 하강→용융대서 코크스 C 환원→순환 개시: K₂SiO₃+C(s)=2K(g)+SiO₂+CO(g). 반응 열역학 데이터 기준 약 1,550℃서 발생. 고로 내 형성/유입 알칼리 산화물 더 상부 저온서 추가 반응: K₂O+CO(g)=2K(g)+CO₂(g)(불안정). K₂O 일차 슬래그 용해 가능.
고로 노심 레벨 생성 K 증기 주입 미분탄·열풍 N₂와 반응: 2K(g)+2C(s)+N₂(g)=2KCN(g,l). KCN 비점 1,625℃→열풍 투예르 멀어지며 온도 강하 시 액상 전이. 투예르 존 체류 시간 고가스 흐름 탓 매우 짧음→알칼리 시안화물 액상 전이 전 고로 상승 시간 확보. 더 상부 알칼리 시안화물 CO₂ 반응→1,100℃ 이하 안정 탄산염 형성: 2KCN(l)+4CO₂(g)=K₂CO₃+N₂(g)+5CO(g). 탄산염 탑가스 동반 배출 또는 900℃ 이하 응축 시작→부담 침전.
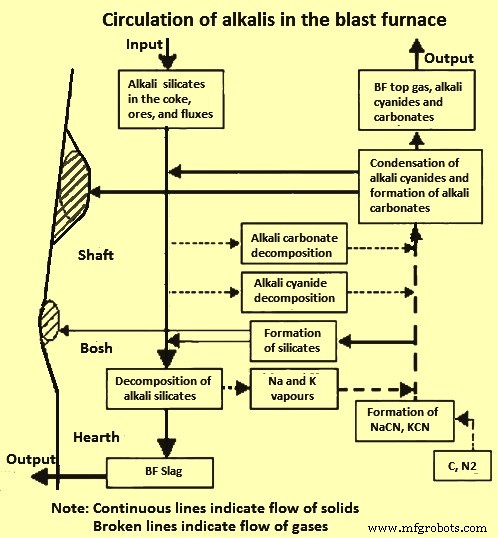
알칼리 실리케이트 대비 알칼리 시안화물 불안정→노심 SiO₂ 존재 시 알칼리 시안화물과 반응→알칼리 실리케이트 재생성. 알칼리 실리케이트 환원→알칼리 증기→고로 상승→탑가스 배출 또는 CO₂ 반응 탄산염 형성 과정 '알칼리 순환'. 과정 요약 여러 견해 존재(정확히 어떤 반응 발생인지 차이). 탄산염 고로 상부 실제 형성 여부 의문(발굴 고로 탄산염 미발견). 하지만 알칼리 시안화물 형성·알칼리 고로 내 순환 주요 과정 모든 견해 동의.
그림 3 고로 내 알칼리 순환. 장입물 고온대 하강→알칼리 실리케이트 분해→알칼리 증기 또는 일차 슬래그상 K₂O/Na₂O 흡수. 순환 알칼리 증기 실리케이트 반응 재생성 시점도 표시. 고로 내 알칼리 증기 분포 가스 흐름 경로·중심 가스 흐름 정도 의존. 가스 흐름 고로 열 분포 큰 영향. 중심 흐름 강→중심 용융↑, 주변↓.
암모니아(NH₃) 고로 내 생성 추정. 고로 내 NH₃·시안화수소(HCN) 생성 기초 반응: 2KCN+3H₂O=K₂CO₃+2NH₃+C, NH₃+CO=HCN+H₂O. 이 반응 비율 여러 파라미터 의존: (1) 가용 수분량, (2) 상부 가용 KCN량, (3) 반응 중 온도. NH₃ 온도 임계값 약 600℃→500℃까지 지수적 감소 후 검출 안 됨. 추가 생성 NH₃ Fe₂O₃ 또는 CO₂ 산화→NH₃량 감소. NH₃ Fe₂O₃ 또는 MnO₂ 산화 온도 의존. 저온 MnO₂ 강산화제, 고온 Fe₂O₃ 강산화제.
HCN·NH₃ 탑가스 검출→NH₃ 산화 속도론 완전 제거 불충분. 탑가스 고수분→위 반응 따라 NH₃ 생성량 증가. 고로 내 NH₃ 생성 복합적, 아래 파라미터 영향:
최근 고품위 코킹 석탄 가용성 감소로 원료 알칼리 농도 증가 추세. 알칼리 고로 운전 해로움: 용해 손실 반응(부도아르 반응) 촉매 효과→코크스 반응성 증가.
알칼리 주요 부정적 영향: 부도아르 가역 반응 촉매→반응 온도 900~950℃→750~850℃ 하강, 코크스 품질 따라 코크스 반응성 증가. 코크스 구조 부정적 영향. 부도아르 반응 임계점 저하→강한 흡열 반응서 C 소비 증가→안정 운전 위해 코크스 추가 투입 필요(알칼리 kg당 2~10 kg 코크스 또는 출처 따라 6~11 kg).
코크스 구조 진입 알칼리→코크스 반응성 증가·열화→고로 하부 코크스 강도 저하. 투예르 레벨 코크스 겉보기 반응 속도 공급 코크스 반응 속도 10배→총 K량 관련. K 코크스-CO₂ 반응성 증가·K 삽입 코크스 입자 팽창→코크스 파손 유발. 반응성 증가는 고로 운전 온도·열적 예비대 온도·철산화물 환원 온도 저하 유리할 수 있음. 하지만 코크스 부담 지지 역할도 중요→코크스 파손 최소화 필요.
K 증기 코크스 침투 연구: 알칼리화 광물 부피 팽창(특히 칼실라이트)→코크스 광물 구조 파괴. 광물-C 매트릭스 간 표면적 증가→광물질-C-BF 가스 상호작용 촉진→코크스 가스화 가속. 알칼리 증기 코크스 결정층 침투→층간 화합물 형성→코크스 팽창 발생 가능. 고로 운전 중 코크스 강도·부담 지지는 결정적→부담 붕괴→가스·액체 투과성 저하→HM 생산·CO₂ 배출 효율 저하.
소형 코크스 입자 다양한 크기→습윤대 코크스층 보이드 감소·코크스 표면적 증가. 코크스 파손→플러딩·허스 초킹·투예르·슬래그 노치 연소 증가→모두 로 생산량 제한. 투과성 저하→상승 가스 벽면 근방 수송 경향 증가→가스 이용률 저하→코크스율 증가.
알칼리 타 부정적 영향: 샤프트 스캐폴드 형성 기회 증가. 알칼리 라이닝 응축·미세 물질 결합→스캐폴드. 스캐폴드: 로 벽 고체 물질 축적→로 중심 돌출. 샤프트 중~상부 어디든 발생. 스캐폴드 영향: 부담 강하 지연·중단, 극단 경우 행잉·슬리핑·불규칙 장입. 스캐폴드→고로 유효 체적 감소. 영향받지 않은 샤프트 부분 가스 속도 증가→탑가스 온도 상승·CO 이용률 저하. 스캐폴드 벽면 이탈→칠드 하스(chilled hearth) 빈발. 스캐폴드 일시적 로 온도 상승 또는 고온 가스 흐름 도달 시 제거.
부담 물질 응축 액체 시안화물·탄산염 결합→층 투과성 저하. 알칼리 내화물 공격, 특히 하부 로 통상 C계 내화물. 알칼리 화합물 C 블록 침투·소비→알칼리 증기 생성→내화 라이닝 수명 단축·빈번한 재내화 필요.
알칼리 제거 주로 슬래그, 저염기성서 최적. 알칼리 90% 이상 슬래그 제거. 염기성 CaO/SiO₂ 기준. 다수 연구: 저슬래그 염기성→슬래그 알칼리량 증가. 단, 과저염기성→HM 황(S) 잔류 증가(S는 BF 슬래그 CaO와 결합 대응, 저염기성→CaO 저하). HM 품질 관리 저염기성 하한 플랜트별 상이. BF 파라미터·원료 품질 의존. 알칼리 제거·HM 품질 유지 위해 염기성 1 근방/조금 위 한계로 봄.
알칼리 실리케이트 가스화 억제 위해 CO 분압 높게 유지 필요. 1,550℃ 고온 반응→저화염 온도도 환원·가스화 지연·알칼리 순환 저감 수단. 알칼리 함유 물질 재순환 감소 필요(알칼리 고로 재유입 방지).
코크스 가스화 알칼리 촉매 효과 저감: 코크스 회분 첨가→기존 알칼리 안정한 형태 결합. 특정 광물 첨가 시도. 알칼리 코크스 확산 시 광물 첨가 코팅→코크스 표면 알칼리 안정화→내부 열화 차단.
고로 알칼리 부하 제어 위해 알칼리 투입 최소화. 투입 물질 변동 시 광석 믹스 잘 블렌딩→고로 고알칼리 구역 리스크 최소화. 고알칼리 플루 더스트 재순환 회피 예방책. 부담·코크스 강도 높여 미분 생성 방지→스캐폴드 형성 리스크 최소화.
고로 중심 가스 흐름 운전 가능. 이로써 중심부 탑가스 온도 상승→알칼리 일부 증기 탑가스 동반 배출. 단, 고탑가스 온도→열손실 증가.
순환 알칼리 감소·슬래그 배출 유도: 산성 슬래그 운전. 저슬래그 염기성→기본성 K, Na 실리카 네트워크 동일 자리 점유 CaO, MgO 적음→알칼리 산화물 슬래그 흡수 용이. 저염기성: 철광석 부담·플럭스 첨가 염기성 저하로 달성. 단, 저염기성→HM S 함량 증가(S 슬래그 Ca 결합).
슬래그량 증대→슬래그 내 알칼리 산화물 활성도 저하→알칼리 흡수·슬래그 배출 증가. 단, 슬래그량 증가→코크스율 증가.
고로 저온 운전→알칼리 환원·기화 감소. 저화염 온도 운전→알칼리 부하 감소但生産性低下·코크스율 증가. 고로 고CO 분압 운전→알칼리 가스화 반응 반대→알칼리 부하 감소. 산소 농축 풍 또는 고탑압으로 달성 가능.
제조공정
탑가스 재순환 고로 공정 고로(BF)에 의한 쇳물(HM) 생산 분야에서 CO₂ 배출을 크게 줄일 가장 유망한 기술은 고로 상부에서 나오는 가스 중 일산화탄소(CO)와 수소(H₂)를 재순환하는 것입니다. 탑가스의 CO와 H₂는 환원 가스 요소로 작용할 잠재력이 있어, 이들을 고로로 재순환하면 고로 성능 개선, 탄소(C)와 H₂ 이용률 향상, CO₂ 배출 저감에 효과적 대안이 됩니다. 이 탑가스 재순환(TGR) 기술은 탑가스에서 CO₂를 제거한 후 환원제(CO, H₂)를 재사용해 화석 탄소(코크스, 석탄) 사용을 낮추는 원리입니다. 이
고로 제철 공정과 일본 해부 연구 개요 고로(BF) 제철은 검증된 성능, 유연한 원료 사용, 높은 열에너지 보존 능력 덕분에 선철(hot metal, HM) 생산의 가장 실행 가능한 수단입니다. 고로 제철의 시작 시기는 명확하지 않지만, 14세기 유럽에서 제철로에 중요 공정 설계와 재엔지니어링이 도입되기 시작했습니다. 이후 고로 공정은 다른 대체 제철법 대비 선호 공정으로 자리잡았습니다. 고로 제철 공정은 시작 이래 지속가능성과 생존을 위해 지속적인 진화적 발전을 거쳐 고효율 공정이 되었습니다. 주요 발전 사항은 (i) 설비 현대