


제조공정

산업 제조
재가열로는 열간 압연 밀에서 강재(빌릿, 블룸, 슬래브)를 약 1,200°C 압연 온도로 가열하여 강철 소성 변형과 압연에 적합하게 만드는 설비입니다. 재가열로 내 가열 공정은 연속 공정으로 강재가 로 입구에서 장입, 로 내 가열, 로 출구에서 방출됩니다. 열은 강재가 로 통과하는 동안 주로 버너 가스와 로 벽면으로부터 대류와 복사로 전달됩니다(그림 1).
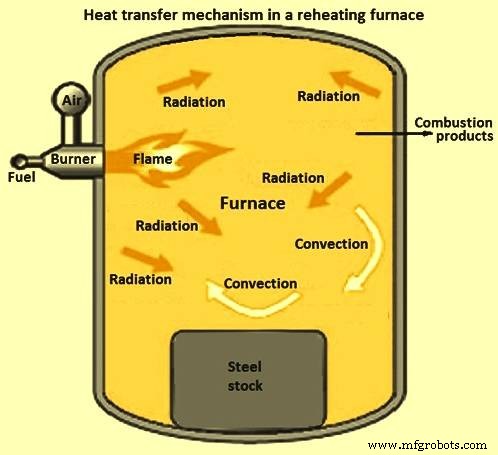
그림 1 재가열로 내 열전달 메커니즘
강재 장입 온도 범위: 상온~800°C. 목표 출측 온도는 압연 공정 요건에 따라 결정되며, 압연 속도, 강재 치수, 강종 조성 의존. 강재 품질 측면은 온도 구배와 표면 온도 제약. 연료: 고체, 액체, 기체 연료 사용 가능. 푸셔 타입 재가열로 개략도 그림 2.
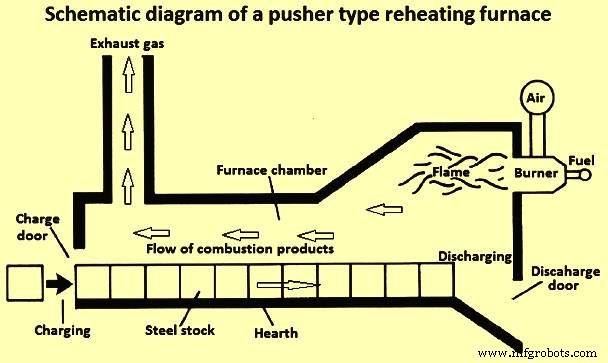
그림 2 푸셔 타입 재가열로 개략도
재가열로 크기는 보통 냉재에서 열간 강재를 압연 밀 공급 능력으로 표현, 단위: 톤/시간. 재가열로 에너지 효율: 강재 열함량 증가량(10°C→1,200°C 가열) / 사용 연료 에너지(잠열+현열). 대표적 재가열로 종단면도 그림 3.
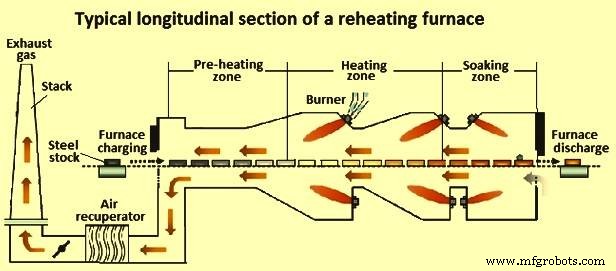
그림 3 재가열로 대표적 종단면도
로 에너지 효율 영향 다수 설계 특징: (1) 버너 유형, (2) 로 치수, (3) 로 존 수, (4) 벽·지붕 단열 유형, (5) 스키드 설계, (6) 로 출구 배기가스 열로 연료·연소 공기 예열하는 회수기. 효율적 로: 주어진 시간 내 로 용량만큼 강재 균일 온도 가열, 최소 연료와 인시. 로 설계 중요 파라미터: (1) 장입물에 전달할 열량, (2) 로 내 충분 열 발생(강재 가열 + 모든 열손실 극복), (3) 발생 열 강재 표면 전달, (4) 강재 내부 온도 균질화, (5) 로 열손실 최소화.
이상적: 정격 용량, 단일 강종, 동일 조성·치수 강재 연속 운전. 실제: 이뤄지지 않음. 로 효율 영향 요인: (1) 다른 치수·조성·초기 온도 강재 동시 로 내 상주, (2) 압연 지연으로 강재 로 내 이동 지연/정지, (3) 연료 조성·가용성 변동, (4) 버너·로 내부 조건 열화.
로 에너지 효율 보통 산키 다이어그램으로 표현. 냉장입 재가열로 대표적 산키 다이어그램 그림 4.
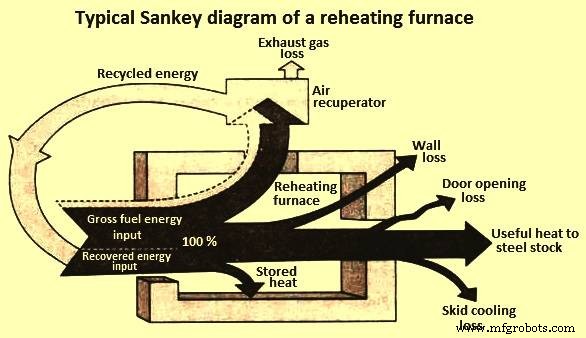
그림 4 재가열로 대표적 산키 다이어그램
4가지 분류 기준: (1) 가열 방식, (2) 장입 방식, (3) 로 내 강재 이동 방식, (4) 열회수 방식.
가열 방식: 연소 가열형 또는 전기 가열형. 연소 가열형: 고체/액체/기체 연료 사용.
장입 방식: 배치식 또는 연속식. 배치로: 장입물 고정 위치에서 가열/단조 온도까지 체류. 연속로: 장입물 로 통과하며 이동, 진행 중 압연 온도까지 가열.
연속로 내 강재 이동 방식: 푸셔로, 로터리 하스 로, 워킹 빔 로, 워킹 하스 로, 롤러 하스 로.
열회수: 재생형 또는 회수형. 재생형: 재생 버너 사용. 회수형: 배기가스 열 회수기(회수기) 사용.
모든 강종·크기 가열 가능 구형 로. 강재 전면 도어로 장입기 통해 장입/인출. 크기 범위: 단일 출입문 1m² 미만 허스에서 6m 깊이, 15m 길이, 5~6개 출입문 허스까지. 배치로는 연속로보다 1,320°C 부근 고온 가열 더 만족스럽. 1차 밀 직접 나온 열재 보유 저장소로 후공정 피니싱 밀용 활용 가능.
단점: (1) 생산량 대비 높은 설비 투자비, (2) 낮은 허스 면적 효율, (3) 가열 제품 톤당 높은 인시, (4) 실질적 유연성 없음, (5) 가열 가능 제품 길이 제한.
푸셔 타입 로: 냉재 장입 측 푸셔로 전진 추진. 초기: 빌릿 또는 소형 블룸 가열 설계. 초기 로 허스 길이 짧고 종방향 방출 측 향해 하향 경사(강재 로 통과 용이). 현재: 허스 길이 25~30m 장대화. 상부 연소 또는 상하부 연소 장착. 보통 3존: (1) 예열존, (2) 가열존, (3) 침적존. 5존 슬래브 재가열로 등 다존 로도 설계·운전.
냉재 장입: 단부 또는 측면 도어. 어느 경우든 마지막 장입재를 장입 측 푸셔로 밀면 연속 재료 라인 밀려 가열재 방출단 방출. 방출: 중력 엔드 도어→롤러 테이블→압연 밀, 또는 측면 도어 수동/기계적 수단으로 밀 롤러 테이블, 또는 엔드 도어 기계적 추출기로 인출.
장점: (1) 단위 투자비 대비 높은 생산량, (2) 높은 허스 면적 효율, (3) 단위 공간 활용 대비 높은 비생산량, (4) 낮은 유지보수비, (5) 장입·방출 용이, (6) 밀려진 두 재료 간 온도 차 적음, (7) 전 온도 레벨 가열 속도 제어 용이, (8) 점진적 온도 상승으로 전 강종 냉재 장입 가능, (9) 가열 제품 길이 길게 제작 가능→압연 밀 수율 향상.
단점: (1) 강재 단면 제한(접촉면 정방향이어야 로 내 적재 방지), (2) 소량/박판 강재 효율적 가열 유연성 실질적 없음, (3) 수냉 스키드 유지보수 곤란, (4) 수냉 스키드→가열 강재 콜드 스트라이프 발생, (5) 수냉 스키드 사용 시 강재 두께 300~350mm 최대 제한, (6) 허스 스케일 축적 문제, 스케줄 종료 시 로 비우기 고비용, (7) 혼합 크기 강재 로 통과 바람직하지 않음.
파이프 밀 원형 빌릿 가열, 단조 플랜트 단길이 블룸/빌릿 가열용. 고정 로 지붕(고정 로 벽 지지), 회전 원형 허스 구성(그림 5). 로 내 양압 유지로 외부 찬공기 유입 방지. 내부·외부 수봉으로 로 압력 유지. 버너 외부·내부 벽 또는 로 지붕 장착. 외부 벽에 장입·방출 도어, 장입·방출기 도움으로 장입·방출 동시 진행. 원형 빌릿 장입 시 허스 바닥 일정 각도 회전. 원형 빌릿 로 내 방사상 경로 따라 단일/다중 열 배열. 로터리 허스: 예열·가열·침적 존 구분. 예열존 버너 없음. 플루 개구부 장입 도어 근처 측벽 배치. 고온 배기가스 반대 방향 로터리 허스 통과→플루·굴뚝→대기 배출. 배기가스 흐름 중 예열존 빌릿 주로 대류 가열. 예열존 길이 로터리 로 둘레 약 1/4. 침적존 길이 둘레 약 3/20. 장입·방출 도어 사이 빌릿·버너 없음, 중앙 칸막이 벽. 장입·방출 도어 거리 둘레 약 1/10.
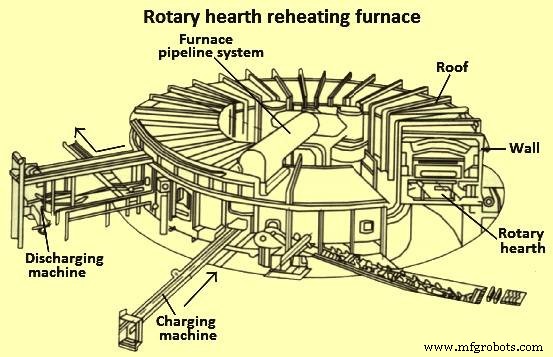
그림 5 로터리 하스 재가열로
강재 수평 또는 완만 경사 허스 위 이동→푸셔로 과도 경사 허스 단점 없음. 배치로 대비 전 온도 레벨 가열 속도 제어 수단 더 양호. 단점: (1) 생산량 대비 높은 설비비, (2) 높은 공간/단위 비율, (3) 낮은 허스 면적 효율, (4) 허스 레벨 벽 내화물·실링 높은 유지보수 레벨 필요.
초기: 합금강 워킹 빔 직접 로 열 노출, 열 부식 겪음. 최대 1,065°C 운전. 1,320°C 재가열 강종 부적합.
현재: 워킹 빔 수냉 강재에 내화물 라이닝→내화물만 로 열 노출. 대안: 빔·지지대 수냉 파이프 섹션, 상부 버튼으로 열재 직접 수냉 파이프 접촉 방지. 현재 워킹 빔 로: 빌릿, 블룸, 슬래브 재가열용.
워킹 빔 로: 고정 빔과 이동 빔 2세트. 강재 고정 빔 위 안착. 전진 위해 이동 빔이 강재 들어올려 설정 거리 전진 후 허스 다음 스텝 안착. 강재 안착 후 이동 빔 원위치 복귀(그림 6).
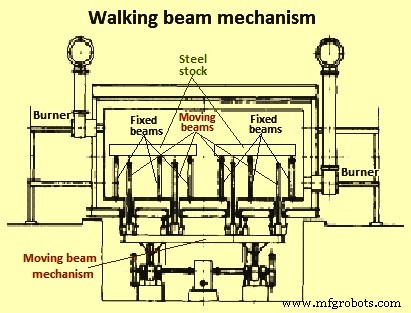
그림 6 워킹 빔 메커니즘
보통 엔드/사이드 장입·방출 설계. 빔 유압/기계식 작동. 측벽 버너 상하 크로스 파이어링 사용. 일부 로: 복사형 지붕 버너 또는 지붕·하부 버너로 가열.
장점: (1) 가열재 간격 두어 스티커 방지, (2) 로 내 적재·체류 시간 감소, (3) 빔 메커니즘 작동으로 양측 로 비우기 가능, (4) 수냉 스키드 라인 접촉 없어 스키드 마크 없음, (5) 재료-허스 마찰 없어 허스 마모·재료 손상 실질적 없음, (6) 적정 워킹 빔 수 선택으로 혼합 크기 장입 시 허스 활용도 향상, (6) 전체 로 길이 연장 잠재력으로 배기가스 활용도 제고·연료 소비 저감.
단점: (1) 시스템 복잡성, (2) 높은 설비비, (3) 허스 실링·내화물 높은 유지보수, (4) 가열 중 탈락 스케일 야기 문제.
워킹 빔 로와 강재 가열실 통과 방식 유사. 차이: 이송 방식. 워킹 하스 로: 강재 고정 내화물 피어 위 안착. 피어 허스 관통 연장, 상단 가열 중 재료 위 허스 표면 위. 로 가스 재료 바닥면 대부분과 허스 사이 순환 가능.
방출 측 향 이송 위해: 허스 수직 상승→재료 최초 접촉→피어 위 짧은 거리 추가 상승→허스 설정 거리 전진→정지→피어 위 새 위치 재료 하강→최저 위치 계속 하강→장입 측 기점 후진→다음 스트로크 대기. 장단점 워킹 빔 로와 유사. 워킹 하스 재가열로 메커니즘 그림 7.
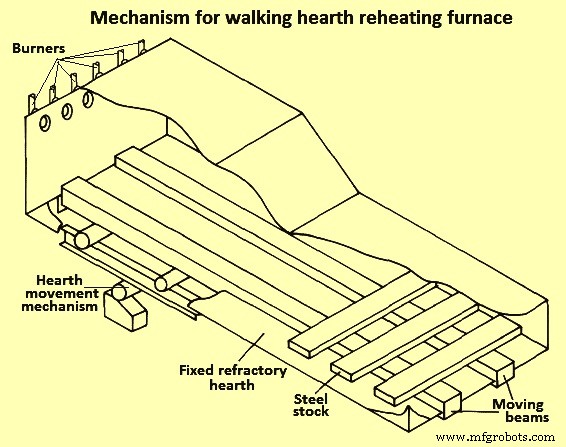
그림 7 워킹 하스 재가열로 메커니즘
매우 긴 빌릿/블룸/슬래브 가열 시 푸셔/워킹 빔 로 비현실적 상황 유리. 롤러 하스 로: 허스 = 수냉 구동 롤러 세트, 강재 위 전진. 롤러 하스 로 단면도 그림 8.
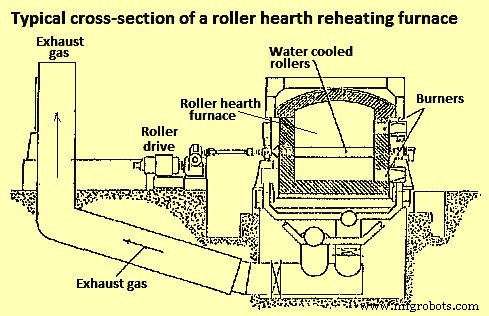
그림 8 롤러 하스 로 대표적 단면도
장점: (1) 매우 긴 제품 처리 가능, (2) 크로스 파이어링 시 존 제어 단순, (3) 재료 기계적 손상 거의 없음, (4) 스키드 마크 없음, (5) 롤러 하스 로 자기 비움 가능.
단점: (1) 단위 용량당 높은 초기 비용, (2) 롤러 적절히 단열 안 되면 수냉으로 열손실 증가, (3) 동일 용량 푸셔/워킹 빔 로 대비 좁고 김.
단일 존 파이어링 로: 높은 스케일 손실 연관. 단일 존 파이어링 로: 상하 파이어링 로 대비 고탄소강 탈탄 경향 높음(수소·수증기 조합 로 가스 장시간 노출). 강철 스케일링 의도적 수행로 탈탄 표면층 제거하기도. 상부 파이어링 로: 상하 파이어링 로 대비 동일 생산량 위해 더 긴 허스 필요. 사이드 방출 로: 엔드 도어 방출 로 대비 열단 공기 침투 적음. 일반 중력형 엔드 도어 방출: 방출단 굴뚝 효과로 찬공기 유입. 엔드 도어 방출: 가열재 기계적 인출 단순. 수평 허스: 충입 측 향 상향 경사 허스 굴뚝 효과 제거. 이 굴뚝 효과 열단 찬공기 유입→연료 소비·스케일 손실 증가.
제조공정
용접 환기 개요 용접, 브레이징, 납땜, 토치 절단과 같은 공정에서 환기의 주된 목적은 작업자의 호흡 구역에서 공기 오염 물질을 제거하는 것입니다. 각 경우 작업자의 호흡 구역에서 공기 오염 물질을 제거하기 위해 다른 환기 전략이 필요할 수 있습니다. 환기는 세 가지 일반적인 목적으로 사용됩니다. 작업자의 호흡 구역과 작업 영역에서 공기 오염 물질 제거, 가연성 또는 인화성 가스 또는 증기 축적 방지, 산소 과다 또는 결핍 분위기 방지. 유해 분위기를 감지하기 위해 모니터링 기기를 사용해야 합니다. 적절한 환기를 제공할 수 없는
용접 비드란? 용접 비드는 두 금속 사이 이음부에 심재를 공급해 형성됩니다. 한 번의 용접 패스로 퇴적된 심재 금속을 용접 비드라 합니다. 와이어나 전극이 녹아 모재에 융합되며 비드가 형성됩니다. 스트링거 비드는 좁고 드래그/미세 진동만으로, 위브 비드는 진동 폭이 커서 넓게 형성됩니다. 좋은 용접은 한눈에 보입니다. 곧고 균일하며 슬래그·균열·구멍 없음. 중단 없고 너무 얇지 않으며 비드에 핏이나 크레이터 없음. 심재가 모재에 녹아들 때 토치 움직임이 풀 전진 방식과 비드 종류를 결정합니다. 더 보기: 용접이란? 용접 비드 종류