주조소 금속 용해 전문 가이드: 기술, 온도 및 안전
금속 용해는 고체 금속을 액체로 변환하는 공정입니다. 용해 공정은 기술별로 다양합니다. 여기서는 주조소에서 금속 용해 방법, 일반적인 금속 용해점, 용해 공정 안전 프로토콜을 설명합니다.
주조소는 주로 용융 금속을 다뤄 다양한 주조 응용 분야 제품을 만듭니다. 용해가 주조소의 심장이라고 해도 과언이 아닙니다.
금속 용해는 고체 금속을 액화해 금형에 주입, 원하는 형상으로 주조품 형성하는 필수 주조 공정입니다. 간단히 말해, 금속을 용해로라는 용해 장치에 넣고 특정 녹는점까지 과열해 고체 금속 소재를 액체로 변환합니다.
용해 기술은 주로 사용된 용해로 유형에 따라 다양합니다. 이 글에서는 오늘날 주조소의 주요 용해로 기술, 일반 금속 용해점, 용해 공정 안전 보호 가이드로 "금속 용해 방법" 질문에 답합니다.
함께 지식을 파헤쳐 보시죠!
금속 용해란?
용해는 융해라고도 하며, 충분한 열 제공으로 금속 소재 상태를 고체에서 액체로 변화시키는 전이 공정입니다.
금속 용해 공정은 금속 분자의 단단한 결합을 느슨하게 만듭니다. 결과적으로 고체 소재에서 액체 금속이 나옵니다.
순수 고체 금속 용해는 녹는점이라 불리는 고정 온도에서 발생하지만, 불순물 금속 소재는 종류와 불순물 비율에 따라 다른 온도에서 용해됩니다.
주조소의 심장으로서 금속 용해 공정은 금형에 주입돼 요구 형상으로 응고되는 용융 유체를 제공합니다. 금속 용해는 금속 가공 산업 에너지 소비 55% 차지하는 고에너지 소비 작업입니다.
금속 용해는 주조 공정 소재 제공뿐 아니라 최종 주조 제품 물성 및 화학성에 큰 영향을 미치는 매우 중요한 단계입니다.
금속 용해 공정
주조소에서 금속 용해 방법을 궁금해하는 분들을 위해 일반적으로 다음 단계 관여:
- 금속 배합 비율 결정
- 금속 준비 및 장입
- 금속 용해
- 용융 금속 정제 및 처리
- 용융 금속 이송
금속 배합 비율 결정
각 주조 응용 분야는 다른 기계적 특성 요구, 금속 혼합 비율 조정으로 변경 가능. 주조소 제조사는 특정 소재 등급과 요구사항에 따른 금속 배합 공식 보유.
예: 우리 금속 주조소 알루미늄 주조 부품 소재 배합 비율은 주로 알루미늄 잉곳 40% + 알루미늄 스크랩 50% + 기타 10%. 기타 10%는 Zn, Mn, Cu, Si 등 합금 첨가제.
금속 준비
잉곳과 스크랩 금속이 용해 공정 주원료로 배합 비율 80% 차지.
용해로 장입 전 잉곳과 금속 스크랩(캔, 기계 스크랩 부품, 용기, 사이딩 등)은 이물질 제거, 예열, 건조 필요. 이 단계는 수분 제거, 용해로 내 폭발 가능성 방지, 슬래그 형성 제한, 용해 용량 향상 목적.
특히 스크랩 금속은 페인트, 가공유, 기타 오염물질 제거 필요, 주로 열공정으로.
장입 및 금속 용해
용해로는 연료(숯, 천연가스, 전기) 투입으로 가동. 금속은 배치식이 아닌 가열 공정 중 연속 장입해 에너지 소비 절약, 작업 효율 증대.
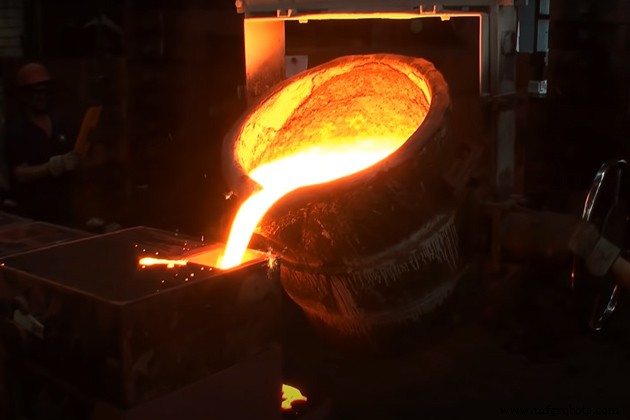
용해로는 용융 금속, 용해로 내벽, 대기 가스, 연료 연소 생성물이 매우 고온인 극한 환경에서 가동돼 작업자 엄격한 보호 장비 필요. 용해로는 크기, 형상, 작동 원리, 에너지원별로 다양해 각 용해로 용융 용량도 다름.
고정 녹는점에서 금속은 고체→액체 변환. 녹는점은 금속별 상이, 약 350°C~2000°C 범위.
용융 금속 정제 및 처리
이 공정은 용융물 탈가스, 고체 불순물 제거, 합금 조성 조정이 목적. 특히 일부 철계 첨가제로 금속 액체 기계적 특성(강도, 연성, 강성, 탄성) 향상.
이 단계는 최종 주조 품질에 영향 미칠 수 있어 매우 중요.
용융 금속 이송
용해 후 용융 액체는 주입 시스템으로 용해로에서 성형 라인 이송.
금속 용해 기술
금속 용해 공정 핵심은 직접 관여해 공정 효율 영향 주는 용해로에 의존. 금속 용해 방법에 영향 주고 용해로 선택으로 결정되는 다양한 용해 기술 존재.
용해로 선택 방법
용해로는 주조소 운영 효율뿐 아니라 최종 주조 결과에도 큰 영향, 어떤 용해로 기술 적용할지 신중 고려 필수.
금속 용해로는 형상, 기하학, 연료, 용량별 다양.
아래 요소가 주조소 운영에 적합한 용해로 엄격 결정:
- 공간 가용성: 생산 구역 확인. 용해로 어디 설치?
- 용해할 합금 종류와 녹는점
- 용해 용량과 금속 양
- 에너지 효율
- 자본 투자
- 운영 비용
- 유지보수 요구사항
- 배출 및 환경 이슈
당연히 만능 옵션 없음. 주조소 제조사는 어떤 기준이 더 중요한지 고려. 각 금속 주조소는 자사 수요와 생산 규모 맞는 용해로 선택 위한 자체 우선순위 기준 보유.
이 고려사항 명확히 한 후 두 번째 단계로 자사 주조소에 맞는 것 선택. 오늘 금속 주조소에서 가장 인기 있는 용해로 정리. 확인해 보세요.
금속 주조소 현재 및 신흥 용해로 기술
금속 가공 용해용 다양한 유형 용해로 사용. 가열원, 작동 특성, 용해로 구조별 분류.
도가니로와 큐폴라로는 전통 용해법, 유도로와 전기로는 현대 고급 용해 기술.
도가니로 (Crucible Furnace)
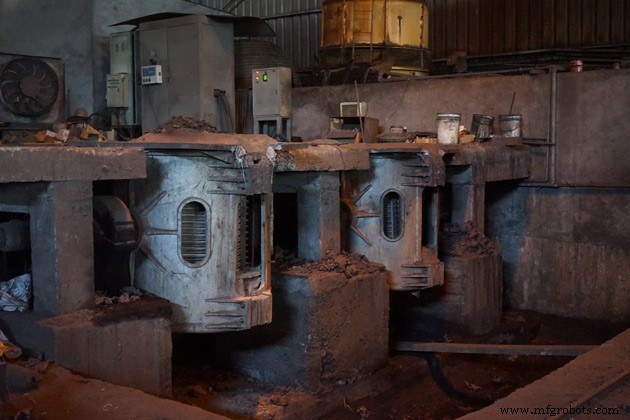
도가니로는 금속 가공 주조소에서 사용된 가장 오래되고 단순하며 원초적인 용해 용기. 이 기본 용해 장치는 주로 세라믹이나 내화 물질 같은 고온 내성 재료로 제작.
도가니로는 보석 용해용(금, 은) 아주 작은 컵부터 소량 배치 작업용 큰 용기까지 다양.
도가니로 가열 연료는 주로 코크스, 가스, 오일, 전기. 전기도가니로 최대 용량 2.5톤/시간, 가스/액체 연료 도가니로는 4톤/시간까지 용해.
도가니로는 복사열 손실 60% 넘어 에너지 효율 장비 아님.
이 용해로는 특히 알루미늄 용해에 적용되는 비철 금속에 적합. 모든 알루미늄 합금에 잘 작동. 장점: 조작과 유지보수 매우 쉬워 비용 절감. 낮은 자본 비용으로 소형 주조소 투자 유치.
하지만 저에너지 효율로 소량 생산, 저녹는점 금속만 적합.
큐폴라로 (Cupola furnaces)
큐폴라로는 가장 경제적인 용해 기술 중 하나로 고려. 현재 거의 모든 회주철이 이 용해로로 용해됨.
구조상 큐폴라는 어떤 형상과 크기로도 제작 가능, 직경 0.5~4m, 높이 6~11m. 큐폴라는 큰 굴뚝 같은 수직 원통 용기.
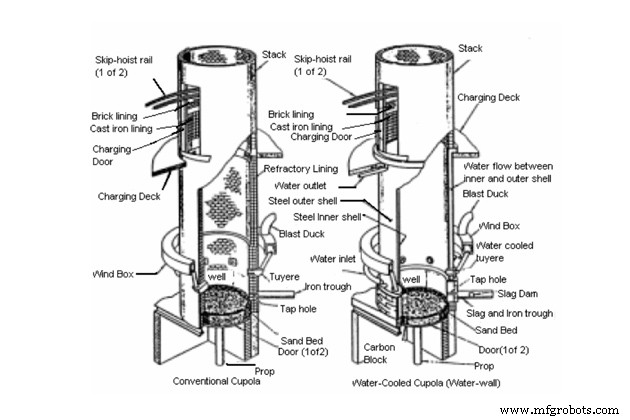
큐폴라로 벽은 보통 강철, 내화 벽돌로 라이닝. 바닥 라이닝 비슷하지만 점토-모래 혼합물 자주 사용(이 라이닝 임시). 일부 큐폴라는 냉각 쉘 레이어 장착해 냉각 유지, 산소 주입으로 코크스 연소 강화.
큐폴라로 가열 연료는 코크스와 첨가제. 생산 배치 시작 시 코크스 층 장입 후 토치로 점화. 코크스 점화 시 벤트 통해 코크스 층에 공기 주입. 목재, 석탄, 가연성 가스도 연료 가능.
코크스 충분히 뜨거워지면 고체 금속 상단 구멍 통해 용해로 투입. 용해 공정 중 연료와 유입 공기 사이 열역학 반응 발생.
코크스 탄소와 공기 산소 결합해 일산화탄소 생성, 계속 연소해 이산화탄소. 일정량 탄소 낙하 액체 금속 방울에 용해돼 금속 탄소 함량 증가. 이 용해 공정으로 다양한 등급 철강 생산.
큐폴라로는 대량 철 용해에 주로 사용, 모든 철계 적용 가능. 통계적으로 철 주조 60%가 큐폴라로 용해. 에너지 효율도 높음, 40~70% 차지.
전기로 (Electric Arc Furnaces)
전기로(EAF)는 아크 전력 에너지로 소재 가열 용해하는 용해로.
1톤(보통 선철 생산)~400톤(2차 강철) 범위. 산업용 전기로 1,800°C(3,272°F), 실험실용 3,000°C(5,432°F) 이상 도달.
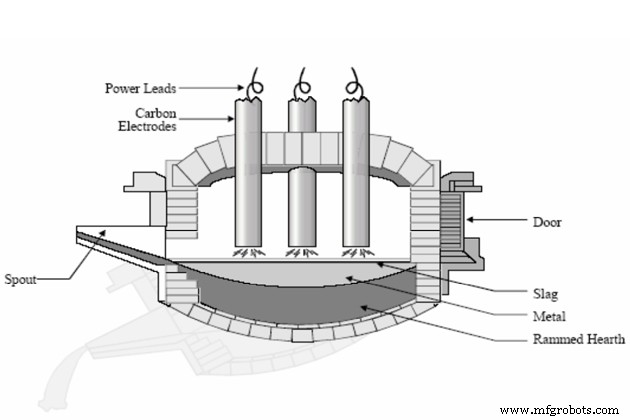
전기로로 금속 용해 방법?
전기로에서 소재는 아크 전기와 직접 접촉, 전류가 소재 통과. 따라서 외부 열 사용하는 타 기술보다 용해 더 효과적.
전기로는 강철 용해에 주로 사용(87%), 13% 철 용해. 큐폴라 용해로 효과 없던 고잔류 원소 포함 강철 자동차 스크랩 잘 처리.
유도로 (Induction furnace)
유도로는 전자기 유도 원리 사용하는 전기 용해로. 이 용해 기술로 금속 용해 방법?
금속은 교류 전류 흐르는 구리 코일로 둘러싸인 도가니에 장입. 유도로 켜지면 코일이 급속 역자기장 생성해 금속 관통. 자기장 와전류 생성, 금속 내부 원형 전류 흐름. 결과 전류 순환 매우 고온 생성해 금속 용해.
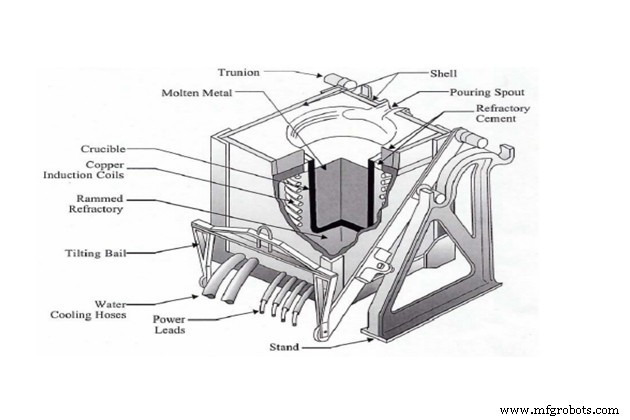
유도로 용해 용량은 1kg 미만~100톤 범위, 철, 강철, 구리, 알루미늄, 귀금속 용해에 흔히 사용.
타 금속 제련 기술 대비 유도로 장점: 깨끗, 에너지 효율적, 용해 공정 제어 용이.
하지만 스크랩 금속 유형 제한, 일부 합금 원소 산화로 손실 가능.
금속 녹는점
지구상 대부분 금속 정상 상태는 고체. 하지만 금속 주조, 야금 등 금속 가공 산업에서 신제품 생산 위해 금속 액화 필요. 금속 액화 위해 금속을 녹는점까지 가열 필요.
따라서 금속 용해 방법만큼 물질 용해 온도 아는 것도 중요. 주조 공정 단순화. 전문가 금형, 용융, 동결 시간 정확히 계산 가능. 비효율 생산 방지, 비상 상황 대비 백업 솔루션 마련 도움.
녹는점이란?
녹는점(융해 온도)은 고체 금속 용해 공정 발생 온도. 고체상→액체상 변환 점. 금속별 녹는점 상이.
실제 녹는점은 상대적. 압력에 둔감. 유리 같은 비정질 물질 고정 녹는점 없음.
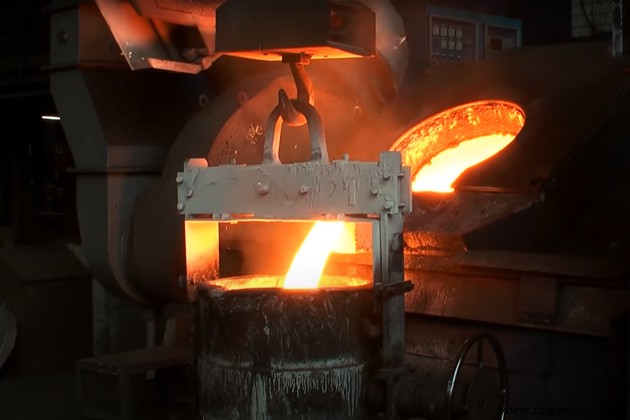
가장 높은 녹는점 금속은?
볼프람(W), 텅스텐으로 알려진 금속이 가장 높은 녹는점(3,422°C; 6,192°F), 최저 증기압(1,650°C, 3,000°F 이상), 최고 인장강도 보유.
가장 녹이기 쉬운 금속
현재 가장 낮은 녹는점 금속은 수은, 녹는점 -38.83°C. 정상 표준 화학 온도 압력 조건에서 액체 상태인 유일한 금속.
현재 수은 주요 용도: 온도계, 압력계, 맨오미터, 플로트 밸브, 수은 스위치 등.
철과 강철 녹는점
철은 오늘날 세계에서 가장 많이 쓰이는 금속, 연간 총 금속 생산 95% 차지.
순수 철은 부드럽고 유연. 하지만 탄소 성분 0.002%~2.1% 첨가 시 뛰어난 경도, 연성, 지지력 갖춘 강철 합금 생성.
철 녹는점 1538°C, 강철 1370°C. 현재 철강은 기계 제조, 자동차, 조선, 건설 등 분야에서 많이 사용.
알루미늄 녹는점
알루미늄 녹는점 933.47K (660.32°C; 1220.58°F). 알루미늄 녹는점 타 금속 대비 높지 않음.
주기율표 Al 표기, 원자번호 13, 밀도 2.9g/cm³. 알루미늄 가볍고 부드러우며 우수한 내식성, 양호한 주조성. 지각 가장 흔한 금속. 알루미늄 주조 기계 디테일, 엔진, 실외 도시 장식 널리 사용.
| 금속 | 녹는점 (°C) | 녹는점 (°F) |
| 알루미늄 | 660.32 | 1220.58 |
| 알루미늄 합금 | 463 – 671 | 865 – 1240 |
| 철, 단조 | 1482 – 1593 | 2700 – 2900 |
| 철, 회주철 | 1127 – 1204 | 2060 – 2200 |
| 철, 연성 | 1149 | 2100 |
| 납 | 327.5 | 621 |
| 마그네슘 | 650 | 1200 |
| 탄소강 | 1425 – 1540 | 2600 – 2800 |
| 스테인리스강 | 1510 | 2750 |
금속 용해 공정 보호 안전 가이드
금속 용해 공정 매일 극한 가열(최대 2000°C) 다루는 매우 위험한 작업 환경.
용해는 금속 주조소에서 예기치 않은 사고 유발 가장 위험한 작업 중 하나. 금속 주조소 작동 방식 더 읽어보기.
따라서 근로자 건강과 생명 보호, 주조소 재산 손실 피해 방지 위해 금속 주조소 제조사가 고려해야 할 엄격한 가이드 존재.
주조소 인프라 보장
- 용해 구역 별도 배치로 비권한 근로자 위험 차단
- 환기 필수, 주조소 지붕 높이 공기 순환 위해 높게 설계
- 용해로 사용 시 품질과 안전 보장
- 자동/반자동 주입 및 재급유 시스템 갖춰 인적 노출과 사고 제한
- 방폭 및 소화 장비 상시 대기
근로자 보호 안전복 보장
용해 작업자는 근무 중 완전 보호복 착용 필수. 모자, 안경, 장갑, 마스크, 두꺼운 옷, 신발 필수 액세서리.
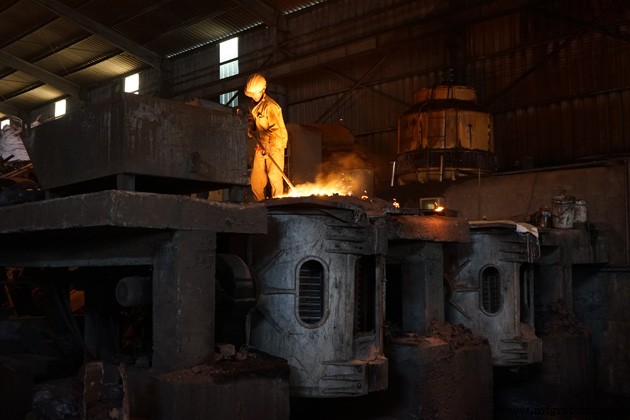
해야 할 것과 하지 말아야 할 것
- 용해 구역 주의 표지판 설치
- 비권한 근로자 용해 구역 접근 제한
- 용해로와 환기 시스템 정기 점검, 비효율적 것 즉시 수리
- 용해 전 금속 소재 세척 건조
- 용해로와 내화물 사용 전 예열
- 비상 계획 수립
- 용해 구역 흡연, 식사, 음주 금지
요약
위 내용으로 주조소 금속 용해 방법 상세 설명. 주조 금속 용해 공정 흥미로운 아이디어 업데이트 되길 희망.
금속 가공 주조소 주조 절차 블로그 더 읽어보기.
간략 소개: VIC은 세계 시장에 금속 주조 부품 제조 공급 전문 금속 주조소 제조사. 필요 시 주문 및 주조 처리에 대한 조언 위해 연락 바랍니다.
참고문헌
US Department of Energy (2005). Advanced Melting Technologies: Energy Saving Concepts and Opportunities for the Metal Casting Industry. https://www.energy.gov/sites/prod/files/2013/11/f4/advancedmeltingtechnologies.pdf.
Safe Work Australia (2013). Guide to Managing Risks Associated with Foundry Work. https://www.safeworkaustralia.gov.au/system/files/documents/1702/guide-managing-risks-associated-foundry-workl.pdf



