주조 게이팅 시스템 이해: 유형, 설계 및 모범 사례
사형 주조에서 금속 주입 시스템은 그 배치가 주조 품질에 영향을 주고 주입 시스템의 금속 낭비를 줄이기 때문에 매우 중요합니다. 이 글에서 VIC이 주조 공정의 게이팅 시스템을 상세히 살펴보겠습니다.
주조에서 게이팅 시스템이란?
금속 주조소에서 주조 게이팅 시스템은 용융 금속을 금형 공동으로 유도하는 금속 주입 시스템입니다. 금속은 주입 베이슨에서 스프루로 내려가 러너와 게이트를 거쳐 금형 공동으로 들어갑니다.
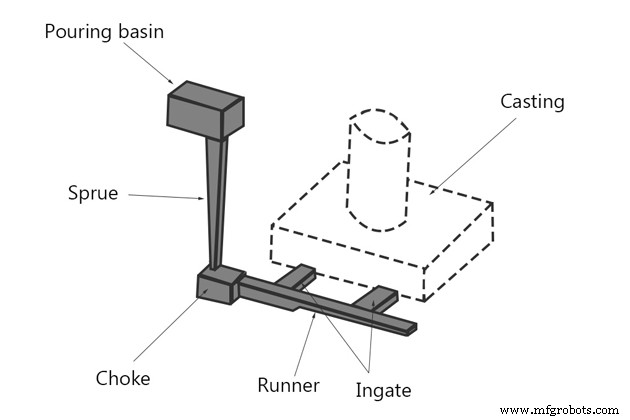
게이팅 시스템 설계는 기술, 재료, 주조품에 따라 신중한 고려가 필요합니다.
이 시스템은 금형 공동으로의 금속 유속을 결정합니다.
유속이 너무 빠르면 부식 위험, 너무 느리면 금형 충진 전 금속 냉각으로 주조 품질에 직접적 영향을 줍니다.
게이팅 시스템의 형상과 크기는 금형 제작 시 적절히 배치됩니다. 게이팅 시스템 설계가 부적절하면 심각한 주조 결함 발생.
문의: https://sites.google.com/view/hrv-job/
사형 주조 게이팅 시스템의 기능
주조 게이팅 시스템은 다음 4가지 주요 목표를 위해 설계됩니다:
- 금속 온도 상승 없이 최단 시간 내 금형 공동에 충분한 금속 충진.
- 금속이 부드럽게 흐르게 해 주조 중 공기 포집 유발 난류 최소화.
- 금속 냉각 공정 중 수축이 주조 부품이 아닌 게이팅 시스템에서 발생하도록 적정 온도 범위 설정.
- 금속 불순물 제거 시스템과 결합.
게이팅 시스템 설계 요구사항
잘 설계된 주조 게이팅 시스템은 다음 요구사항을 충족해야 합니다:
- 금속 흐름 잘 제어. 충격, 튀김 없음, 부드럽고 안정적 연속성.
- 슬래그, 불순물, 기체 금형 공동 유입 방지.
- 금속 희석 감소 없이 금형 공동 신속 충진.
- 금형 공동 내 온도 제어로 금속 안정적 냉각.
- 금속 추가 가능, 금속 낭비 최소화.
- 주조품 응고 후 분해 용이.
- 경제적, 주조 수율 극대화.
게이팅 시스템 설계 잘못 시 다음 오류 발생 가능:
- 금속 산화.
- 금형 부식.
- 금형 내 물체 수축 유발.
- 금속 금형 벽 침투.
- 불균일 주조 냉각.
게이팅 시스템 다이어그램
사형 주조 게이팅 시스템 구성요소:
1. 주입 베이슨 또는 주입 컵 (Pouring basin or pouring cup)
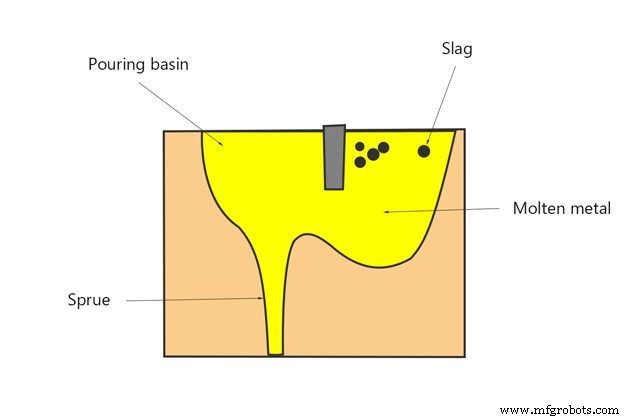
주입 베이슨은 시스템 상단에 위치한 깔때기 모양 입구로, 레이들에서 금형으로 금속을 주입하는 곳입니다.
주입 베이슨은 액체 금속 유속 조절, 스프루 입구 난류 감소, 스프루 진입 전 퇴적물과 슬래그 분리에 도움.
2. 스프루 (Sprue)
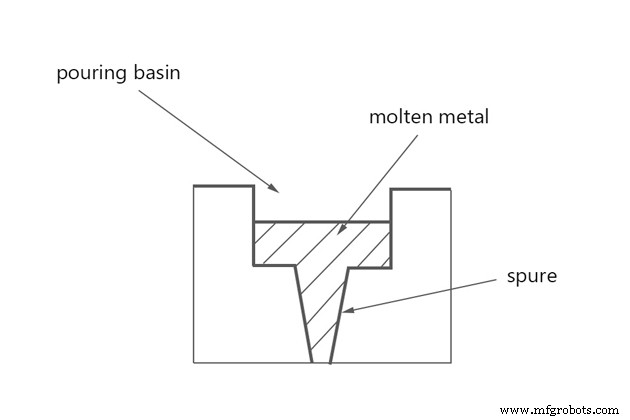
스프루는 주입 베이슨에서 러너와 게이트로 내려가는 수직 통로. 중력 효과로 수직 스프루 내려가는 액체 금속은 압력 손실但 속도 증가.
스프루 단면은 원형, 사각형, 직사각형 가능(원형 선호). 스프루는 공기 흡입 방지 위해 아래로 갈수록 좁아지도록 설계. 위쪽 큰 단면은 금속 수신, 아래쪽 작은 단면은 러너와 연결.
스프루 하단은 러너와 직각으로 꺾여 액체 금속 자유 낙하 방지, 스프루 웰(sprue well) 형성.
3. 크로스 게이트 또는 러너 (Cross gate or runner)
주조 러너는 스프루 웰과 게이트 연결하는 수평 채널. 액체 금속이 스프루에서 러너로 흐르며 금형 공동 적절히 충진. 러너는 고속 스프루에서 자유 낙하하는 액체 금속 속도 감속 역할.
러너는 용융 금속으로 채워져 슬래그 유입 방지 및 안정적 흐름 보장.
4. 인게이트 (Ingate 또는 gate)
인게이트는 경로 끝이자 금형 공동 시작점. 러너에서 흐르는 액체 금속을 금형 공동으로 유도. 주조품 특성에 따라 인게이트 개수 다름.
게이트는 큰 게이트와 작은 게이트 두 유형. 작은 게이트는 천천히 응고되는 주조용, 큰 게이트는 빠르게 응고되는 주조용.
게이트에 날카로운 모서리 없어야 함. 주입 시 균열로 모래가 용융 금속에 섞여 금형 공동 유입 방지.
주조 게이트 유형:
게이트는 3범주로 분류:
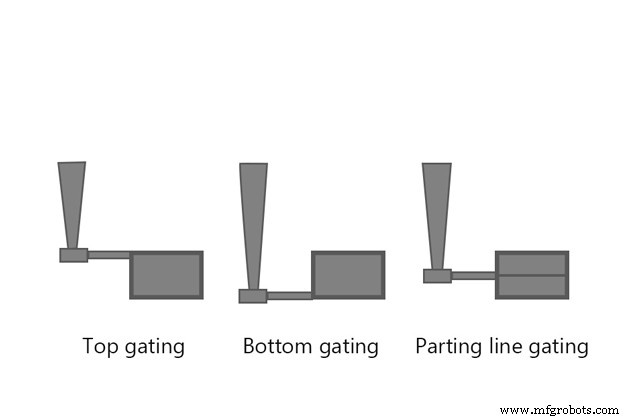
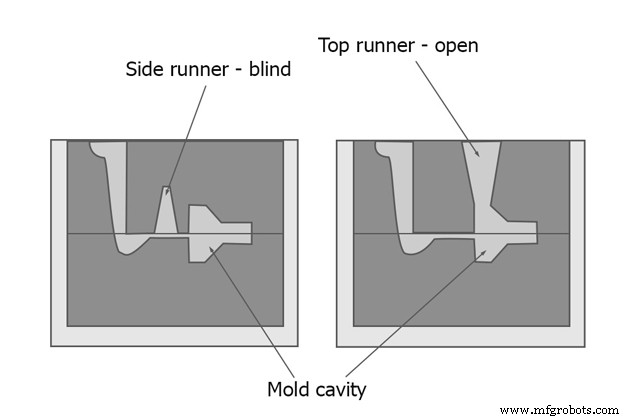
- 탑 게이트(Top gate): 코프 금형 부분에 게이트 위치.
탑 게이트 단점: 금속 흐름 난류 심함, 주조 표면 불량.
- 바텀 게이트(Bottom gate): 드래그 금형 부분에 게이트 위치. 바텀 게이트에서 액체 금속이 금형 공동 하부 채우고 점차 금형 벽으로 상승.
바텀 게이트 장점: 탑 게이트보다 난류와 모래 침식 적음.
바텀 게이트 단점: 금속 흐름 응고로 인한 막힘 발생 가능, 금형 충진 전. 바텀 게이트 생성 온도 범위 기준 도달 어려워 불균일 응고 유발.
- 파팅 라인 사이드 게이트(Parting line side gate): 파팅 라인 따라 위치한 게이트. 파팅 라인 아래 칸은 탑 게이팅으로, 위 칸은 바텀 게이팅으로 충진. 위 두 유형 단점 해결.
게이팅 시스템 유형
게이팅 시스템은 가압 게이팅 시스템(Pressurized Gating System)과 비가압 게이팅 시스템(Unpressurized Gating System) 두 가지. 올바른 면적비로 적합한 주조 시스템 선택이 주조 품질 결정.
1. 가압 게이팅 시스템 (Pressurized Gating System)
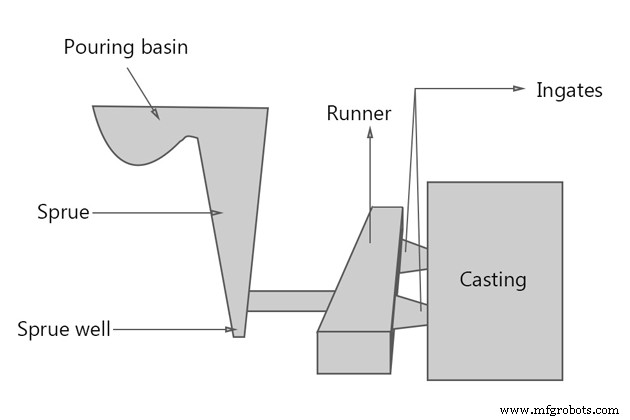
가압 게이팅 시스템은 금형 공동 방향으로 단면적이 점차 감소(가장 좁은 다운스프루-러너 면적보다 작음)하는 게이팅 시스템. 인게이트 면적 최소화해 시스템에 압력 가함. 게이트에서 액체 금속 유속 거의 동일.
스프루 항상 금속으로 차있어 백프레셔 생성, 공기 흡입 감소.
금속이 항상 고속 흐름으로 더 혼돈, 게이트에서 와류 발생 쉬워 침식 유발.
이 시스템은 주철 소재 사출 성형에 특별 우선권 부여.
2. 비가압 게이팅 시스템 (Un-Pressurized Gating System)
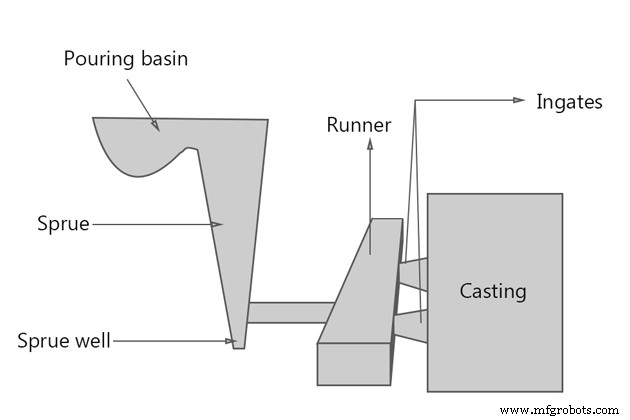
비가압 게이팅 시스템은 문의 총 단면적이 금형 공동 방향으로 점차 증가(가장 좁은 다운스프루 면적보다 큼)하는 게이팅 시스템. 게이트에서 액체 금속 흐름 서로 다름.
게이팅 비율 (Gating ratio)
게이팅 비율은 스프루 단면적 : 총 러너 단면적 : 총 인게이트 단면적 비율입니다.
공식: As : Ar : Ag.
가압 게이팅 시스템에서 게이팅 비율 보통 1:2:1 또는 1:0.75:0.5. 이 시스템은 인게이트가 금속 흐름 제어하므로 "게이트 제어 시스템"이라 불림.
비가압 게이팅 시스템에서 게이팅 비율 보통 1:2:2, 1:3:3, 1:1:3. 이 시스템은 초크가 금속 흐름 제어하초 "초크 제어 시스템"이라 불림.
다양한 소재별 게이팅 비율표:
| 소재 | 게이팅 비율 |
| 알루미늄 | 1:2:1
1:1.2:2
1:2:4
1:3:3
1:4:4
1:6:6 |
| 알루미늄 브론즈 | 1:2.88:4.8 |
| 황동 | 1:1:1
1:2:3
1.6:1.3:1 |
| 구리 | 2:8:1
3:9:1 |
| 연성 철 | 1.15:1.1:1
1.25:1.13:1
1.33:2.67:1 |
게이팅 시스템에 사용되는 유압 원리
레이놀즈 수 (Reynolds number)
다양한 액체 흐름으로 흐름 유형 예측 돕는 수. 게이팅 시스템 내 흐름 특성 레이놀즈 수 계산으로 파악:
Re = ρuL/µ = uL/v
Re: 레이놀즈 수
ρ: 유체 밀도 (kg/m³)
u: 유속 (m/s)
L: 특성 선형 치수 (m)
µ: 유체 동점도 (Pa·s)
v: 유체 운동점도 (m²/s)
- Re > 2000: 안정적 흐름.
- Re < 2000: 혼돈 흐름.
흐름이 난류면 금형 내 모래 입자 금형과 게이팅 시스템에서 튕겨 나와 금형 공동 유입돼 주조품 오염, 금형 내 공기 흡입, 금형 벽 침식 등 문제 유발.
베르누이 방정식 (Bernoulli's Equation)
액체 금속은 베르누이 정리에 따라 금형 내 다양한 채널 흐르며 총 수두 일정 유지.
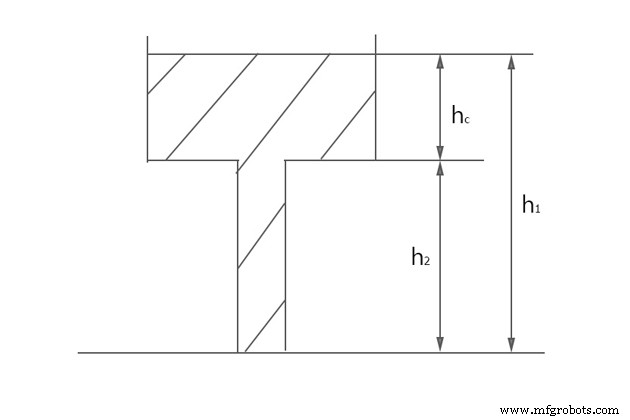
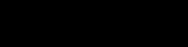
h: 위치 수두 (m)
p: 압력 (Pa)
V: 용융 금속 유속 (m/s)
w: 액체 단위 중량 (N/m²)
g = 9.8 (m/s²)
ρ: 유체 밀도 (kg/m³)
게이팅 시스템 설계 시 액체 금속 항상 충만 상태. 모든 단면 변화와 방향 전환은 급격한 모서리 피하고 둥근 모서리 활용.
게이팅 시스템 설계 방법
주입 시스템 설계 시 위 설계 요구사항 준수. 적합한 게이팅 시스템 설계용 계산 공식:
상세 내용은 여기를 클릭.
1. 주입 시간 계산
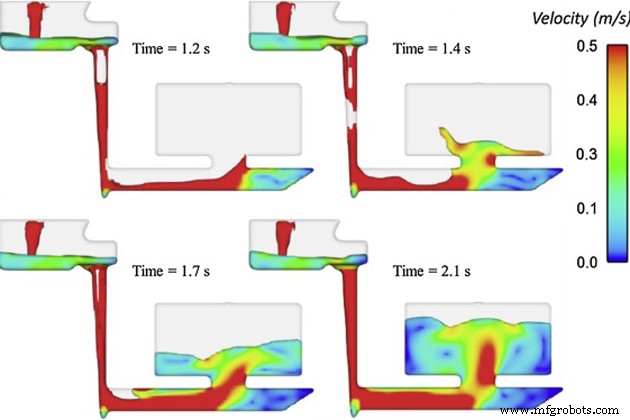
주입 시간은 금속이 금형 공동 채우는 시간. 주입 시간 길면 주입 온도 높고 금형 충진 불확실. 짧으면 금형 내 금속 흐름 혼돈으로 다이 침식, 과도 수축 유발.
최적 주입 시간 고려 요소:
최적 주입 시간 계산 공식:
t=K(1.41+T/14.59)√W
K = 철 유동성(인치) / 40
K: 유동성 인자
T: 평균 단면 두께 (mm)
W: 주조품 질량 (kg)
t=K(1.236+T/16.65)∛W
t=(2.4335-0.3953logW)√W
t=K₁√W
K₁ = 2.08 (얇은 단면)
K₁ = 2.67 (10~25mm 두께 단면)
K₁ = 2.97 (두꺼운 단면)
t=K₂∛W
t=K₃∛W'
W': 게이트와 라이저 포함 주조품 질량 (kg)
| 두께 (mm) | K₃ |
| 1.5 – 2.5 | 1.62 |
| 2.5 – 3.5 | 1.68 |
| 3.5 – 8.0 | 1.85 |
| 8.0 – 15.0 | 2.20 |
t=K₄∛(W'T)
| 두께 (mm) | K₄ |
| < 10 | 1.00 |
| 10 – 20 | 1.35 |
| 20 – 40 | 1.50 |
| > 40 | 1.70 |
2. 스프루 설계
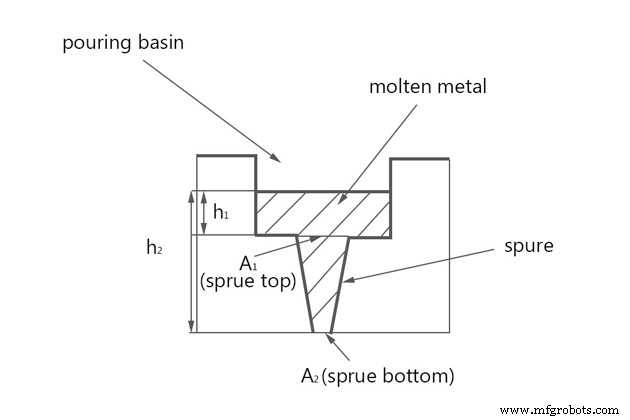
이상적 스프루 설계는 위쪽 크고 아래로 갈수록 포물선처럼 좁아지는 형태. 제작 용이성 위해 원뿔 실린더 사용 권장. 최소 경사 5%.
스프루 출구 원형 단면은 초크 면적과 게이팅 비율 기반 설계. 교란과 열손실 감소 도움.
스프루 계산 공식:
A₁/A₂=√h₂/√h₁
h1, h2: 스프루 상부/하부 금속 정압 수두.
A1, A2: 각 단면적.
스프루 웰 설계: 합리적 스프루 웰은 스프루 출구 직경 2배, 러너 깊이 2배 실린더. 웰과 러너 사이 필렛으로 금속이 수직으로 부드럽게 유도.
3. 초크 설계 (Design Choke)
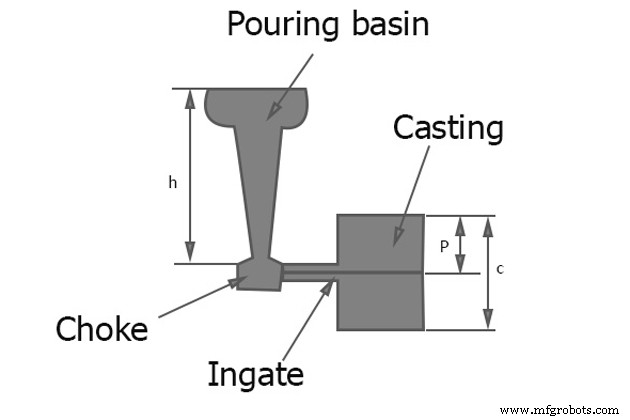
초크는 스프루 웰에 배치된 제어 구역으로 금형 공동으로 유입되는 액체 금속 흐름 제어해 계산된 주입 시간 내 금형 충진.
초크 면적은 게이팅 시스템에서 중요. 일정하고 꾸준한 흐름 허용하는 면적. 게이팅 시스템에서 가장 작은 비율로 제어 구역 단면적 최소.
초크 면적 계산 공식:
A=W/(dtC√(2gH))
A: 초크 면적 (mm)
t: 주입 시간 (s)
d: 용융 금속 질량 밀도 (kg/mm³)
Al: d = 2500
Cu, Fe, Ni, Co: d = 7000
C: 사용 게이팅 시스템 효율 (= 0.8)
W: 피더와 게이팅 채널 포함 주조 중량 (kg)
g = 9.8 m/s²
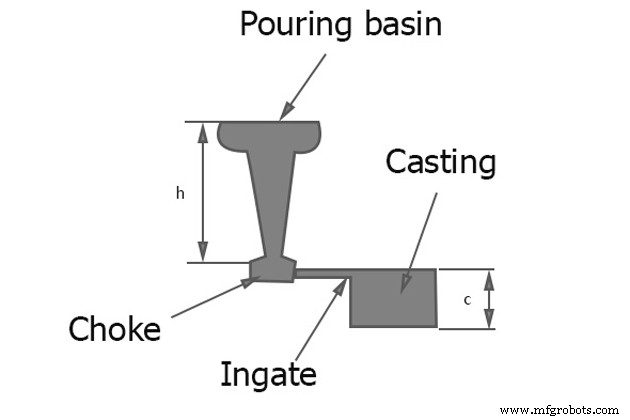
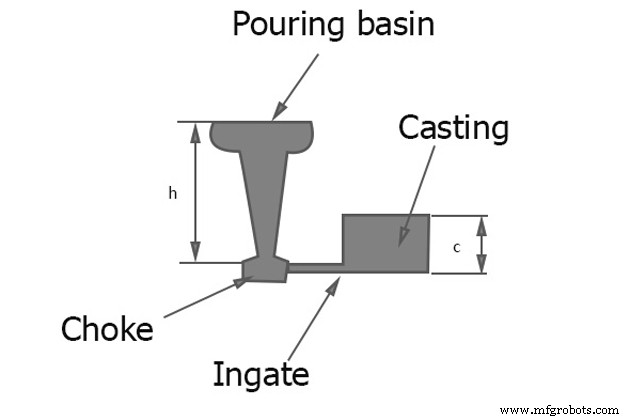
H: 스프루 높이 (mm), 계산법:
4. 러너 설계
총 러너 단면적은 스프루 출구보다 커야 스프루에서 인게이트로 금속 흐름 속도 감소.
스프루 출구 : 러너 단면적 우선 비율 1:2. 더 큰 비율은 흐름 분리, 공기 흡입 유발.
여러 인게이트 있을 시 각 인게이트 통과 후 러너 단면적은 점진적으로 감소해 인게이트 면적만큼 줄어들어 안정적 흐름 보장.
5. 인게이트 설계
인게이트는 스프루 출구보다 크게 만들어 금속 속도 한도 이하로.
- 인게이트 단면 작게 해 페틀링 용이하게.
- 냉각 표면적 대비 체적비, 연결부 비율보다 작게 해 국부 핫스팟 방지.
- 인게이트 단면적은 연결 주조 영역 크기에 비례. 주조 영역 클수록 필요 유량 커져 인게이트 커짐.
6. 라이저(피더, 헤더) 설계
라이저는 금형 내 용융 금속 공동으로, 금속 냉각 시 수축 보상 위해 금형 공동에 금속 공급 준비. 주조품 최종 응고 위치에 배치, 가장 오래 액체 상태 유지. 주조 공정 중 금형 내부 생성 가스 배출구 역할도 함.
최적 라이저 설계:
- 라이저 크기: 라이저 체적/표면적 비율이 주조품보다 커야 액체 상태 유지. 조건 미충족 시 외부 가열이나 라이저 내 발열재로 액체 상태 유지.
- 라이저 위치: 라이저 간 거리 라이저 금속 공급 거리 기반 적절 계산.
- 라이저 형상: 구형이 최적이나 주조 어려워 원통형 권장. 라이저 바닥 반구형으로 체적/표면적 비율 증대.
게이팅 설계 효과 검증 방법은?
게이팅 시스템 설계는 다음 기법으로 테스트:
- 투명 금형 내 물 주입: 고속 X선 카메라로 금형 충진 기록, 결함 관찰.
- 고속 방사선 촬영: 고속 X선 카메라로 금형 충진 기록, 결함 관찰.
- 오픈 금형: 금형 공동 위 코프 금형 일부 절개, 카메라로 금형 공동 충진 액체 금속 흐름 역재생 관찰.
- 접촉 와이어 센서: 금형 여러 부분에 와이어 배치, 금속 라인 와이어 접촉 시 다채널 레코더로 기록.
- 투명 금형 내 물 주입: 오일 방울이나 색소 첨가로 각 영역 속도 기록 용이.
VIC은 선도적인 알루미늄 및 주철 주조 제조사입니다. 고품질 케틀벨 제조에 집중. 질문이나 금속 주조소 협력 필요 시 이메일 ADMIN@MFGROBOTS.COM으로 연락 바랍니다.
더 읽어보기:
알루미늄 주조 수축 계산법
알루미늄 표면 마감 개선법
사형 주조로 케틀벨 제작 과정
참고문헌:
- Casting & Welding Engineering by Dr.Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/



