정밀 CNC 제조를 위한 고급 3차원 측정기(CMM) 검사 기술
좌표 측정기(CMM, Coordinate Measuring Machine)는 1960년대 DEA와 Ferranti가 시장에 처음 선보인 이래 오랜 역사를 가집니다. 초기 CMM은 '하드 프로빙(Hard Probing)'으로 수동 조작됐으나, 결국 트리거 프로브를 장착한 컴퓨터 제어 CNC 유닛으로 진화했습니다. CMM은 현대적 자동 측정 기술로, 고정밀·고효율 자동 측정 기술 발전의 중요한 징표입니다.
오늘날 CMM은 전 세계 거의 모든 정밀 제조 기업에서 찾아볼 수 있으며, 대부분 품질 관리 프로세스의 핵심입니다.
지난 몇 십 년간 CMM은 더 빨라지고, 더 정확해지고, 더 저렴해졌습니다. CMM 제조사 발전 방향은 구조 강화, 경량화, 열적 보상으로 기존 항온 품질 실험실 외에서도 사용 가능하게 만드는 것입니다.
CMM 유형(Types of CMM)
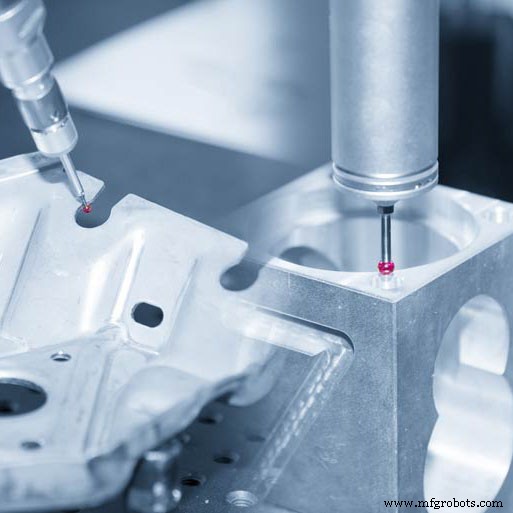
좌표 측정기는 자좌표계와 프로브를 결합해 부품의 물리적 기하학적 점을 측정하는 측정 도구입니다. 정확한 측정 외에 CMM은 오퍼레이터에게 제조 공정 상태에 대한 실시간 정보를 제공하는 이점도 있습니다. 전 세계 모든 CMM은 ISO 10360 국제 측정 표준을 준수해야 하며, 오퍼레이터 또는 컴퓨터 제어 가능. 오늘날 측량학에서 쓰이는 5대 주요 CMM은 다음과 같습니다.
캔틸레버(Cantilever):
주로 측정 공구와 주요 부품 측정용.
브리지(Bridge):
금형, 가공, 프레스 시장에서 스캐닝과 디지털화 작업에 가장 대중적.
갠트리(Gantry):
대형·중량 부품 측정용, 예: 대형 금형.
수평 암(Horizontal Arm):
항공우주, 방위, 가전 등 산업에서 대량 부품 측정용.
휴대형(Portable / PCMM):
휴대용 3D 및 기하 공차(GD&T) 측정, ISO 10360 인증 통과 가능.
좌표 측정기 측정 원리는 부품 표면의 3차원 좌표값을 정확히 측정한 뒤, 알고리즘으로 선, 면, 원통, 구 등 측정 요소를 피팅하고, 수학적 계산으로 형상, 위치 등 기하량 데이터 획득. 분명히 부품 표면 점 좌표 정확 측정은 형상, 위치 등 기하 오차 평가 기초입니다.
CMM 사용 전 팁(Tips Before Using CMM)
좌표 측정기는 고정밀 측정 장비로 작업 환경 요구가 엄격. 예: 온도 20±2℃, 습도 40~60%, 양호한 방진 보장.
도면 분석, 도면 요구사항 따라 측정 대상 결정, 측정 공정 대략 계획: 기준 선택, 측정점 배치 등.
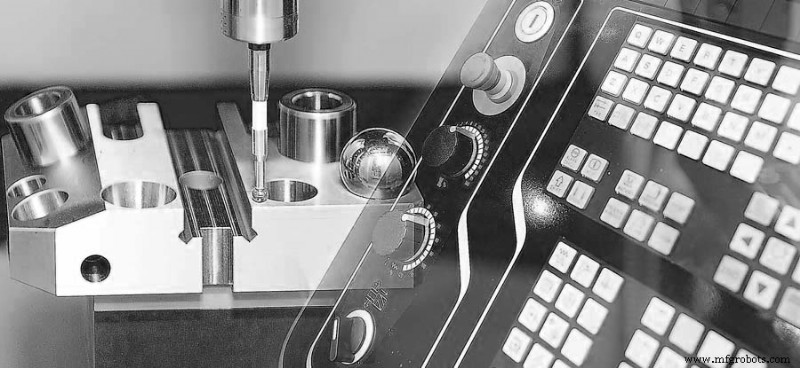
측정 전 적합 프로브 선택, 프로브 검증으로 프로브 볼 반경값 획득. 프로브 캘리브레이션은 보통 표준구 참조, 측정점법 최소 5점법(표준구 정상 1점, 적도 4점) 사용. 캘리브레이션 시 프로브 헤드, 프로브, 표준구 견고 고정, 표면 청결 필수. 프로브 캘리브레이션은 측정 시작 첫 단계로 측정 결과에 큰 영향, 충분한 주의 필요.
머신 좌표계 사용 시 제로 리턴 오차 방지 위해 측정 전 공작물 좌표계 수립 필요. 적절한 좌표계 수립은 3차원 측정기 후속 측정 기초. 합리적 좌표계는 측정 정밀도와 효율 향상 도움. 또한 배치 검사 시 프로그래밍 단계에서 적절 좌표계 수립으로 작업 강도 감소, 측정률 향상 가능.
CMM 적용(Application of CMM)
선형·면 측정용 CMM(CMM For Linear Surface Measurement)
가장 단순한 측정은 선형 또는 원통면 공차. 대부분 머시니스트가 가공 직후 마이크로미터나 게이지로 즉시 측정.
미래 인더스트리 4.0 포함 모든 현대 산업 컨셉은 제조 공정 고도 자동화 추구. 머시니스트 없이도 추가 이동과 작업 완료 가능. 품질 관리가 좋은 예. CMM 프로그래밍으로 배치 내 임의 개수 부품에 동일 작업 수행 가능.
복잡 면 측정용 CMM(CMM For Complex Surface Measurement)
좌표 측정기 주목적은 복잡 면 측정. 터빈 블레이드, 비행기 날개, 펌프 임펠러 등 특이 표면 부품 사용 시 CMM 진가 발휘. 다량 동일 부품 제조 시 부품 정밀도 높아 각 부품 검사 필요하면 자동화도 가능. 하지만 대부분 머시니스트가 수동 측정.
복잡 면 측정 시 머시니스트는 리모컨으로 프로브를 3축 따라 수동 이동해 프로브가 필요한 부품에 닿게 함. 다수 측정 후 점들 분석, 부품 윤곽 스플라인으로 연결. 측정 결과와 부품 3D 모델(허용 편차 포함) 또는 요구 치수 보여주는 다른 데이터 비교.
관계·형상 편차용 CMM(CMM For Relationship And Formal Deviation)
고품질 부품 특징은 치수 오차뿐 아니라 표면 형상 정밀도와 상호 상대 위치 정밀도. 이 편차는 회전 부품 진동 감소, 부드러운 움직임 보장에 특히 중요. CMM의 이런 편차 측정은 복잡 면 측정과 크게 다르지 않음. 모든 형상·관계 편차는 비교 기준 존재. 따라서 정밀도 요건 충족 위해 부품 바닥면에 클램핑하고 필요 부위 측정.
표면 조도 측정용 CMM(CMM For Surface Finish Measurement)
프로파일러(Profilometer)가 표면 조도 측정에 가장 널리 쓰이는 기기. 하지만 뛰어난 정밀도 덕분에 CMM도 부품 표면 조도 측정 가능. 프로브를 특수 바늘로 교체, 바늘이 표면 따라 이동하며 표면 조도 형성하는 미세 요철 감지.
결론
CMM은 소규모 숍의 고정밀 부품 생산 지원과 핵심 의료·항공우주 산업 감사 역할 지속 수행, 빠르고 정확한 부품 치수·표면 데이터 제공. 유연성과 정밀도가 제조사에 많은 기회 제공. 가공 후 CMM 사용하거나 기존 부품 측정해 재설계, 또는 자동화 생산 체인 일부로 활용 가능.



