


제조공정

산업 제조
머시닝센터는 밀링머신, 보링머신, 드릴링머신 등 기능을 종합한 장비로 생산 효율이 높습니다. CNC 밀링머신은 보통 전용 픽스처 등 특수 공정 장비 불필요. 공구 클램핑과 공구 데이터 조정만으로 생산 주기 대폭 단축. 또한 머시닝센터 주축 회전수와 이송 속도 무단 변속 가능해 최적 절삭량 선정 유리. 면 밀링, 숄더 밀링, 카피 밀링, 캐비티 밀링, 슬롯 밀링, 선삭 밀링, 나사 밀링, 플런지 밀링, 램핑 밀링, 원호 보간 밀링 등 다양한 가공 가능. 다음은 머시닝센터 공정 특징 간단 소개입니다.
밀링 작업 중 공작물은 공구 회전 방향 기준 이송 또는 상대 방향 이송 가능하며, 이는 절삭 개시와 종료 특성에 영향. 클라임 밀링(순밀링)은 기계, 픽스처, 공작물 요구사항 불문하고 선호 방식. 하지만 공구가 공작물로 밀려 들어가면 이송이 불규칙 증가해 절삭 두께 과대, 치핑 발생 우려 시 업컷 밀링(역밀링) 선택. 가공 여유량 변동 클 때도 업컷 밀링 유리.
밀링 커터 직경 선택은 보통 공작물 폭과 기계 가용 전력 기준. 특히 면 밀링에서 공작물 밀링 폭이 커터 직경 직접 결정. 커터 직경은 공작물 폭보다 큰 것이 정상. 이는 양호한 칩 형성과 적절한 절삭날 부하 보장. 이상적으로 밀링 커터는 항상 약간 편심 위치해야 함. 각 인서트 형성 컷 폭 매우 작고, 인서트 진입/퇴출이 칩 형성 용이, 충격 하중 방지. 하지만 공구 완전 중심 위치 시 절삭날 진입/퇴출 시 동일 크기 방사력 방향 변화, 주축 진동, 인서트 파손, 표면 품질 저하 발생. 커터 위치, 패스 횟수, 치아 접촉 모두 작업 성공 중요 요인.
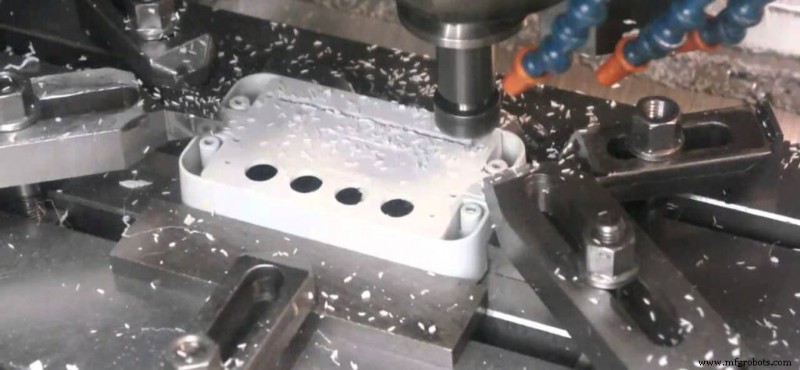
밀링 커터 인서트가 컷에 진입할 때마다 절삭날은 충격 하중 경험 가능. 이는 칩 단면, 공작물 소재, 칩 종류에 의존. 밀링 공정에서 절삭날과 공작물 소재 간 적절한 초기/최종 접촉 유형 매우 중요. 또한 공구 정확한 위치결정도 진입/퇴출에 중요.
이 경우 공구 중심선은 공작물 폭 완전히 바깥. 인서트 최외단 팁이 플런지 시 강한 충격 받음. 공구 가장 민감한 부분이 초기 충격 하중 받기 쉬움. 인서트도 팁 접촉만으로 컷 퇴출. 절삭력이 인서트 최외단에 완전히 가해져 인서트가 공작물에서 급격히 이탈할 때까지 유지. 이것이 충격 언로딩 힘.
공구 중심선이 공작물 모서리에 정렬. 칩 두께 최대일 때 인서트 컷 퇴출. 인서트 절입/퇴출 시 충격 하중 매우 높음.
대부분 머시닝센터 밀링 공정은 초정밀, 소량 다품종, 복잡 공정 특징. 따라서 절삭유 선택 시 전용 머시닝센터 절삭유 선정 필요. 전용 절삭유는 우수한 극압·내마모 성능으로 가공 정밀도 효과적 향상. 다양한 복잡 공정에도 좋은 범용성. 일반 유채유, 기계유, 재생유 대비 공구·설비 수명 대폭 연장, 기계 녹·황변 문제 방지, 기업 전체 생산비 절감.
이상이 머시닝센터 밀링 공정 주의사항. 공정 단계 합리적 배치가 생산 효율 향상 도움.
제조공정
CAD(컴퓨터 지원 설계)는 제품 부품의 2D 또는 3D 모델을 생성하는 과정입니다. 주로 엔지니어링 디지털 모델에 사용됩니다. 다양한 CAD 파일 패키지와 파일 형식이 있지만, CNC 가공용 CAD 파일을 생성하려면 어떤 파일 형식을 사용해야 할까요? 컴퓨터 지원 제조(CAM)를 이용해 부품을 제작하려 할 때, 이 작업에 가장 적합한 두 가지 파일 유형이 있습니다. 바로 STEP과 IGES 형식입니다. 공장은 이 파일 형식을 사용하여 CAM 프로그램을 통해 3D CNC 파일을 생성할 수 있습니다. CNC 파일은 보통 G코드 형식으
지그는 CNC 머시닝 센터에서 없어서는 안 될 부분입니다. 각 CNC 머시닝 센터는 지그를 사용하며, 가공할 제품에 따라 사용되는 지그도 다르고 지그에 대한 요건도 다릅니다. 지그 요건은 비슷하지만 특수 작업물에 대한 지그 요건은 약간 다릅니다. 오늘 논의할 주제는 CNC 머시닝 센터가 지그에 요구하는 사항입니다. 고정밀 지그 알다시피 CNC 머시닝 센터의 정밀도는 매우 높으며, 일반적으로 고정밀이 요구되는 부품이나 금형을 가공하는 데 사용됩니다. 이를 위해 CNC 머시닝 센터는 지그의 고정밀 위치 결정 및 설치, 인덱싱 및 위치