엔드밀 vs 키웨이 밀링 커터: 핵심 차이점과 용도별 선택 가이드
엔드밀과 키웨이 밀링 커터 차이를 모르는 분들이 많습니다. 일부 시나리오에서 용도가 비슷해도 서로 대체 가능한 것은 아닙니다. 오늘 엔드밀과 키웨이 밀링 커터 차이점, 구별법, 용도별 다른 엔드밀 사용법을 알기 쉽게 설명해 드립니다.
엔드밀과 키웨이 밀링 커터 차이점
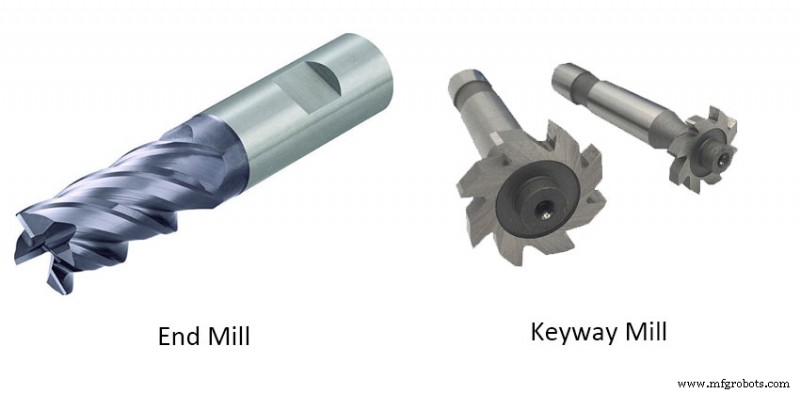
1. 용도 차이
수직 밀링 커터(엔드밀)는 평면이나 원통면 가공용, 외경 공차 느슨함. 키웨이 밀링 커터는 키웨이 가공용, 외경이 키웨이와 키 결합 품질에 직접 영향주므로 공차 엄격.
2. 날 수 차이
엔드밀은 일반적으로 3날 이상, 키웨이 밀링 커터는 일반적으로 2날.
3. 날(마진) 차이
작업 효율 향상 위해 엔드밀은 다중 마진, 직경 클수록 마진 많음. 키웨이 밀링 커터는 일반적으로 2개 마진, 주로 드릴처럼 축 방향 이송 수행.
4. 이송 방식 차이
엔드밀은 축 방향 진입 불가, 방사 방향 이동하며 축 방향 동시 진입해야 함. 키웨이 밀링 커터는 축 방향 진입 가능, 드릴 비트처럼 평바닥 구멍 가공 가능.
다양한 엔드밀 구별 및 사용법
1. 날 수와 날 길이 다른 엔드밀
날 수는 엔드밀 절삭 방식에 따라 선택.
예: 공구 직경과 같은 절삭 폭으로 홈 가공 시 큰 칩 포켓 필요. 이 경우 2날 엔드밀 일반적으로 선택. 작은 절삭 폭 사이드 가공 시 공구 강성 우선, 다날 엔드밀 선택.
날 길이 선택
홈 형상 깊이 등 가공 형상에 따라 최적 엔드밀 날 길이 선택. 재연마 횟수만 고려해 과도하게 긴 날 길이 엔드밀 선택 시 채터링 발생, 엔드밀 특성 충분히 발휘 못해 고정밀 마감면 달성 어렵고 악영향.
2. 나선각 다른 엔드밀
엔드밀 나선각 클수록 공작물과 절삭날 접촉 길이 길어짐. 단위 길이당 절삭날 부하 감소해 공구 수명 연장. 단, 절삭 저항 증가하므로 높은 클램핑 강성 공구 홀더 사용 고려 필요.
열전도율 낮고 절삭날 열 영향 큰 스테인리스강 등 난삭재 가공 시 큰 나선각 엔드밀 사용이 공구 수명 연장 도움. 나선각은 가공면 특성도 변화시킴. 예: 매끄러운 정삭 필요 시 큰 나선형 엔드밀 사용.
하지만 큰 나선각 엔드밀 사용 시 절삭 저항 증가, 우수 나선각 공구 배출 힘도 증가하므로 대응 조치 필요. 예: 높은 클램핑 강성 홀더 사용.
공구 강성 확보되더라도 공작물 강성 낮을 때(예: 박판 가공) 작은 나선형 엔드밀 사용하기도 함.



