


제조공정

산업 제조
절삭 공정에서 얇은 벽은 절삭력에 쉽게 변형되어 타원형 또는 중간 잘록 '허리 형상' 나타남. 또한 얇은 벽 부싱은 가공 중 열 방출 나빠 열변형 발생, 부품 가공 품질 보장 어려움. 아래 그림 부품은 장착·클램핑 불편할 뿐 아니라 가공 부품 처리도 어려워 전용 얇은 벽 부싱과 샤프트 가드 설계 필요.
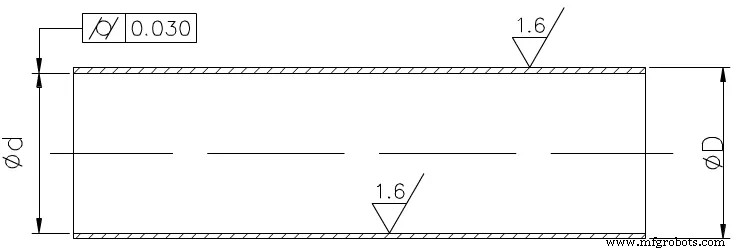
도면 기술 요구사항 따라 공작물 심리스 강관으로 가공. 내경·외벽 표면 조도 Ra1.6μm 선삭 달성 가능. 하지만 내경 원통도 0.03mm 요구로 얇은 벽 부품 더 높은 정밀도 필요. 양산 시 공정 루트: 절단-열처리-단면 선삭-외경 선삭-내경 선삭-품질 검사.
'내경 가공' 공정은 품질 관리 핵심. 외경과 얇은 벽 부싱 없인 0.03mm 원통도 보장하며 내경 절삭 어렵습니다.
내경 선삭 핵심 기술 = 내경 선삭 공구 강성·칩 배출 문제 해결. 내경 선삭 공구 강성 증대 위해:
(1) 공구 홀더 단면적 최대한 키우기. 보통 내경 선삭 공구 팁 홀더 상단 위치→홀더 단면적 작음, 홀 직면적 1/4 미만(왼쪽 그림). 팁 홀더 중심선 위치하면 홀 내 홀더 단면적 대폭 증가(오른쪽 그림).
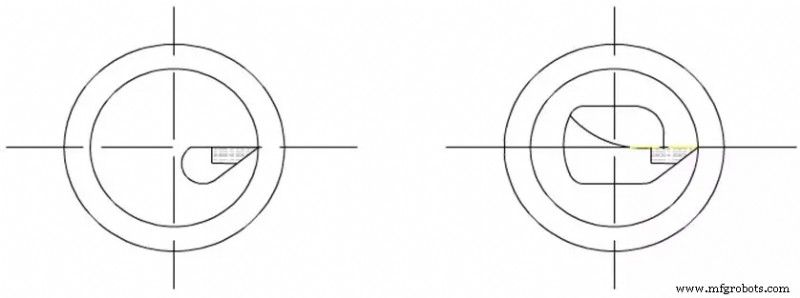
(2) 공구 홀더 연장 길이 가공 공작물 길이만큼 5-8mm 확보, 선삭 공구 홀더 강성 높여 절삭 진동 감소.
주로 절삭 배출 방향 제어. 황삭 공구 칩 가공면 방향 배출(전방 칩 배출) 필요. 양호한 날 경사각 가진 내경 선삭 공구 사용(아래 그림).
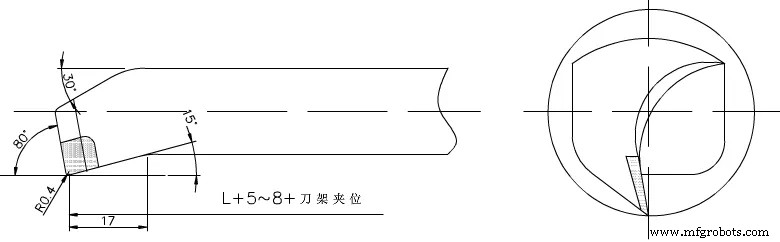
정삭 선삭 시 칩 중심 방향 전방 경사 배출(홀 중심 칩 배출) 필요. 공구 연마 시 절삭날 연마 방향 주의, 호형 전방 기울기 칩 배출 방식(아래 그림 정삭용 칼날 합금 YA6, 현재 M타입, 우수한 굴곡 강도, 내마모성, 충격 인성, 내강·내열성).
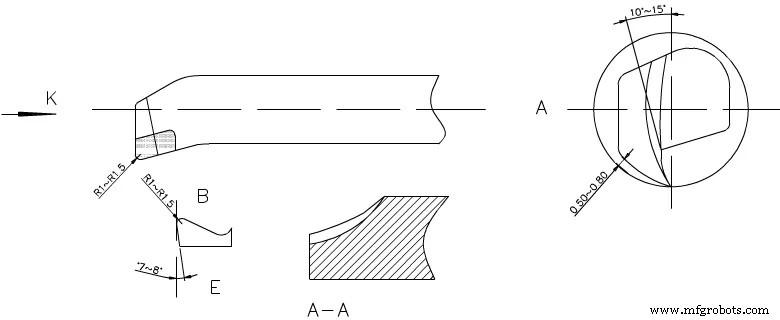
연마 시 전방각 10-15° 호형으로 둥글게, 후방각 가공 호 따라 벽면 0.5-0.8mm 거리(공구 바닥선 라디안), 절삭날 각 c §0.5-1. 칩 배출날 B점 와이퍼 R1-1.5, 보조 후방각 7-8°, 내경 날 AA점 원형 연마로 칩 배출.
(1) 가공 전 샤프트 가드 제작 필수. 샤프트 가드 주목적: 얇은 벽 슬리브 내경 원치수 커버, 전후 센터로 고정해 외경 변형 없이 가공, 외경 품질·정밀도 유지. 따라서 샤프트 가드 가공이 얇은 벽 슬리브 가공 공정 핵심.
45# 탄소 구조 원형강 샤프트 가드 블랭크 사용. 단면 선삭, 양끝 B형 센터홀, 외경 황삭 1mm 여유. 열처리·템퍼링·형상 다듬기 후 정삭, 연마용 0.2mm 여유. 재표면 담금질 HRC50 경도 후 원통 연삭기 연삭(아래 그림). 정밀도 충족 후 사용.
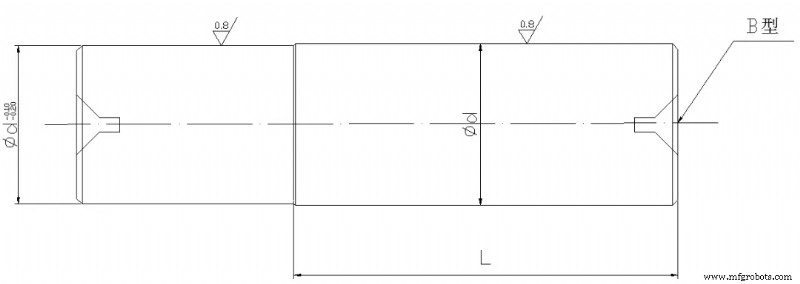
(2) 공작물 1회 완료 위해 블랭크 클램핑 위치·절삭 여유량 유지.
(3) 블랭크 선열처리, 담금질·템퍼링, 경도 HRC28-30(가공 범위 경도).
(4) 선삭 공구 C620 사용. 선단 센터 주축 콘 넣고 고정. 얇은 벽 슬리브 클램핑 변형 방지 위해 오픈 루프 두꺼운 슬리브 추가(아래 그림).
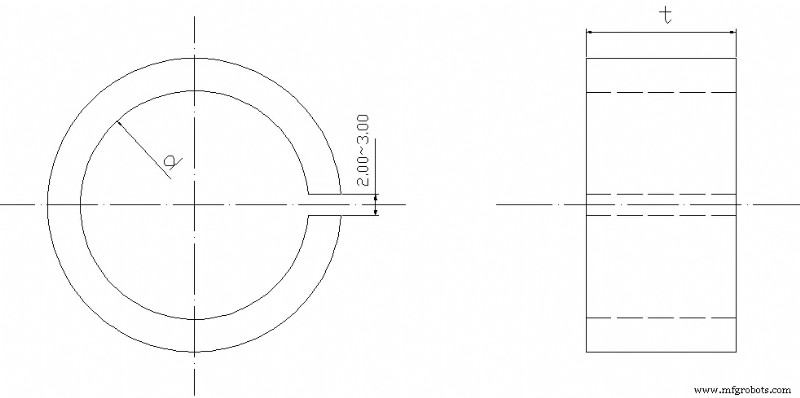
양산 유지 위해 얇은 벽 슬리브 외단 균일 크기 d 가공, t 자 기준 축방향 클램핑 위치, 얇은 벽 슬리브 압축해 내경 선삭 품질 유지·치수 보장. 절삭열 발생 고려 공작물 팽창 크기 파악 어려워 충분 절삭유 부어 열변형 감소 필수.
(5) 자동 센터링 3조 척으로 공작물 단단 클램핑, 단면 선삭, 내경 황삭.
정삭용 0.1-0.2mm 여유 남기고 정삭 공구 교체, 가드 샤프트 과도 끼워맞춤·조도 요구 충족까지 절삭 여유 가공. 내경 선삭 공구 제거, 가드 샤프트 선단 센터 삽입, 테일스톡 센터 길이 요구 따라 클램핑, 외경 선삭 공구 교체 황삭 후 정삭 도면 요구까지. 검사 통과 후 절단칼로 요구 크기 길이 절단. 절단 시 공작물 분리 매끄럽게 하려 절삭날 연마해 공작물 단면 매끄럽게. 가드 샤프트 미세 부분 연마로 절단 남는 간극 감소, 가드 샤프트 공작물 변형 방지, 진동 방지, 절단 시 낙하·타박 방지.
위 얇은 벽 슬리브 가공법으로 변형·치수형상 오차 불합격 문제 해결. 실증: 가공 효율 높고 조작 쉬움, 긴 얇은 벽 부품 가공 적합, 치수 파악 용이, 1회 완료, 양산 실용적.
제조공정
머시닝센터 가공 전 캘리브레이터로 CNC 인서트 진동 허용 치수 공차 내인지 확인. 가공 전 열풍건으로 인서트 세척·노즐 잠금, 또는 천으로 닦아 공구 장착. CNC 선삭 파일 흐름도 사양 표준화: 모델 사양, 명칭, 프로그램 공정명, 가공 내용, CNC 인서트 사양, 절삭 속도, 특히 공구 홀더 신뢰 길이, 각 프로그램 공정 임베디드 용량과 표시등, 공구 명확히 기재. CNC 선반 가공 흐름도 사양 금형 표시 기준각 방향과 일치, 3D 맵 위 확인, 특히 워터 홀 가공된 제품 공작물일 경우 3D 맵이 공작물 수평과 일치하는지 필
백 번 듣는 것보다 한 번 보는 게 낫고, 경험이 최고입니다. 설계 과정에서 프로토타이핑을 건너뛰면 시간을 아낄 수 있을 것 같지만, 실제 개발 과정에서 더 많은 시간을 낭비하게 됩니다. 바지를 사기 전 입어보고, 자동차를 사기 전 시승해보듯, 개발 단계 전에 프로토타입 부품으로 설계를 테스트하는 것이 합리적입니다. 프로토타입 부품을 위한 CNC 가공 프로토타입을 어떻게 만들지, 어떤 공정을 쓸지에 정답은 없습니다. 여기서는 신속 프로토타이핑 분야에서 프로토타입 가공에 주로 쓰이는 공정인 CNC 가공을 설명합니다. 이는 3D 프린