


제조공정

산업 제조
용접 비드는 두 금속 사이 이음부에 심재를 공급해 형성됩니다. 한 번의 용접 패스로 퇴적된 심재 금속을 용접 비드라 합니다.
와이어나 전극이 녹아 모재에 융합되며 비드가 형성됩니다. 스트링거 비드는 좁고 드래그/미세 진동만으로, 위브 비드는 진동 폭이 커서 넓게 형성됩니다.
좋은 용접은 한눈에 보입니다. 곧고 균일하며 슬래그·균열·구멍 없음. 중단 없고 너무 얇지 않으며 비드에 핏이나 크레이터 없음.
심재가 모재에 녹아들 때 토치 움직임이 풀 전진 방식과 비드 종류를 결정합니다.
더 보기: 용접이란?
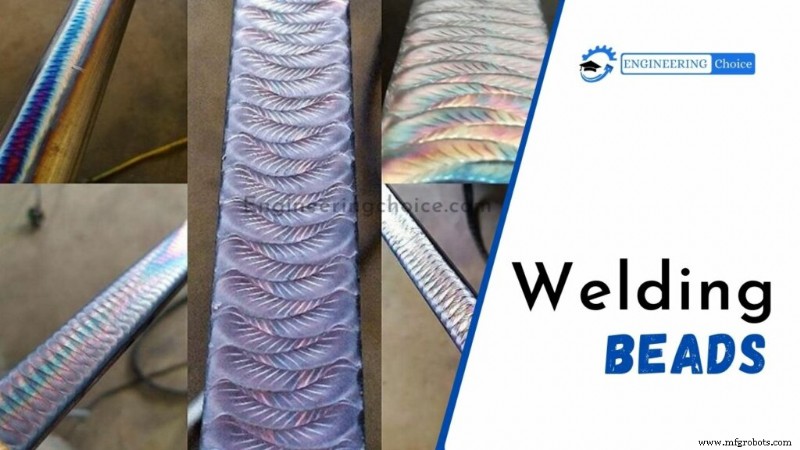
TIG 비드는 '다이아몬드 스택(동전 쌓기)' 모양. 용접자가 다른 손으로 일정 간격 심재를 '톡톡' 공급하며 아크가 전진할 때마다 원형 블롭이 쌓여 원형 무늬 형성.
심재 공급 타이밍이 외관 좌우. 빠른 공급=촘촘한 간격, 느린 공급=넓은 간격. TIG 용접은 외관이 아름다워 유명.
항상 '다이아몬드 스택'은 아님. '컵 위드' 기법: 컵을 모재에 대고 앞뒤로 움직이며 전진. 심재가 녹아 퍼지며 크림치즈 바르듯 도포. 파이프 용접에 인기. 2~3개 심재 동시 공급으로 증량. 컵을 직진 대신 '위브'로 움직이기도 함.
스틱 비드는 다양한 심 특성 가능. 저수소계(7018 등) 다용도. 7018로 직진 비드=스트링거 비드(규칙적·좁음). 평·수평·오버헤드에 적합. 수직 7018은 위브 패턴 유리. 업힐 시 다양한 패턴으로 홈 채움. 위브가 수직 시험에 쉽지만 CWI는 스트링거만 허용하기도.
아래 용접 기호 참조 차트. 아이콘으로 필요 용접 유형 지시→비드 크기·스타일 결정.
셀룰로오스계(6010, 7010)는 '휘핑 앤 포즈' 특수 기법 필요. 결과물은 TIG 비드 비슷. 정석 TIG만큼 미려하진 않아도 다이아몬드 무늬 보임.
기법: 아크 스타트→봉 고정으로 다이아몬드 형성→휘어 빼기→복귀하여 다음 다이아몬드 퇴적. 파이프·판재 오픈 루트엔 6010을 7018처럼 당겨도 양호.
더 보기: 스틱 용접이란?
하드와이어 MIG는 기법 다양. 푸시/풀 논쟁 상존. 플럭스 피복 없으므로 풀을 끌 필요 없음.
"슬래그 있으면 끌어야 한다"는 격언: 스틱/플럭스 코어드 MIG에서 슬래그가 풀에 갇혀 기공 유발. 드래그 기법으로 슬래그가 풀 뒤에서 굳게 함.
많은 MIG 용접자는 위브 안 하고 직진 스트링거 비드. 견고하나 위브가 넓은 조인트·수직 용접에 유리(심재 분산→평평한 비드).
최근 'MIG 라이크 TIG' 트렌드: 특정 세팅으로 TIG 같은 다이아몬드 비드 구현. 저속 와이어 기술 덕분. 하지만 저열로 용입 얕아 강도 낮음. 오프로드 문화에서 외관 미려해 표준처럼 쓰임.
더 보기: MIG 용접이란?
플럭스 코어드(특히 듀얼 실드)는 단시간 대량 심재 퇴적. 대부분 심플 스트링거. 수직 플럭스 코어드는 풀 관리 위해 위브 필수.
위브로 중간 '드립(용융 금속 낙하)' 방지. 과열로 금속이 바닥으로 떨어지는 현상 차단.
더 보기: 플럭스 코어드 용접이란?
토치 조작은 심선 공급 방식(별도 심봉, 기계 급선, 스틱 전극) 상관없이 대동소이. 하지만 공정별 선호 기법 존재. 주요 비드 기법:
이음부 평행 직진 비드. 스테인리스강 파이프에 적합(탄화물 석출 경향 낮음). 카본·저합금강 파이프 수직 고정 자세에 권장.
전극을 이음부 따라 직진 드래그/풀만, 위브나 다른 동작 없음.
위브 비드와 대조. 서페이싱에서 위브 비드는 풀이 이전 진동 비드와 접촉해 모재 접촉 적어 희석률 낮춤.
토치를 이음부 가로질러 위브하며 넓은 영역 커버. 압연·수평 고정 자세 카본·저합금강에 사용. 장점: 용접 시간 단축.
위브 비드=위브 패턴으로 넓은 영역 커버. 스트링거 비드 위 커버 패스(멀티 패스)에 사용. 즉, 같은 심에 2패스 이상 적층 시 씀.
위브 결함 위험: 잘못된 위브로 비드 가장자리 언더컷·불량 퓨전 발생 가능.
위브 제한:
일반적으로 전극 직경 3배 두께까지 허용. 3.2mm 전극이면 최대 9.6mm 위브 폭(표준 WPS 기준).
이 제한 내에서 어떻게 혁신할까?
올바른 위브는 슬래그 갇힘 방지, 기체 배출 시간 확보→기공 감소. 비드 가장자리 퓨전 개선. 위브 패턴 따라 금속 보강·형성.
위브 폭은 보통 전극 심선 직경 2.5~3배. 과도 위브→기공 용접. 위브는 모재-용착 금속 결합 약화시켜 합금강 용접 시 최소화 권장.
제조공정
용접 기공(Porosity)이란? 용접 기공은 용융 풀에서 질소·산소·수소 가스 흡수→응고 시 기체 방출되며 비드 표면 또는 내부에 기포/공극 생기는 용접 결함. 표면 기공 또는 내부 기공 발생. 질소·산소 흡수 주원인=불량 가스 차폐. 기공 분포: 무작위(랜덤 간격) 또는 고립(전방향 1인치 이격). 기공=용융 풀서 방출된 기체가 응고 시 갇혀 생긴 공동. 주요 형태: 분포 기공(Distributed Porosity): 비드 전반 미세 기공 분포. 표면 돌파 기공(Surface Breaking Pores): 표면 뚫고 나온 기공
용접 스패터(Spatter)란? 용접 스패터는 용접 과정에서 튀거나 흩어지는 용융 금속/비금속 미세 입자. 작업대·바닥으로 날리거나 모재·주변 금속에 부착. 고체화 시 둥근 구슬 형태라 식별 용이. 주로 가스 금속 아크 용접(GMAW)에서 발생. 과다 시 용해로 재활용해 고체 구조물 제작 가능. 용접 소재 품질이 스패터량 결정: 금속 조성, 코팅, 표면 청결도 영향. 스패터는 용접자 골칫거리. 완전 제거 불가하나 대폭 저감 가능. 각 원인 읽으며 제시된 해결책 적용해 쾌적한 용접 환경 만드세요. 용접 스패터 원인별 저감 대책 스패