


제조공정

산업 제조
엑소서믹 용접(Exothermic Welding)은 엑소서믹 본딩, 서마이트 용접(Thermite Welding, TW)이라고도 하며, 용융 금속을 이용해 도체를 영구적으로 접합하는 용접 공정입니다.
구리-강철, 구리-구리 등 동종/이종 금속 접합에 쓰입니다. 발열 반응(Exothermic Reaction)을 이용해 두 조각 간 분자 결합(Molecular Bond)을 형성합니다. 전용 흑연 몰드 내에서 이루어지며, 서마이트(분말 금속)의 발열 반응으로 금속을 가열합니다. 외부 열원 없이 화학 반응(알루미늄 분말과 금속 산화물 간 알루미노서믹 반응)이 열을 내며 진행됩니다.
외부 열원이나 전원 없이 구리-구리, 구리-강철 전기적 접속을 만드는 방법입니다. 특수 용접 재료를 내열 몰드에 넣고 점화합니다.
입자 점화로 최대 1400°C의 초고열과 용융 금속(발열 반응)이 발생하며 용융 슬래그가 생성됩니다. 액체 구리 금속이 용접 공동으로 흘러 들어가 가용 공간을 채우고 용접을 완료합니다.
냉각 고화 후 몰드에서 꺼냅니다. 몰드는 브러시로 잠깐 청소하면 바로 다음 용접에 쓸 수 있습니다. 전 과정이 단 몇 초 만에 완료됩니다.
엑소서믹 용접 접속부는 기계식/압착식 표면 접촉 커넥터보다 우수한 영구 접속입니다. 분자 결합이므로 설치 수명 동안 풀리거나 저항이 증가하지 않습니다.
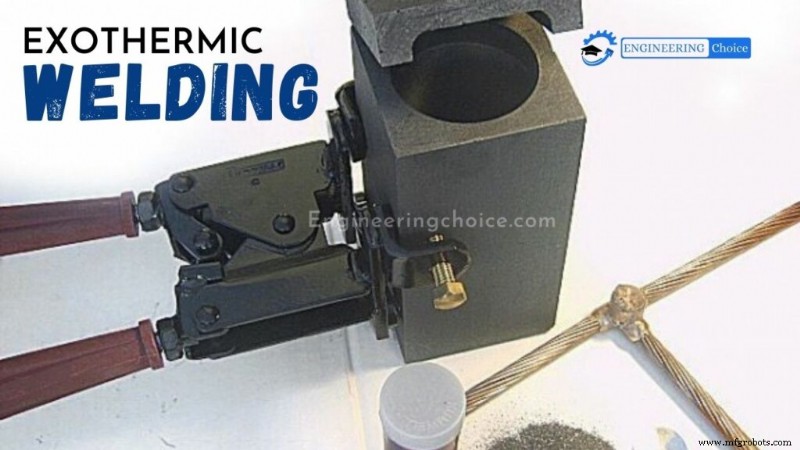
구리 케이블 간 접속뿐 아니라 동테이프, 황동, 스테인리스강, 구리 도금 강철 어스 로드 등 금속 부품 용접에도 보편적으로 쓰입니다.
구리 도체 영구 접합에 가장 흔히 쓰입니다. 구리를 아연도금 케이블에 접합하는 유일한 허용 수단입니다. 스테인리스강, 주철, 강철, 황동, 청동 등에도 적용 가능합니다. 이종 금속 접합 시 좋은 선택지입니다.
1단계: 안전 안경과 장갑 필수 착용.
2단계: 접속 유형에 맞는 자재/장비 준비. 흑연 몰드, 핸들 클램프, 용접 재료, 천연 강모 브러시(몰드 청소용), 와이어 브러시(도체 정리용), 플린트 점화기, 프로판 토치. 몰드 마모/파손 여부 확인(용융 금속 누출 방지).
3단계: 핸들 클램프를 미리 뚫린 구멍에 맞춰 장착, 엄지나사로 조이고 그립을 닫아 몰드 고정. 클램프 장력 조절.
4단계: 용접할 소재(케이블, 로드, 테이프)를 동봉된 브러시로 깨끗이 닦아 건조시킴 → 산화막과 표면 불순물 제거. 흑연 몰드도 수분 흡수하므로 가스 토치로 예열해 다공성 용접 방지. 첫 용접 후 15분 내 재작업 시 잔열로 재예열 생략 가능.
5단계: 도체를 몰드에 넣고 핸들 클램프를 닫아 반응 중 재료 누출 방지.
※ 주의: 두 도체 사이 미세한 틈이라도 있으면 도체 통과 부위에 실링 컴파운드 발라야 함. 그렇지 않으면 용접 분말이 불꽃처럼 튀어 부적절한 접합 발생.
6단계: 탭 홀(Tap hole)을 금속 디스크로 막고 용접 혼합물 패키지 내용물 비움.
7단계: 스타팅 파우더 50%를 엑소서믹 용접 분말 위에 뿌림(섞지 말고 흩뿌림) → 몰드 입구 닫기 → 나머지 50% 스타팅 파우더를 몰드 입구 위쪽 작은 구멍 주변에 뿌림.
8단계: 몰드 위/옆에 뿌린 스타팅 파우더를 플린트 점화기로 점화. 반응 개시 후 3~4초 소요, 몰드에서 물러나 대기 권장.
9단계: 접합 후 최소 2분 경과 뒤 핸들 그립 풀고 몰드 개방. 접합부에서 몰드 분리, 슬래그 청소. 몰드 캐비티에 붙은 슬래그를 전용 도구로 청소. 몰드는 이미 따뜻하므로 재예열 없이 바로 재사용 가능.
주로 구리 도체 용접에 쓰이나 스테인리스강, 주철, 일반 강철, 황동, 청동, 모넬 등 광범위한 금속에 적합. 이종 금속 접합에 특히 유용합니다.
우수한 전기 전도성과 단락 펄스에 대한 높은 안정성 덕분에, 미국 NEC(National Electrical Code) §250.7에서 접지 도체 및 본딩 점퍼 용접 방식으로 지정되어 있습니다.
본딩의 선호 공법이자, 구리-아연도금 케이블 본딩의 유일한 허용 수단입니다.
NEC는 엑소서믹 용접 접속부의 인증/라벨링을 요구하지 않으나, 일부 엔지니어링 사양에서는 완료된 용접부를 X-ray로 검사하도록 요구합니다.
엑소서믹 용접은 타 용접보다 기계적 강도가 높고 내식성이 우수하며, 반복 단락 펄스에 매우 안정적이고, 설치 수명 동안 전기 저항이 증가하지 않습니다.
제조공정
은 브레이징(Silver Brazing)이란? 은 브레이징은 비철 필러 메탈(합금)을 용융 온도(800°F 이상)까지 가열해, 모세관 힘(Capillary Attraction)으로 두 개 이상 밀착된 부품 사이로 분포시키는 접합 공정입니다. 은, 구리, 아연, 카드뮴 등을 필러 메탈로 씁니다. 액상선 온도에서 용융 필러 메탈이 모재 표면 얇은 층과 반응하고, 냉각되며 결정립 구조 상호작용으로 예외적으로 강하고 밀폐된 접합부를 형성합니다. 은 브레이징 접합부는 각 층이 야금학적으로 결합된 샌드위치 구조가 됩니다. 토치, 플레임, 아세
스프레이 용접이란? 스프레이 용접은 열분사 형태의 여러 용접 공정을 지칭합니다. 분말 또는 와이어를 압축 가스로 고속 분무하여 금속 표면에 분사하는 산업 활동입니다. 스프레이 용접에는 산업용 플라즈마, 화염, 폭발 건, 아크 분사, 고속 산소연료가 사용됩니다. 스패터 용접으로 인한 상당한 열 발생으로 인해 사람과 환경에 해를 끼치지 않도록 절차와 규정을 신중하고 일관되게 따라야 합니다. 관련: 용접이란? 스프레이 용접 작동 원리 열분사는 여러 코팅 공정을 나타내는 일반적인 용어입니다. 전체 용접은 코팅 재료(봉, 분말, 와이어 등)