정확한 벨트 정렬이 성능과 수명을 높이는 방법
소개
정렬 불량은 조기 벨트 고장의 주요 원인입니다. 사소한 편차도 마모, 피로, 소음을 증가시켜 벨트 성능을 저하시키고, 궁극적으로 수명을 단축시키거나 갑작스러운 고장을 초래할 수 있습니다. 정렬 불량의 유형, 측정 방법, 허용 한계를 이해하는 것은 드라이브를 안정적으로 유지하려는 유지보수 팀에게 필수적입니다.
정렬 유형
각도 및 평행 정렬 불량 모두 벨트 드라이브의 예상 수명을 단축시키지만, 이들은 다르게 나타나며 V-벨트와 싱크로너스 벨트에 미치는 영향이 다릅니다.
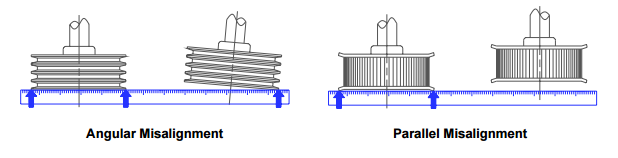
각도 정렬 불량은 벨트와 시브의 가속 마모, 다중 벨트 간 불균등한 하중 분담, 일부 경우 조인트 V-벨트의 타이밴드 분리를 초래합니다. Gates의 동력전달 제품 애플리케이션 엔지니어들은 각도 정렬 불량이 싱크로너스 벨트 성능에 심각한 영향을 미친다고 지적합니다. 증상으로는 높은 벨트 트래킹 힘, 불균등한 치아 마모, 에지 마모, 소음 증가, 잠재적 인장 고장이 있습니다.
평행 정렬 불량도 마모를 가속화하지만, 벨트가 플랜지 사이에 끼이지 않는 한 싱크로너스 벨트에는 일반적으로 덜 치명적입니다. 고정된 홈에서 작동하는 V-벨트는 싱크로너스 벨트처럼 스스로 부유할 수 없기 때문에 평행 오프셋에 더 민감합니다.
싱크로너스 스프로킷은 벨트 너비보다 큰 면 너비로 설계되어 작은 장착 오프셋을 흡수합니다. 벨트가 갇히지 않고 양쪽 스프로킷에서 완전히 트래킹되는 한 평행 정렬 불량은 보통 문제가 되지 않습니다. 벨트는 반대쪽 플랜지 간 거리가 벨트 너비를 초과할 때 자연스럽게 정렬됩니다.
정렬 불량 측정
레이저 정렬 장치가 정밀도의 표준이지만, 레이저를 사용할 수 없을 때 직선자(긴 수평기, 압출 알루미늄 스트립, 자)가 신뢰할 수 있는 대안이 될 수 있습니다. 이 도구는 한 시브 또는 스프로킷 면의 방향을 다른 것에 상대적으로 투영합니다.
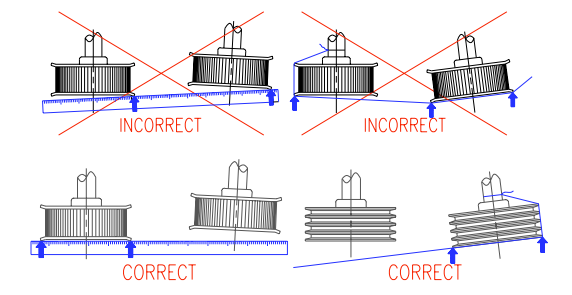
평행 정렬 불량을 측정하기 전에 두 시브 또는 스프로킷의 플랜지 두께가 같은지 확인하거나 차이를 기록하십시오. 외부 플랜지가 아닌 홈이나 면을 직접 정렬하십시오. 플랜지의 트루 러닝을 검사하십시오. 휘어진 플랜지는 측정을 왜곡할 수 있습니다.
측정 후 정량화된 정렬 불량을 벨트 제조사의 드라이브 설계 매뉴얼에 있는 권장 한계와 비교하십시오.
정렬 불량 정량화
직선자를 사용하여 각도 정렬 불량은 직선자와 두 번째 시브 또는 스프로킷 외부 표면 사이의 클리어런스 차이(직경 전체)로 구합니다. 평행 정렬 불량은 분리 거리 전체에서의 클리어런스 차이입니다.
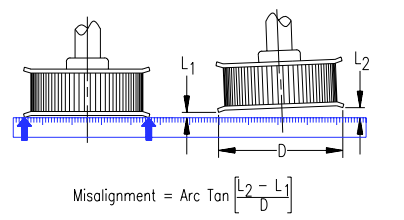
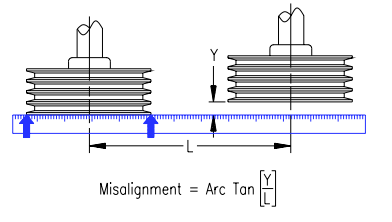
업계 표준은 V-벨트에 대해 최대 1/2도를 허용합니다. 일부 V-벨트는 더 많이 견딜 수 있지만, 1/2도 이내로 유지하면 수명을 최대화합니다. 싱크로너스, 우레탄 60도(Polyflex), 폴리-V(Micro-V) 벨트는 1/4도만 허용합니다. V-타입 시스템의 경우 각도와 평행 값을 합산하여 제조사의 공차와 비교하십시오.
싱크로너스 벨트는 끼임이 발생하기 쉬우므로 벨트 에지와 플랜지 사이의 클리어런스를 확인하십시오. 그러한 클리어런스가 존재하면 평행 정렬 불량을 각도 구성요소에 더할 필요가 없습니다.
경험적 규칙
시각적 추정으로 검사를 신속히 할 수 있습니다:
- V-벨트 드라이브: 1/2도 ≈ 1피트당 1/10인치.
- 싱크로너스, 60도, V-리브 드라이브: 1/4도 ≈ 1피트당 1/16인치.
예를 들어, 12인치 직경 스프로킷은 직선자와 외부 표면 간 차이가 1/16인치를 초과하지 않아야 합니다. 6인치 스프로킷은 1/32인치 이하를 허용합니다. 이 임계값을 초과하면 재정렬이 필요합니다.
결론
정렬 불량은 특히 복잡한 시스템에서 벨트 성능을 저해할 수 있습니다. 기술자는 브래킷과 플랫폼의 충분한 강성도 점검하여 피크 힘에 저항해야 합니다. 지정된 한계 내에서 정렬을 유지함으로써 운영자는 소음을 줄이고 조기 마모를 방지하며 벨트 수명을 연장할 수 있습니다.
원본 기사 읽기.
J/E는 공식 Gates 유통업체로 벨트, 호스, 스프로킷을 제공합니다. info@je-bearing.com 또는 연락처 페이지로 문의 바랍니다.



