OEE 마스터하기: 전체 설비 효율 계산법과 생산 효율 향상 전략
 전체 설비 효율(OEE)이란?
전체 설비 효율(OEE)은 자산이 계획된 생산 시간을 가치 있는 결함 없는 산출로 얼마나 잘 전환하는지 정량화하는 선행 KPI입니다. 생산성을 가용성, 성능, 품질로 분해함으로써 OEE는 처리량을 잠식하는 모든 손실에 대한 실행 가능한 통찰을 제공합니다.
| 지표 |
정의 |
공식 |
입력값 |
예시 수치 |
결과 |
비고 |
| 가용성 |
가동 시간 대 계획 생산 시간, 가동 중단 조정 후. |
가동 시간 / 계획 생산 시간 |
가동 시간, 계획 생산 시간 |
240분 / 300분 |
80% |
100%는 제로 가동 중단 의미. |
| 성능 |
이상적 사이클 타임 대비 속도. |
(이상적 사이클 타임 × 총 수량) / 가동 시간 |
이상적 사이클 타임, 총 수량, 가동 시간 |
1분 × 150 / 240분 |
62.5% |
느린 사이클이나 미세 정지 반영. |
| 품질 |
양품 수 / 총 생산 수량. |
양품 수 / 총 수량 |
양품 수, 총 수량 |
120 / 150 |
80% |
불량과 재작업 포착. |
| OEE |
가용성, 성능, 품질 결합 종합 점수. |
가용성 × 성능 × 품질 |
가용성, 성능, 품질 |
0.80 × 0.625 × 0.80 |
40% |
100%는 이론적 완벽. |
제조업에서의 OEE
제조업체는 OEE로 계획 생산 시간 중 진정으로 생산적인 비율을 정확히 분리합니다. 원시 설비 가동률과 완제품 품질 사이의 가교로 지속적 개선 이니셔티브를 안내합니다.
OEE의 세 기둥
가용성
실제 가동 시간과 예약 생산 시간 비율로 측정. 100%는 교대 중 자산이 중단 없이 가동됨을 의미.
성능
설비가 이상적 사이클 타임 대비 얼마나 빨리 가동되는지 평가. 100%는 속도 손실 없음 의미.
품질
결함 없는 파트 비율 계산. 100%는 제로 불량 출력 반영.
종합 OEE
세 점수 곱으로 모든 손실의 복합 효과 반영. 40% OEE는 하나 이상 기둥에서 상당한 개선 여지 의미.
OEE 계산: 단계별 예시
현실적인 교대 시나리오로 걸어보기.
1. 가용성
가동 시간 = 240분, 계획 생산 시간 = 300분 → 240/300 = 80%.
2. 성능
총 수량 = 150개, 이상적 사이클 타임 = 1분, 가동 시간 = 240분 → (1 × 150)/240 = 62.5%.
3. 품질
양품 수 = 120개, 총 수량 = 150개 → 120/150 = 80%.
4. OEE
0.80 × 0.625 × 0.80 = 0.40 → 40% OEE.
정확한 OEE를 위한 핵심 구성요소
- 양품 수 – 품질 기준 충족 단위.
- 이상적 사이클 타임 – 단일 양품 최단 달성 사이클.
- 계획 생산 시간 – 예약된 운영 창.
- 완전 생산 시간 – 중단 없이 양품 생산에 소요된 시간.
단순 vs 권장 OEE 공식
기본 공식:
OEE = (양품 수 × 이상적 사이클 타임) / 계획 생산 시간
이 스냅샷은 빠른 확인용이나 가용성 손실 누락으로 근본 원인 분석엔 덜 실행 가능.
반면 권장 방식 – OEE = 가용성 × 성능 × 품질 – 은 손실 분해해 개선 타겟 정확히 짚어냄.
OEE 추적 이점
- 자산 활용도 향상 – 기계가 최고 효율로 작동하도록 최적화.
- 자산 건강 조기 신호 – OEE 급락이 임박한 설비 고장 경고.
- 성과 벤치마킹 – 유사 자산이나 교대조 비교로 모범 사례 발굴.
- 린 시너지 – OEE가 낭비 제거와 지속적 개선에 자연스럽게 부합.
린 제조에서의 OEE
린 이니셔티브는 낭비 식별·제거에 힘입음. OEE가 정확한 손실 범주(가동 중단, 느린 사이클, 결함) 표면화해 린 전환 위한 데이터 주도 로드맵 제공.
OEE와 총체적 생산 유지보수(TPM)
TPM 목표는 제로 비계획 가동 중단. OEE가 정량적 기준선과 진척 지표 제공해 TPM 팀이 예방 유지보수 전략이 예약과 실제 가동률 간 격차 좁히는지 추적 가능.
OEE 점수 해석
80% 점수는 일반적으로 강함으로 간주되나 맥락 중요:
- 업계 벤치마크: 100% (완벽) → 85% (월드클래스) → 60% (일반적) → 40% (낮음).
- 시설 기준선: 60%에서 80%로 점프는 80%가 월드클래스 임계값 미달이라도 상당한 개선 신호.
현실적 OEE 목표 설정
현재 기준선에서 시작, 분기별 최대 영향 기둥 5~10% 점진적 개선 목표 후 광범위 시스템 업그레이드 목표.
6대 주요 손실과 OEE 영향
- 고장 손실 – 고장으로 인한 비계획 정지.
- 셋업 & 조정 손실 – 교체용 계획 가동 중단.
- 공회전 & 미세 정지 – 교정이나 사소한 이슈로 인한 짧은 멈춤.
- 시동 손실 – 안정적 생산 전 워밍업 기간.
- 속도 저하 손실 – 마모나 오용으로 인한 처리량 감소.
- 품질 결함 – 재작업 필요 불량품.
이 범주들은 OEE 기둥에 직접 매핑: 고장·셋업→가용성; 공회전·시동→성능; 속도저하·결함→품질.
손실 최소화 전략
- 예방 유지보수 계획 수립해 고장 감소.
- SMED 원칙 적용해 셋업 시간 단축.
- 프로세스 표준화와 운영자 교육으로 미세 정지 신속 처리.
- 강건한 시동 절차와 사전 점검 개발.
- 마모 부품 적시 교체로 속도 유지.
- 엄격한 SOP와 조기 결함 탐지로 품질 유지.
일반적 OEE 개선 과제
- 데이터 수집 – 실시간 데이터 통합과 정확성.
- 전문성 – OEE 해석과 설비 가변성 적절한 교육.
- 문화 – 조직 목표와 지속적 개선 정렬.
- 지속가능성 – 시간 경과에 따른 이득 유지와 기둥 간 트레이드오프 균형.
조직 내 OEE 구현
- 인식 제고와 경영진 후원 확보.
- 가용성, 성능, 품질 명확한 지표 정의.
- 현재 데이터로 기준선 수립.
- 현실적, 점진적 개선 목표 설정.
- 강건한 데이터 플랫폼 배치 – 예: CMMS – 로 OEE 지표 포착·분석.
- 지속적 개선 마인드셋 채택: 반복, 학습, 정제.
CMMS로 OEE 강화
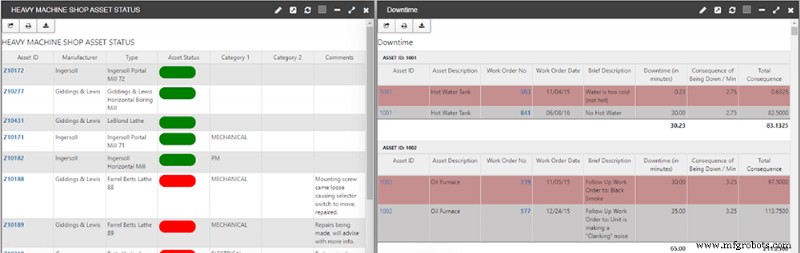
eMaint 같은 현대 CMMS 솔루션은 유지보수 데이터 중앙화, 실시간 OEE 계산 자동화, 실행 가능한 통찰 생성. CMMS를 생산 현장 센서와 통합하면 OEE 추세 추적, 유지보수 니즈 예측, 측정 가능한 효율 이득 주도 가능.
eMaint가 유지보수 KPI 향상과 더 높은 OEE 성과 개방에 어떻게 도움되는지 문의하세요.



