공작기계 조작자는 점착성(gummy) 소재 제조 시 많은 문제와 도전에 직면합니다. 이러한 소재에는 저탄소강, 스테인리스강, 니켈 합금, 티타늄, 구리, 고크롬 함유 금속이 포함됩니다. 점착성 소재는 길고 끈적한 칩을 생성하는 경향이 있으며 빌트업 에지(BUE) 생성에 취약합니다. 이러한 일반적인 문제는 표면 마감, 공구 수명, 부품 공차에 영향을 미칠 수 있습니다.
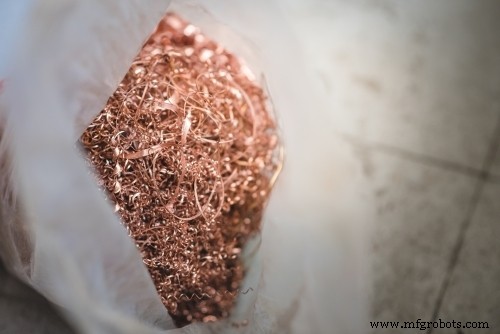
빌트업 에지를 동반한 연속 칩
연속 칩은 공구가 소재를 절삭하여 공구 절삭 날에 의해 생성된 전단면을 따라 칩을 분리할 때 형성되는 길고 리본 같은 칩입니다. 이 칩들은 공구 면을 따라 일정한 흐름으로 미끄러져 올라가 길고 끈적한 칩을 만듭니다. 절삭 시 발생하는 고온, 고압, 마찰은 모두 절삭 날에 달라붙는 끈적한 칩을 만드는 요인입니다. 이 빌트업 에지가 충분히 커지면 떨어져 나가 공작물에 과도한 소재를 남기거나 공작물을 긁어 불량 표면 마감을 남길 수 있습니다.
쿨런트
대량의 쿨런트 사용은 점착성 소재 가공 시 온도 제어와 칩 배출에 도움이 됩니다. 온도는 빌트업 에지 형성의 큰 원동력입니다. 온도가 높을수록 빌트업 에지가 더 쉽고 빠르게 형성됩니다. 쿨런트는 국부 온도를 낮게 유지하여 소재가 가공 경화되고 갈링(galling)되는 것을 방지할 수 있습니다. 길고 끈적한 칩은 공구 주위에 '네스팅(nesting)'하여 공구 고장을 유발할 잠재력이 있습니다. 쿨런트는 이 칩들을 더 작은 조각으로 부수고 플래시 쿨링으로 절삭 작용에서 멀어지게 이동시킵니다. 쿨런트는 공구와 공작물 접촉 부위에 직접 적용되어야 최대 효과를 냅니다.
공구 인게이지먼트
운전 파라미터
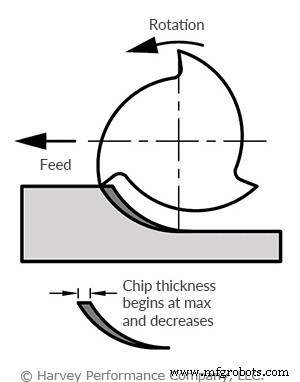
공구는 공작물에 지속적으로 이송되어야 합니다. 공구가 드웰(dwell)하게 하면 가공 경화를 유발하고 갈링과 빌트업 에지 확률을 높입니다. 더 높은 이송 속도와 더 낮은 속도의 조합도 소재 제거율을 합리적 수준으로 유지하는 데 사용되어야 합니다. 이송 속도 증가는 속도 증가보다 온도를 덜 상승시킵니다. 이는 칩 시닝(chip thinning)과 공구가 소재에 마찰하기보다 절삭하는 능력과 관련이 있습니다.
클라임 밀링(Climb Milling)
클라임 밀링은 공구보다 칩으로 더 많은 열을 유도하므로 선호되는 방법입니다. 클라임 밀링을 사용하면 가장 큰 칩 단면이 먼저 생성되어 공구가 소재를 훨씬 쉽게 절삭할 수 있습니다. 공구가 공작물에 침투할 때 마찰로 인한 열은 칩이 가장 두꺼운 부분이 가장 얇은 부분보다 더 많은 열을 보유할 수 있기 때문에 공구가 아닌 칩으로 전달됩니다.
초기 공작물 인게이지먼트
공구가 공작물에 처음 인게이지될 때와 같은 갑작스럽고 큰 힘 변화는 공구 수명에 부정적 영향을 미칩니다. 아크-인(arc-in) 공구 경로를 사용하여 소재에 처음 인게이지하면 절삭 힘과 열의 점진적 증가로 안정성이 향상됩니다. 이러한 점진적 공구 진입은 갑작스러운 직진 진입보다 항상 선호되는 방법입니다.
공구 선택
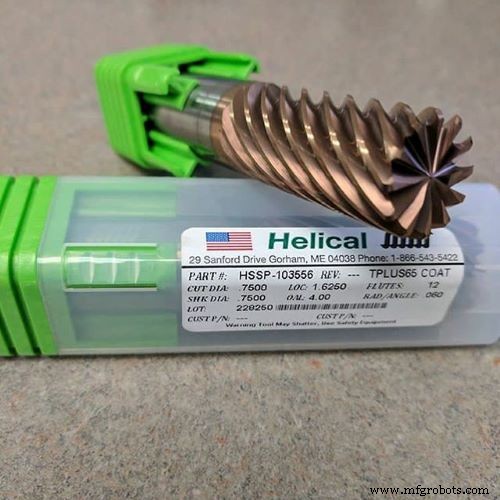
날카롭고 견고한 절삭 날을 가진 공구를 선택하여 점착성 소재를 가공해야 합니다. 헬리컬(Helical)은 티타늄과 스테인리스강 전용으로 특별히 설계된 공구를 제공하여 공구 선택 과정을 쉽게 만듭니다.
또한 가공 중인 소재에 적합한 코팅을 가진 공구를 선택하면 비코팅 공구보다 절삭 날을 보호하고 빌트업 에지나 갈링 발생 확률을 훨씬 낮출 수 있습니다. 더 높은 플루트 수를 가진 공구는 공구 마모를 여러 절삭 날에 분산시켜 공구 수명을 연장할 수 있습니다. 점착성 소재에서 공구 마모는 항상 선형적이지 않습니다. 약간의 마모가 나타나면 공구 고장이 상대적으로 빠르게 발생합니다. 마모 초기 징후에서 공구를 교체하는 것이 부품 폐기를 방지하기 위해 필요할 수 있습니다.
점착성 소재 요약
모든 소재는 다소 다르게 가공되지만, 공구가 공작물을 절삭할 때 무슨 일이 일어나고 이것이 공구 수명과 마감에 어떻게 영향을 미치는지 이해하면 어떤 작업이든 성공적으로 완수하는 데 큰 도움이 됩니다. 빌트업 에지와 과도한 열은 소재에 맞는 올바른 공구와 코팅 선택, 위 팁과 기술 준수로 최소화할 수 있습니다. 마지막으로 가공 작업 시작 전 기계 런아웃을 확인하고 최대 강성을 보장하십시오.