


CNC 기계

산업 제조
대량 생산 런에서 공작기계 조작자가 겪는 가장 큰 어려움 중 하나는 홀, 벽, 나사산에서 공구를 필요한 공차 내에 유지하는 것입니다. 일반적으로 이는 지루하고 스트레스가 많은 반복적 과정일 수 있으며, 특히 경험이 적은 공작기계 조작자에게 그렇습니다. 각 작업은 고유한 도전 과제를 제시하지만, 부품이 정확도 요구사항을 충족하도록 보장하기 위해 따를 수 있는 경험 법칙이 있습니다.
공차는 부품이나 절삭 공구에서 치수가 속할 수 있는 허용 가능한 변동량입니다. 부품 도면 작성 시 공구 공차를 간과할 수 없습니다. 공구 공차는 부품 변동을 초래할 수 있기 때문입니다. 부품 공차는 공구 공차와 같거나 더 커야 부품 정확도를 보장할 수 있습니다.
절삭 공구 공차는 주로 공구의 가장 중요한 치수에 적용됩니다: 커터 직경, 절삭 길이, 생크 직경, 전체 길이. 작업용 절삭 공구 선택 시 엄격한 공차 표준과 신뢰할 수 있는 로트 간 일관성을 준수하는 브랜드를 선택하는 것이 중요합니다. 하비 툴(Harvey Tool)과 헬리컬 솔루션(Helical Solutions) 같은 제조사는 많은 중요한 공구 치수에 대한 공차를 눈에 띄게 표시하고 각 공구가 지정된 공차를 충족하는지 철저히 검사합니다. 아래는 하비 툴의 미니어처 엔드밀 - 스퀘어 - 스텁 & 스탠다드 라인의 표 헤더입니다.
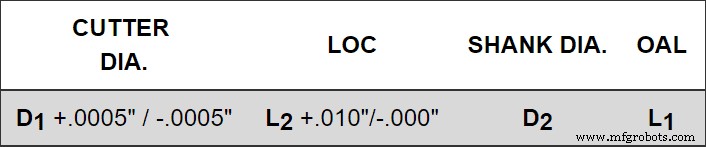
공차는 천분의 일 인치조차 최종 제품을 성사시키거나 망칠 수 있는 산업에서 반복성과 특이성을 만드는 데 도움이 됩니다. 이는 하비 툴이 직경 0.001인치까지 작은 공구 설계 및 제조에 경험이 있는 미니어처 공구에서 특히 그렇습니다.
공차를 볼 때 상한과 하한 치수가 있습니다. 즉, 공구 크기라고 명시된 것 위아래로 치수가 벗어날 수 있는 범위입니다. 아래 예에서 0.030인치 커터 직경 공구의 크기 범위는 0.0295인치와 0.0305인치 사이 어디든 될 수 있습니다.
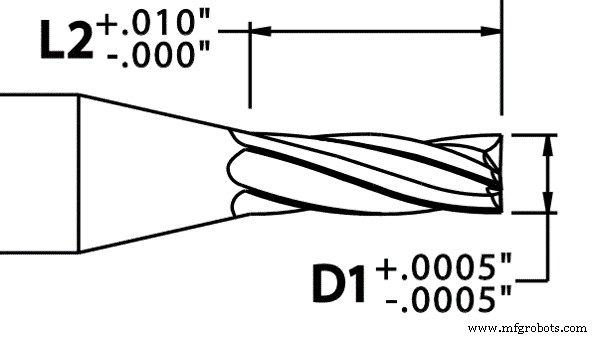
홀은 일반적으로 메이팅 파트와 완벽하게 정렬되어야 하므로 가장 타이트한 치수 공차를 요구합니다. 공차 유지를 위해 먼저 기계와 공구 모두의 런아웃을 테스트하는 것부터 시작하십시오. 이 간단하지만 종종 간과되는 단계는 공작기계 조작자에게 많은 시간과 좌절을 절약해 줄 수 있습니다.
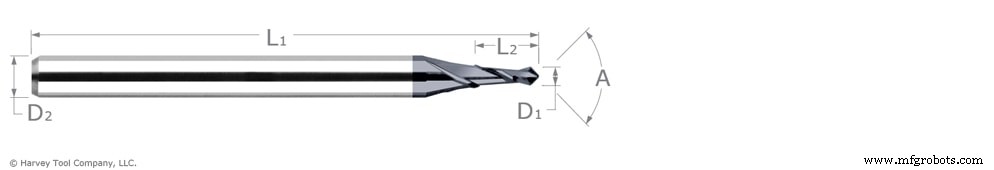
스포팅 드릴은 드릴이 매우 정밀한 시작점을 가지도록 하여 원하는 경로에서 벗어나거나 방황하는 것을 최소화합니다. 이는 불규칙한 표면 가공 시 홀의 완벽한 위치 접근이 더 어려울 수 있는 경우에 특히 유용할 수 있습니다.
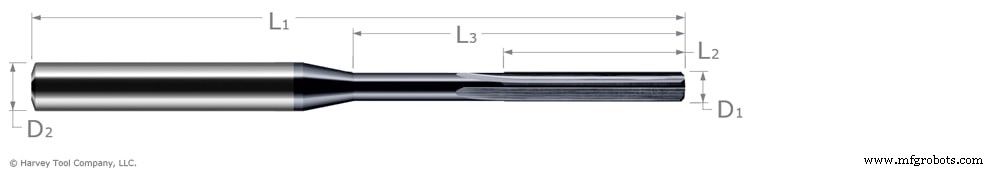
리밍은 매우 타이트한 공차 요구사항에 훌륭합니다. 많은 미니어처 리머가 드릴보다 훨씬 타이트한 공차를 가지기 때문입니다. 예를 들어 하비 툴의 미니어처 리머는 비코팅 옵션의 경우 +0.0000/-0.0002인치, AlTiN 코팅 공구의 경우 +0.0002/-0.0000인치 공차를 가집니다. 리머는 챔퍼된 에지로 절삭하여 홀 내에서 최소량의 소재를 제거하여 최종적으로 사이즈에 맞춥니다. 리머의 절삭 에지가 매우 작기 때문에 공구는 더 큰 코어 직경을 가지며 따라서 더 강성 있는 공구입니다.
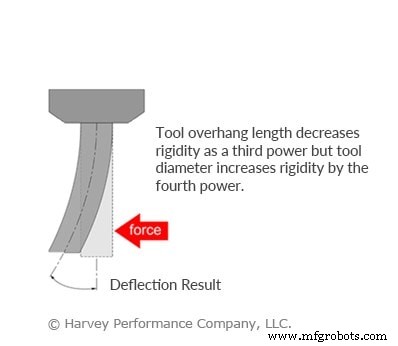
벽 가공 시 공차 유지는 편향, 즉 힘이 가해질 때 공구가 경험하는 곡률 때문에 어렵습니다. 편향으로 인해 벽에 각도가 나타날 때는 리치드 툴(reached tool)을 선택하여 공구 넥을 따라 편향을 줄이십시오. 또한 더 많은 축방향 절삭 깊이를 취하고 정삭 패스로 단계별 가공하여 공구에 가해지는 압력을 줄이십시오. 표면 마감 공차의 경우 롱 플루트 공구가 부품에 남는 공구 경로 증거를 최소화하기 위해 필요할 수 있습니다. 편향 최소화 방법에 대한 자세한 내용은 '공구 편향 및 그 해결책'을 참조하십시오.
코너 래디우스 엔드밀은 날카로운 에지가 없기 때문에 스퀘어 엔드밀보다 느리게 마모됩니다. 코너 래디우스 공구를 사용하면 공구 날 파손이 최소화되어 각 절삭 날에 균일한 압력 분포가 이루어집니다. 스퀘어 공구의 더 날카로운 에지는 응력 집중에 의해 덜 내구성이 있고 균열되기 쉬우므로 코너 래디우스 공구가 훨씬 더 강성이고 따라서 공차 변동을 일으킬 가능성이 적습니다. 이 때문에 거친 공구에는 코너 래디우스 프로파일, 정삭 공구에는 스퀘어 프로파일을 사용하여 에지 공차를 맞추는 것이 권장됩니다. 부품 설계 시 제조를 염두에 둔다면 스퀘어 에지 벽 대신 래디우스가 있는 벽이 잠재적으로 있다면 가공성이 더 쉽고 공구 교체가 적습니다.
나사를 공차에 맞게 만드는 것은 칩 배출에 관한 것입니다. 칩 배출은 흔히 간과되는 문제입니다. 나사 가공 전 홀 내 칩이 제거되지 않으면 공구 팁에 간섭이 생겨 나사산 내 진동과 채터를 유발할 수 있습니다. 이는 나사 연속성을 감소시키고 접촉점도 변경합니다. 나사 불연속성은 부품 합격과 불합격의 차이가 될 수 있으며, 나사 가공은 일반적으로 다른 응용 분야에서 남은 칩이 홀 내에 있을 가능성을 높이기 위해 공구를 손상시키지 않기 위해 가공 마지막 단계로 수행됩니다.
이 블로그 게시물에도 불구하고 타이트한 공차 유지에 계속 문제가 있다면 하비 툴 또는 헬리컬 솔루션 기술팀에 문의하십시오. 문제는 기계 외부에 있을 수 있습니다. 온도와 습도는 소재가 얼마나 점착적인지 변화시켜 공작물 팽창과 수축을 초래할 수 있습니다. 또한 건물 기초가 외부 온도로 인해 팽창과 수축할 수 있어 스핀들에서 런아웃 증가와 불규칙한 진동을 초래할 수 있습니다.
CNC 기계
CNC 공작기계 조작자의 CNC 공구 선택 팁으로, 작업장 부품의 CNC 공구 선택에 도움이 될 것입니다. CNC 공구 선택 팁 CNC 가공을 위한 공구 선택은 예술입니다. CNC 기계는 터닝, 페이싱, 나사 가공, 탭핑, 프로파일 또는 아크 가공 등 다양한 작업을 수행할 수 있기 때문입니다. 이미지의 공구 1을 보세요. CNC 작업장에서 시간을 보내셨다면 아! 이게 작업장에서 가장 많이 쓰는 공구 타입이네라고 바로 말할 것입니다. 물론 이것은 범용 CNC 기계 공구입니다. 이 공구는 다음에 사용할 수 있습니다. 터닝 페이싱 그
출력 전 6단계 사전 점검으로 FDM/FFF 오류 대부분을 사전 차단할 수 있습니다. 1. STL 파일 검증 설계·다운로드 모델 슬라이서 프리뷰(Pronterface, Cura, Simplify3D, Slic3r)에서 면 간 틈·불량 조인트 확인. 공극·필라멘트 탈락 원인 사전 제거. 2. 출력 파라미터 최적화 온도·속도·서포트·필라멘트 직경·프린터 모델별 맞춤 설정 필수. 제조사 권장값 준수 + 온도 타워 테스트(1cm마다 5℃ 변조)로 최적값 탐색. 3. 필라멘트 잔량 확인 슬라이서 산출 예상 중량(서포트 포함) 대비 스풀 잔량