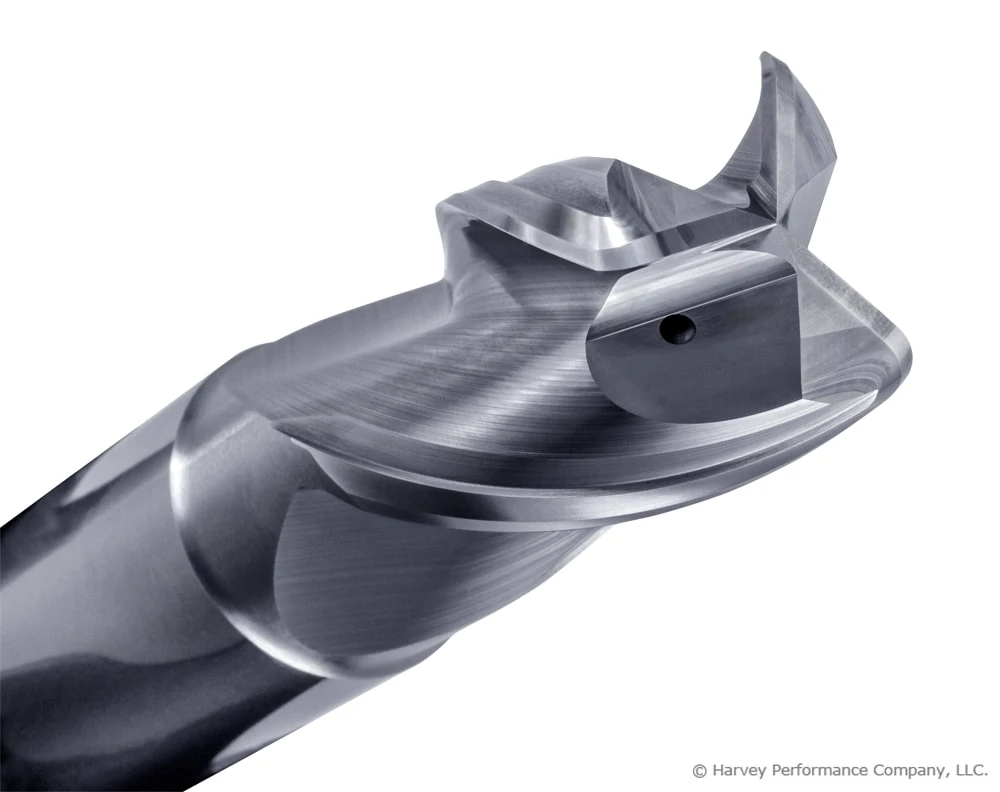
알루미늄은 대부분의 형태가 뛰어난 가공성을 가져 가장 흔히 가공되는 소재 중 하나이며, 따라서 제조업에서 흔히 사용되는 소재입니다. 이로 인해 알루미늄 가공 경쟁은 치열할 수 있습니다. 공구 선택, 운전 파라미터, 알루미늄 고급 밀링 기술의 기초를 이해하면 공작기계 조작자가 경쟁 우위를 확보하는 데 도움이 됩니다.
소재 특성
알루미늄은 고도로 성형 가능하고 가공하기 쉬우며 가벼운 소재입니다. 이 소재로 만든 부품은 거의 모든 산업에서 찾아볼 수 있습니다. 또한 알루미늄은 저비용과 유연성으로 프로토타입용으로 인기 있는 선택이 되었습니다.
알루미늄은 두 가지 기본 형태로 제공됩니다: 주조(Cast)와 단조(Wrought). 단조 알루미늄은 일반적으로 더 강하고 비싸며 합금 내 외부 원소 비율이 더 낮습니다. 단조 알루미늄은 주조보다 내열성이 높고 가공성 수준도 더 높습니다.
주조 알루미늄은 인장 강도가 낮지만 유연성이 더 높습니다. 비용이 더 저렴하고 합금 내 외부 원소(실리콘, 마그네슘 등) 비율이 더 높아 단조보다 더 마모성이 강합니다.
헬리컬 솔루션(Helical Solutions) 알루미늄 및 비철 소재용 엔드밀 제품군 보기
공구 형상
알루미늄 공구에는 인기 있는 금색 ZrN(질화 지르코늄)과 덜 알려졌지만 매우 효과적인 TiB₂(이붕화 티타늄) 등 몇 가지 코팅 옵션이 있습니다. 비코팅 공구도 견고한 가공 성능을 제공할 수 있습니다. 그러나 알루미늄 고성능 가공의 진정한 열쇠는 작업에 필요한 적절한 플루트 수와 헬릭스 각도를 아는 것입니다.
플루트 수
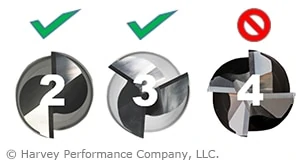
알루미늄용 엔드밀은 종종 2플루트 또는 3플루트 스타일로 제공됩니다. 더 높은 플루트 수에서는 알루미늄에서 실행할 수 있는 높은 속도에서 칩을 효과적으로 배출하기 어려워집니다. 이는 알루미늄 합금이 큰 칩을 남기며, 엔드밀의 플루트가 추가될 때마다 칩 골(valley)이 작아지기 때문입니다.
전통적으로 2플루트 엔드밀이 알루미늄에 선호되는 선택이었습니다. 그러나 3플루트 엔드밀은 많은 정삭 작업에서 더 성공적임이 입증되었으며, 올바른 파라미터로 황삭에서도 성공적으로 작동할 수 있습니다. 2플루트와 3플루트 엔드밀 간 논쟁의 많은 부분이 개인 취향으로 귀결되지만, 작업, 강성, 원하는 소재 제거율도 공구 선택에 영향을 미칠 수 있습니다.
헬릭스 각도
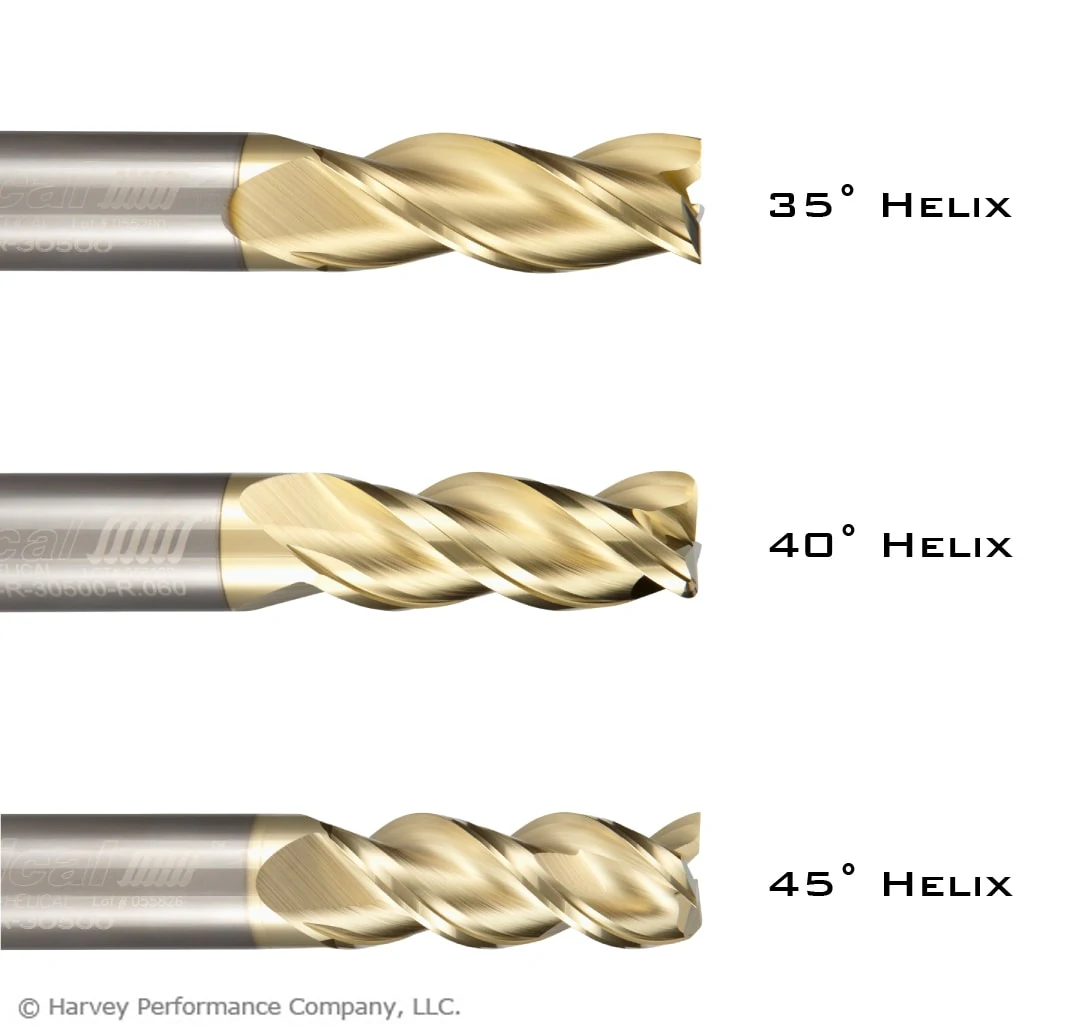
공구의 헬릭스 각도는 공구 중심선과 절삭 날을 따라 접하는 직선 사이의 각도로 측정됩니다. 알루미늄용 절삭 공구는 일반적으로 표준 엔드밀보다 높은 헬릭스 각도를 가집니다. 알루미늄용 특수 헬릭스 각도는 일반적으로 35°, 40°, 45°입니다. 가변 헬릭스 공구도 제공되며 채터와 하모닉스를 줄이면서 소재 제거율을 높이는 훌륭한 선택입니다.
35° 또는 40° 헬릭스 각도는 전통적 황삭과 슬로팅 응용 분야에 좋은 선택입니다. 45° 헬릭스 각도는 정삭에 선호되는 선택이지만, 높은 헬릭스 각도가 공구를 더 빠르게 감아 더 공격적인 절삭을 만들기 때문에 고효율 밀링(HEM) 공구 경로에도 선호됩니다.
공구 옵션
알루미늄 가공 시 표준 2 또는 3플루트 공구로 종종 작업을 완료할 수 있습니다. 그러나 특정 응용 분야와 기계 셋업에서는 더 나은 성능을 위해 고려할 더 많은 공구 옵션이 있습니다.
칩브레이커 공구
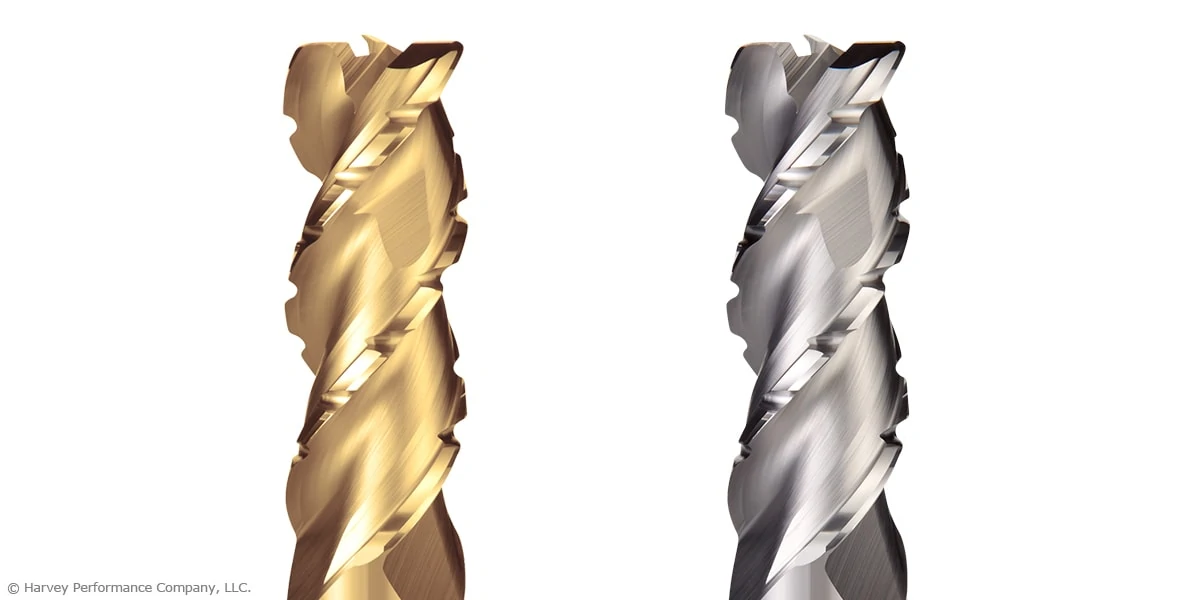
알루미늄(및 기타 많은 소재) 가공 시 고려해야 할 가장 중요한 것 중 하나는 효과적인 칩 배출입니다. 표준 2-3플루트 엔드밀이 권장 속도/이송과 적절한 칩 부하로 실행되면 칩을 꽤 잘 배출할 수 있습니다. 그러나 3플루트 칩브레이커 공구는 더 높은 속도와 이송 속도로 실행되어 더 나은 성능을 낼 수 있습니다. 독특한 오프셋 칩브레이커 형상은 반마감 표면을 남기면서 최적의 배출을 위한 더 작은 칩을 생성합니다.
이 공구들은 고효율 밀링(HEM) 같은 더 진보된 공구 경로에 탁월합니다. 이는 성공적인 알루미늄 가공 경험을 위한 또 다른 중요한 도구입니다.
고밸런스 엔드밀(High Balance End Mills)
고밸런스 엔드밀은 높은 RPM과 이송 속도를 달성할 수 있는 고도로 밸런스된 가공 센터에서 성능을 크게 향상시키도록 설계되었습니다. 이 공구들은 알루미늄 고속 가공(최대 33,000 RPM)을 위해 정밀 밸런싱되었습니다.
헬리컬 솔루션은 표준 2플루트 스타일뿐만 아니라 쿨런트-스루 3플루트 스타일의 고밸런스 공구를 제공하여 열 감소, 칩 배출 향상, 소재 제거율 증가를 실현합니다. 칩브레이커와 마찬가지로 이 공구들도 고효율 밀링 공구 경로에 훌륭한 선택입니다.
운전 파라미터
알루미늄 응용 분야에 적절한 파라미터 설정은 생산성 최적화와 더 나은 가공 결과 달성에 필수적입니다. 알루미늄은 더 가공하기 쉬운 소재이므로 기계를 한계까지 밀어붙이고 공구에서 최대한 끌어내는 것이 경쟁에서 앞서고 비즈니스를 계속 따내는 데 필수적입니다.
모든 작업에 들어가는 요소는 많지만 알루미늄 가공 시 따를 몇 가지 일반적인 지침이 있습니다. 주조 알루미늄 합금(예: 308, 356, 380)의 경우 500-1000 SFM 표면 속도가 권장되며, RPM은 커터 직경에 따라 달라집니다. RPM 시작점을 찾는 기본 계산은 (3.82 × SFM) / 직경입니다.
단조 알루미늄 합금(예: 2024, 6061, 7075)의 경우 800-1500 SFM 표면 속도가 권장되며, RPM 시작점을 찾는 데 같은 계산이 사용됩니다.
고효율 밀링(HEM)
고효율 밀링(HEM)은 제조 산업에서 급속히 인기를 얻고 있는 전략입니다. 많은 CAM 프로그램이 이제 HEM 공구 경로를 포함하며, 사실상 모든 기계가 HEM을 수행할 수 있지만 CNC 컨트롤러는 추가 코드 라인을 따라잡을 수 있는 빠른 프로세서를 갖추어야 합니다. 아래에서 알루미늄 고효율 밀링 공구 경로의 훌륭한 예를 볼 수 있습니다.
핵심적으로 HEM은 낮은 반경 방향 절삭 깊이(RDOC)와 높은 축방향 절삭 깊이(ADOC)를 활용하여 공구 절삭 날을 최대한 활용하는 황삭 기술입니다. 고효율 밀링이 효율을 높이고, 공구 수명을 연장하여 비용을 낮추며, 알루미늄(및 기타 소재)에 더 큰 성능을 얻는 방법에 대해 더 알고 싶으면 HEM 가이드북을 다운로드하려면 여기를 클릭하십시오.
요약
알루미늄은 높은 가공성을 가진 다재다능한 소재지만 간과해서는 안 됩니다. 원하는 결과를 얻기 위해 이를 다루는 최선의 방법을 이해하는 것이 중요합니다. 공구 크리브, 기계 셋업, 공구 경로를 알루미늄에 최적화하는 것은 경쟁에서 앞서고 작업장을 더 효율적으로 만드는 데 필수적입니다.