게시일: 2020년 10월 23일 | 작성: WayKen Rapid Manufacturing
정밀도가 핵심 요구사항인 부품의 정확한 치수 제어를 유지하는 것은 금속 가공 서비스 제공업체에게 항상 관심사였습니다. 이로 인해 탄성 한계, 미세 변형, 미세 크리프, 이들의 원인 메커니즘, 치수 제어 개선을 위한 다양한 제안 방법 등 치수 안정성 주제에 대한 여러 연구 활동이 이루어졌습니다. 소재의 치수 안정성이란 설정된 환경 조건 하에서 일정 기간 동안 원래 형상과 크기를 유지하고 예측된 치수 공차 내에 머무르는 능력을 말합니다.
이 글에서는 가장 널리 쓰이는 금속 중 하나인 알루미늄의 치수 불안정성을 다루고, 알루미늄 가공에서 마주치는 난제들을 극복하는 방법을 제시합니다.
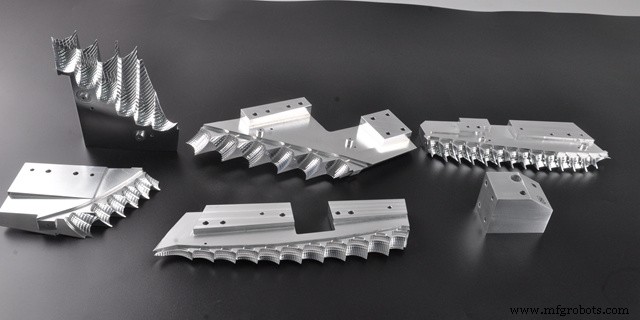
최신 CNC 알루미늄 가공 및 밀링 공정을 지원합니다. 알루미늄 가공에 문제가 있으시면 기꺼이 도와드리겠습니다.
왜 알루미늄 가공을 논하는가?
지각에서 가장 풍부한 금속(8.1%)인 알루미늄은 항공, 자동차, 건설 등 거의 모든 산업에서 널리 사용됩니다. 알루미늄 합금의 독특한 성격과 다양한 용도에 제공하는 다채로운 특성은 이를 진정으로 놀라운 금속으로 만듭니다. 하지만 다양한 용도는 비용을 수반합니다. 즉, 강철과 달리 알루미늄 합금 가공에는 여러 가공 고려사항이 필요합니다.
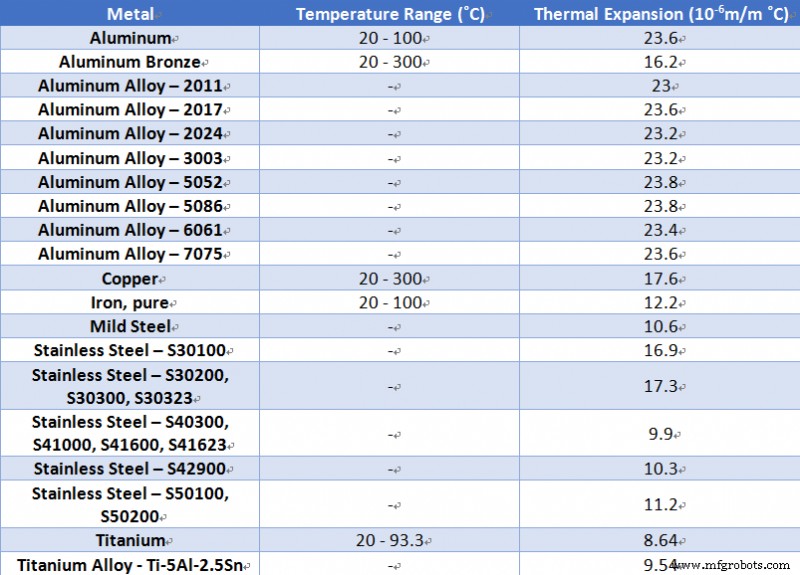
주된 난제는 알루미늄 합금의 열팽창 계수 값이 다른 흔히 쓰이는 금속들에 비해 상당히 높다는 점입니다. 아래 표의 열팽창 계수 비교값을 보시죠.
이 표에서 알루미늄과 그 합금의 열팽창 계수 값이 상대적으로 높음을 명확히 알 수 있습니다. 따라서 글에서 알루미늄 가공에 관련된 중요한 고려사항들을 논의하겠습니다.
알루미늄 가공에서 직면하는 딜레마
알루미늄 합금 가공은 박벽 가공, 단조 등 다양한 가공 작업에서 주요 변형을 겪습니다. 더 나아가기 전에 회복 가능한 치수 변화, 소성 변형(미세 변형), 치수 불안정성의 차이를 이해할 필요가 있습니다.
회복 가능한 치수 변화는 시간 독립적이며 예측 가능합니다. 탄성 변형, 열팽창, 자기엄격 변형이 포함됩니다.
소성 변형은 적용된 응력의 결과로 시간 의존적인 비회복성 소성 변형을 말합니다.
치수 불안정성은 내부 응력으로 인한 치수 변화를 말합니다. 상 변화, 석출 등 야금적 불안정성을 의미합니다. 외부 힘이 없는 상태에서 발생하는 불안정성입니다.
금속에서 치수 불안정성을 유발하는 두 가지 핵심 또는 주요 메커니즘이 있습니다. 첫째는 야금적 불안정성이고 둘째는 잔류 응력의 완화입니다. 알루미늄 부품 변형의 여러 이유를 논의해 보겠습니다. 이 이유들은 소재 측면, 부품 형상, 생산 중 조건, 냉각 유체 성능을 포함합니다.
블랭크 내부 응력으로 인한 변형
절삭력으로 인한 변형
절삭 작업 중 열 방출로 인한 변형
가공 중 클램핑 힘으로 인한 변형
따라서 알루미늄 합금의 고품질 가공을 보장하기 위해 이러한 변형을 제어하는 것은 대단히 중요합니다. 따라서 다음 섹션에서 다양한 대책을 분류해 논의하겠습니다.
알루미늄 가공 변형 저감 단계
가공 산업에서의 풍부한 경험을 바탕으로 알루미늄 합금에 특화된 가공 변형 저감 핵심 단계를 안내해 드립니다. 단계는 기술적 측면, CNC 장비 선택, 적절한 기계 파라미터 설정, 공구 선정, 클램핑 방법, 필요 작업자 숙련도를 포함합니다.
금속 조각의 내부 응력 저감
앞서 논의했듯 치수 불안정성은 주로 내부 응력에 의존하며 외부 힘은 개입하지 않습니다. 내부 응력을 제거하기 위해 알루미늄 합금에 가장 흔히 쓰이는 방법은 진동 처리와 작업물의 자연 또는 인공 시효 처리입니다. ASM 핸드북에 따르면 세 가지 방법을 사용하여 응력을 완화할 수 있습니다.
첫 번째는 압축 또는 인장 하중을 사용해 제어된 방식으로 소재를 소성 변형시키는 것입니다. 이 방법은 개방형 다이 단조에만 적용 가능합니다. 두 번째는 영하 처리나 냉간 안정화 같은 열처리로, 소재를 -73~100°C 사이의 순환 온도에 노출시키는 것입니다. 이는 내부 응력을 최대 25%까지 줄여줍니다. 마지막으로 권장되는 방법은 업힐 퀜칭(uphill quenching)으로, 블랭크를 -273°C까지 냉각한 후 뜨거운 증기 흐름으로 급속 가열하는 것입니다.
공구 절삭 능력 향상
적절한 공구 파라미터 선택은 절삭 힘의 품질과 열 방출량에 직접적인 영향을 미칩니다. 따라서 중요한 기하학적 파라미터를 먼저 살펴보고 적절한 공구 구조 선택을 논의하겠습니다.
기하학적 파라미터 (Geometrical Parameters)
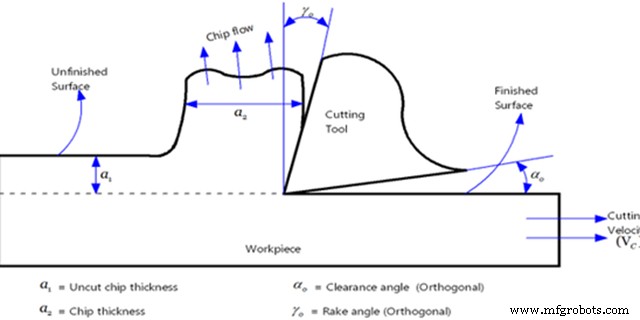
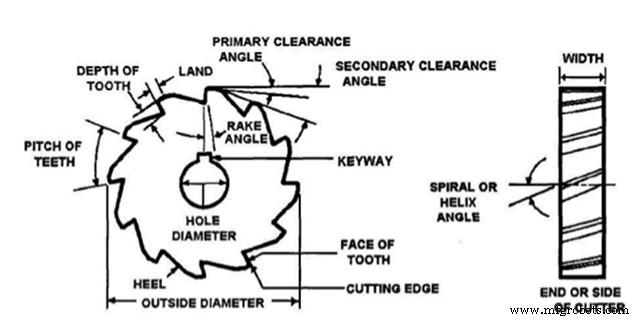
알루미늄 합금 가공용 공구는 적절히 연마되어야 합니다. 이는 더 큰 후면 경사각과 측면 경사각을 허용합니다. 마무리용 공구에는 더 큰 경사각을 사용해야 합니다. 또한 더 큰 경사각은 더 부드러운 알루미늄 합금 가공에도 유리합니다. 더 큰 경사각은 더 예리한 절삭 날을 의미하기 때문입니다. 더 작은 경사각은 황삭이나 깊은 절삭, 높은 이송률에 유리합니다. 경사각은 0~40도 범위이며 절대 음수가 되어서는 안 됩니다.
후각(Back angle) 크기는 항상 커야 합니다. 이는 백나이프 면의 마모와 표면 마무리 품질에 직접적인 영향을 미치기 때문입니다. 후각은 이송률과 절삭 깊이에 따라 달라집니다. 황삭과 높은 이송률이 필요하면 후각을 작게 해야 합니다. 하지만 정밀 CNC 알루미늄 가공 작업에서는 탄성 변형을 줄이고 커터와 공작물 표면 간 마찰을 줄여 높은 표면 마무리를 내기 위해 후각 크기를 가능한 한 크게 해야 합니다.
클리어런스 각(Clearance angle)의 중요성을 이해하는 것이 공구 정상 작동에 필요합니다. 클리어런스 각이 너무 작으면 공구의 힐(옆면)이 공작물에 마찰해 열이 발생합니다. 반면 너무 크면 공구가 공작물에 너무 깊게 파고들어 채터링이 발생합니다. 따라서 클리어런스 각 선택은 최적이어야 합니다. 대부분의 용도에서 6~10도 사이가 최적입니다.
기하학적 파라미터에서 마지막으로 나선각(Spiral angle)이 있습니다. 부드러운 밀링을 보장하고 애플리케이션에 필요한 밀링 힘을 줄이기 위해 나선각은 가능한 한 커야 합니다.
공작물 클램핑 방법 개선
알루미늄 공작물을 더 잘 클램핑하는 두 가지 방법이 있습니다. 얇은 벽 원통형 부품의 경우 3발 자심 척으로 클램핑하면 변형이 발생합니다. 이때 단면 압축 방식이 유용합니다. 단면을 커버 플레이트로 압축하고 너트로 조입니다. 이를 통해 만족스러운 가공 정밀도를 얻을 수 있습니다.
두 번째 방법은 얇은 판재 공작물에 적용됩니다. 흡착 컵을 사용해 얇은 판을 따라 클램핑 힘을 고르게 분산시킵니다. 액체 매체를 사용해 클램핑으로 인한 변형을 피하는 추가 방법도 있습니다. 예를 들어 3~6% 질산칼륨을 녹인 요소를 공작물에 부을 수 있습니다. 알코올이나 물로 최종 부품을 헹궈 액체 매체를 완전히 씻어냅니다.
공구 구조 (Tool Structure)
밀링 커터 치아 수를 줄이는 것이 알루미늄 가공에 중요합니다. 이는 알루미늄의 높은 가소성으로 인해 가공 중 더 큰 변형이 발생하기 때문입니다. 알루미늄 칩은 끈적거려 원하는 공차의 정밀 부품 생산에 방해가 됩니다. 절삭 날 간격을 늘리면 더 큰 칩이 빠져나갈 수 있습니다.
절삭 날 거칠기를 0.4µm 미만으로 유지하고 적절한 연마 작업으로 절삭 날을 가공하는 것이 필수적입니다. 이는 불필요한 버를 모두 제거해 궁극적으로 열 방출과 절삭 변형을 줄입니다.
공구 교체 또는 재연마는 표준에 따라 수행해야 합니다. 따라서 표면 거칠기 값이 0.2mm를 초과하고 절삭 온도 값이 100°C를 초과할 때 공구를 교체하거나 보충해야 합니다.
가공 작업자 팁
가공 작업자 숙련도의 중요성은 간과할 수 없습니다. 이 때문에 신뢰할 수 있는 CNC 알루미늄 가공 서비스 제공업체는 동일한 공구와 공작물 파라미터를 사용해도 엄청난 차이를 만듭니다. CNC 알루미늄 합금 가공 시 작업자가 고려해야 할 사항을 살펴보겠습니다.
숙련된 작업자는 이송률과 속도 계산에 대한 충분한 지식이 있어야 합니다. 알루미늄 합금의 이송률과 속도 범위는 다른 소재보다 훨씬 좁습니다. 알루미늄 절삭에는 높은 스핀들 속도가 필요하지만 이송률은 요구사항에 따라 주관적입니다. 더 빠른 스핀들 속도는 더 작은 직경 비트를 허용합니다. 따라서 숙련된 작업자는 알루미늄 가공에 맞춘 이송률과 스핀들 속도 공식 사용 경험이 있어야 합니다.
알루미늄 가공에는 느리고 꾸준한 접근이 필요합니다. 생산성 향상을 위해 패스당 더 깊은 절삭으로 CNC를 프로그래밍하려는 유혹이 알루미늄의 경우 역효과를 낼 수 있습니다. 끈적거리는 알루미늄 칩 제거가 어려운 작업이 되고 버로 인해 표면 조도가 나빠집니다. 좋은 CNC 가공 작업자는 항상 더 나은 결과를 위해 인내심을 가지고 작업합니다. 패스당 이상적인 절삭 깊이를 적절히 계산해 수행합니다.
작업자의 냉각수 사용에 대한 특별한 주의가 필요합니다. 또한 공작물의 전처리와 후처리가 필요하며, 작업자는 완성 부품의 사소한 결함을 지적해 양질의 가공 서비스 제공업체로서 신뢰도를 유지하기 위해 인내심과 신중함을 가져야 합니다.
결론
알루미늄 가공에 대한 이 포괄적이면서도 간결한 가이드가 여러분의 기술적 지식을 돕길 바랍니다. 다음에 알루미늄 부품을 가공할 때 가공 서비스 제공업체와 각 측면을 기술적으로 매우 효과적으로 논의할 수 있기를 바랍니다.