컴프레션 커터로 복합 소재 박리 방지: 전문가 기술
복합 소재(composites)는 최소 두 가지 고유한 구성 성분으로 이루어진 소재 그룹으로, 결합 시 다양한 애플리케이션에 유리한 기계적 및 물리적 물성을 생성합니다. 이 소재들은 보통 바인더 성분인 매트릭스(matrix)로 알려진 결합 성분과, 강화재(reinforcements)라고 불리는 입자나 섬유로 채워져 있습니다. 복합 소재는 금속의 강도, 플라스틱의 경량성, 세라믹의 강성을 결합할 수 있어 항공우주, 자동차, 스포츠 용품 산업에서 점점 더 인기를 얻고 있습니다.
불행히도 복합 소재는 기계공들에게 몇 가지 독특한 과제를 제시합니다. 많은 복합 소재가 매우 마모성이 있어 공구 수명을 심각하게 단축시킬 수 있고, 열 발생이 적절히 제어되지 않으면 다른 소재들은 녹고 탈 수 있습니다. 이러한 잠재적 문제들을 피하더라도, 잘못된 공구는 박리(delamination)를 포함한 다른 품질 문제로 부품을 남길 수 있습니다.
G10과 FR4 같은 복합 소재가 '섬유질(fibrous)'로 간주되는 반면, 복합 소재는 PEEK와 알루미늄 적층 시트 같은 '층상(layered)' 형태일 수도 있습니다. 층상 복합 소재는 공구의 절삭 힘에 의해 소재 층이 분리되는 박리에 취약합니다. 이는 애초에 결합된 소재 물성의 목적을 무효화하며 구조적으로 덜 건전한 부품을 만듭니다. 많은 경우 단일 박리 홀이 스크랩 부품으로 이어질 수 있습니다.
복합 소재에서 컴프레션 커터 엔드밀 사용하기
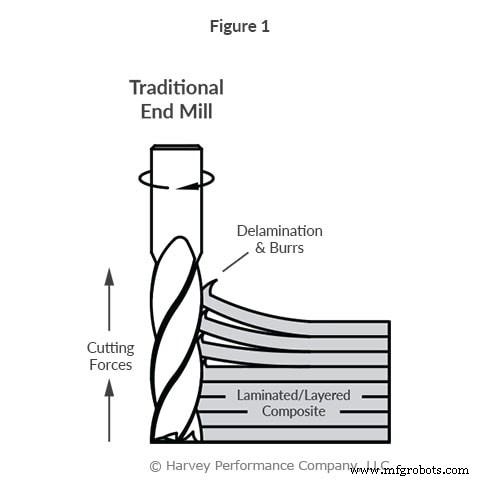
복합 소재는 일반적으로 표준 금속 절삭 엔드밀로 가공되며, 우측 또는 좌측 헬릭스 플루트 형상에 따라 전적으로 업컷(up-cut) 또는 다운컷(down-cut) 절삭 힘을 생성합니다. 이러한 단방향 힘은 박리를 유발합니다(그림 1).
반대로, 컴프레션 커터(compression cutters)는 업컷과 다운컷 플루트를 모두 가지도록 설계되었습니다. 생크에 가까운 절삭 길이 상단 부분은 좌측 나선(left hand spiral)을 가져 칩을 아래로 보냅니다. 끝단에 가까운 절삭 길이 하단 부분은 우측 나선(right hand spiral)을 가져 칩을 위로 보냅니다. 절삭 시 반대 방향 플루트는 상향 및 하향 절삭 힘을 생성하여 대응시킵니다. 반대 방향 절삭 힘은 재료 제거를 안정화하여 복합 소재 층을 압축하여 공작물 상단과 하단의 박리를 방지합니다(그림 2).
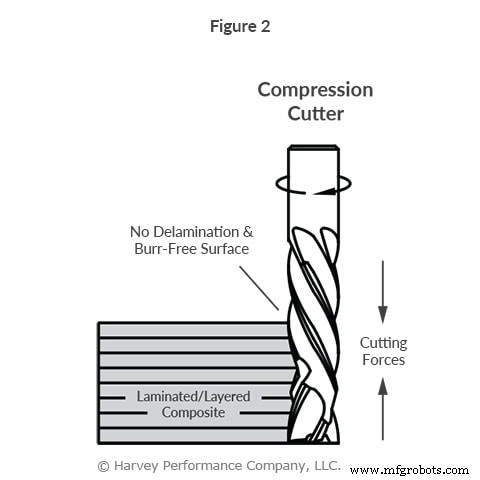
컴프레션 커터는 공작물을 당겨 올리거나 누르지 않기 때문에 층상 복합 소재와 합판 같은 경량 소재에 훌륭한 마감을 남깁니다. 그러나 컴프레션 커터는 프로파일링(profiling)에 특화되어 있다는 점에 유의해야 합니다. 업컷과 다운컷 형상의 이점은 슬로팅이나 플런징 작업에서는 활용되지 않기 때문입니다.
특정 복합 소재에 적합한 공구를 선택하는 것만으로도 최종 부품 품질에 상당한 영향을 미칠 수 있습니다. 다양한 복합 소재와 작업에 최적화된 공구 활용을 고려하거나 복합 소재 홀 가공을 위한 올바른 드릴 선택 방법을 알아보세요.



