


CNC 기계

산업 제조
공구 런아웃(runout)은 모든 기계 작업장에서 불가피하며, 100% 피할 수 없습니다. 따라서 모든 프로젝트에 대해 허용 가능한 런아웃 수준을 설정하고, 그 범위 내에 머물러 생산성을 최적화하고 공구 수명을 연장하는 것이 중요합니다. 더 낮은 런아웃 수준이 항상 더 좋지만, 기계와 공구 홀더 선택, 돌출량(stick-out), 공구 리치, 그리고 많은 다른 요소들이 모든 셋업에서 런아웃 양에 영향을 미칩니다.
공구 런아웃은 절삭 공구, 홀더, 또는 스핀들이 실제 축에서 벗어나 회전하는 정도를 측정합니다. 이는 정지 상태에서 측정 시 절삭 직경이 정사이즈지만 회전 시 공차 초과로 측정되는 저품질 엔드밀에서 볼 수 있습니다.
런아웃 최소화의 첫 단계는 모든 기계 셋업에서 런아웃을 유발하는 개별 요인을 이해하는 것입니다. 런아웃은 모든 절삭 공구, 콜렛, 공구 홀더, 스핀들의 정밀도에서 나타납니다. 기계와 절삭 중인 공작물 사이의 추가 연결마다 더 높은 수준의 런아웃이 도입됩니다. 각 증가는 총 런아웃을 점점 더 추가할 수 있습니다. 모든 공구 및 장비로 런아웃을 최소화하기 위한 조치를 취해 최상의 성능, 증가된 공구 수명, 품질 좋은 완제품을 달성해야 합니다.
시스템의 런아웃을 결정하는 것은 이를 퇴치하는 방법을 찾는 첫 단계입니다. 런아웃은 공구가 회전할 때 직경의 변화를 측정하는 인디케이터를 사용하여 측정합니다. 이는 다이얼/프로브 인디케이터 또는 레이저 측정 장치로 수행됩니다. 대부분의 다이얼 인디케이터는 휴대 가능하고 사용하기 쉽지만, 사용 가능한 레이저 인디케이터만큼 정확하지 않으며 공구를 밀어서 런아웃 측정을 악화시킬 수도 있습니다. 이는 주로 미니어처 및 마이크로 공구에서 우려 사항으로, 공구의 취약한 특성으로 인해 레이저가 엄격하게 사용되어야 합니다. 대부분의 엔드밀 제조업체는 가능하면 다이얼 인디케이터 대신 레이저 런아웃 인디케이터 사용을 권장합니다.
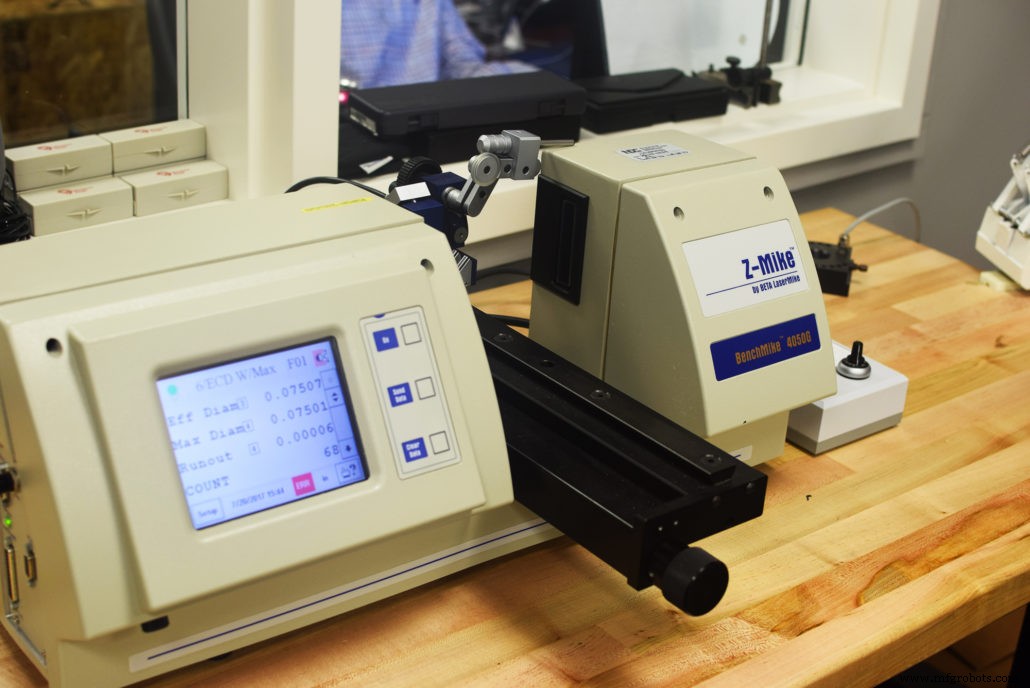
Z-Mike 레이저 측정 장치는 공구 런아웃 수준을 측정하는 데 일반적으로 사용되는 기기입니다.
런아웃은 공구가 절삭할 지점, 일반적으로 공구 끝단이나 절삭 길이 일부를 따라 측정해야 합니다. 공구 플루트의 일관되지 않은 모양으로 인해 다이얼 인디케이터가 이러한 경우에 타당하지 않을 수 있습니다. 레이저 측정 장치는 이 사실 때문에 또 다른 이점을 제공합니다.
시스템의 각 구성 요소에 제조 시 존재하는 런아웃 양은 주어진 셋업의 총 런아웃에 종종 상당한 영향을 미칩니다. 절삭 공구는 제조 시 허용되는 최대 런아웃에 제한이 있으며, 일부는 .0002인치 이하의 허용치를 가질 수 있습니다. 이는 완전한 시스템에서도 달성해야 할 값인 경우가 많습니다. .001인치 직경까지의 미니어처 공구의 경우 이 측정값을 더 작은 값으로 유지해야 합니다. 공구 런아웃과 공구 직경의 비율이 커질수록 공구 파손 위협이 증가합니다. 앞서 언급했듯이, 최소 런아웃을 가진 공구로 시작하는 것이 시스템 총 런아웃을 최소로 유지하는 데 핵심입니다. 이는 피할 수 없는 런아웃입니다.
런아웃 최소화의 다음 단계는 고품질 정밀 공구 홀더를 사용하는 것입니다. 이들은 종종 수축 피트(shrink-fit) 또는 프레스 피트(press-fit) 공구 홀더 형태로 제공되며 정확하고 정밀한 공구 회전을 제공합니다. 생크 전체 둘레에 균일한 압력이 런아웃 감소에 필수적입니다. 세트 스크류 기반 홀더는 피해야 합니다. 고르지 않은 홀딩 압력으로 공구를 중심에서 벗어나게 밀기 때문입니다. 콜렛 기반 공구 홀더도 추가 구성 요소로 인해 종종 추가 런아웃을 도입합니다. 공구 홀딩 시스템의 각 추가 연결은 더 많은 런아웃 발생 방법을 허용합니다. 수축 피트와 프레스 피트 공구 홀더는 더 적은 구성 요소로 인해 본질적으로 런아웃 최소화에 더 좋습니다.
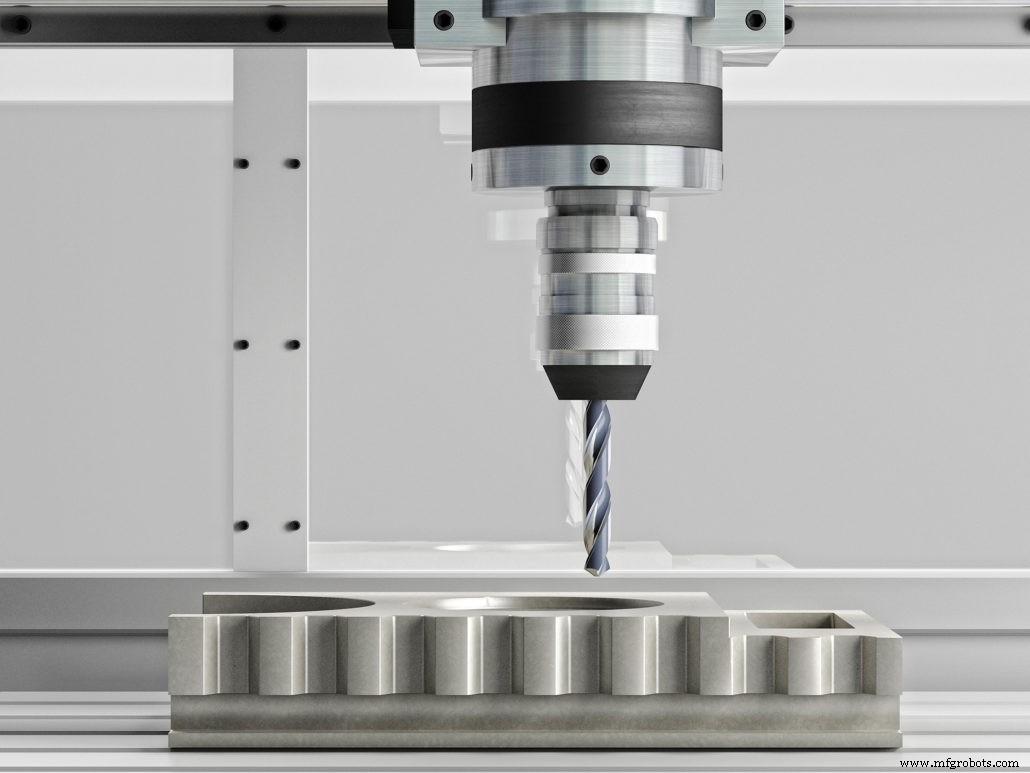
공구 홀딩 고려 사항에 기계 공구 청결도 포함되어야 합니다. 종종 칩이 스핀들에 박혀 시스템 내 두 고정밀 표면 사이에 장애물이 될 수 있습니다. 모든 작업을 위해 공구 홀더와 스핀들이 칩과 이물질 없이 깨끗한지 확인하는 것이 매우 중요합니다.
장비 자체 외에도 많은 다른 요인이 런아웃 증가에 기여할 수 있습니다. 여기에는 공구 길이, 기계 셋업 강성, 공구가 홀더에서 얼마나 멀리 튀어나왔는지 등이 포함됩니다. 생크 수정과 그 홀딩 방법은 큰 영향을 미칠 수 있습니다. 종종 구식 기술로 여겨지는 웰던 플랫(Weldon flats)은 많은 작업장에서 많은 양의 런아웃을 추가하는 유죄로 판명됩니다. 많은 작업장이 여전히 공구에 안전한 그립을 보장하기 위해 웰던 플랫을 사용하지만, 세트 스크류가 공구를 한쪽으로 밀면 중심에서 벗어나게 하여 매우 높은 수준의 런아웃을 산출할 수 있습니다. Haimer Safe Lock™은 훨씬 더 높은 성능의 홀딩 기술로 인기를 얻고 있는 또 다른 옵션입니다. Safe-Lock™ 시스템은 수축 피트와 다른 고정밀 공구 홀더와 같은 공차로 설계되었습니다. 런아웃을 최소화하면서 풀아웃(pull-out) 가능성 없이 공구를 제자리에 단단히 고정할 수 있습니다.
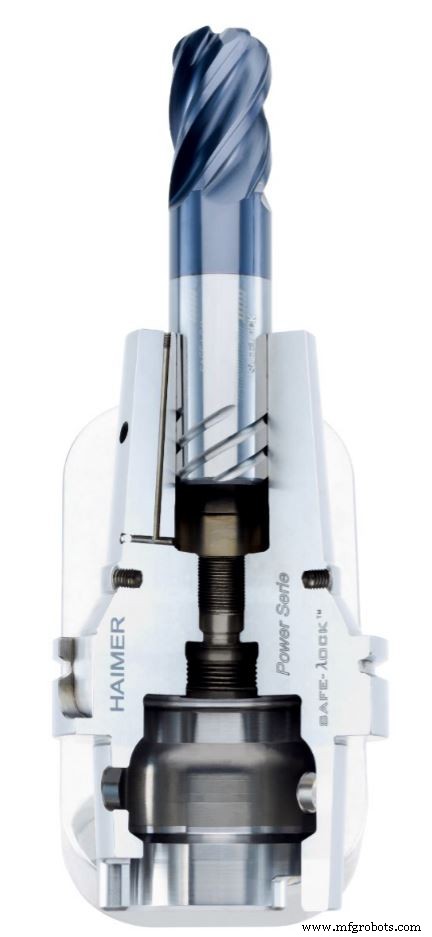
Haimer Safe-Lock™ 시스템은 공구 런아웃을 크게 줄이는 한 옵션입니다.
런아웃은 가공 시스템에서 완전히 제거될 수 없습니다. 그러나 가능한 모든 방법을 사용하여 런아웃을 최소로 유지하기 위한 조치를 취할 수 있고(또는 취해야 합니다). 공구를 진정하게 회전시키면 공구 수명 연장, 성능 향상, 궁극적으로 작업장 시간과 비용 절약이 가능합니다. 런아웃은 금속 가공 산업에서 흔한 관심사지만, 부품 불합격과 용납할 수 없는 결과의 주요 원인일 수 있음에도 종종 간과됩니다. 기계 공구의 모든 조각이 결과적 런아웃에 역할을 하며, 어느 것도 간과되어서는 안 됩니다.
CNC 기계
다양한 머시닝 공정 유형을 이야기할 때, 우리가 일상에서 쓰는 부품을 만드는 공작기계야말로 숨은 영웅임을 알 수 있습니다. 핵심 도구 중 하나이자 우리가 가장 좋아하는 것이 바로 선반입니다! CNC 선반은 예외적으로 다재다능합니다: 모든 훌륭한 야구팀에 유틸리티 내야수가 필요하듯, 모든 훌륭한 머신 숍에는 선반이 필요합니다. 선반이 처리할 수 있는 다양한 작업을 살펴봅시다. . VMI 전략 구현 방법 알아보기 가장 흔한 CNC 선반 오퍼레이션을 다루기 전에, 선반이 부품의 내부와 외부 모두 가공 가능함을 짚고 넘어가야
CNC 선반 머신 툴 터렛은 모든 툴링이 장착되는 CNC 머신의 부품입니다. CNC 선반 툴 터렛에는 모든 공구가 장착되는 디스크 형태의 통합 부품(툴 터렛 디스크)이 있습니다. CNC 선반 툴 터렛은 X축 캐리지에 장착됩니다. 경사형 베드 CNC 선반 / 평판형 베드 CNC 선반 일부 CNC 선반에서는 X축 캐리지와 툴 터렛이 스핀들 뒤에 위치합니다(이런 머신을 경사형 베드 CNC 선반이라 합니다). 다른 선반에서는 전면에 위치합니다(일반 선반과 동일, 평판형 베드 CNC 선반). 아래는 경사형 베드 CNC 선반입니다. 아래는