


CNC 기계

산업 제조
절삭 공구는 가공 공정 중 많은 힘을 겪으며, 이는 진동(채터(chatter) 또는 하모닉스(harmonics)라고도 함)을 유발합니다. 이러한 진동을 완전히 피하는 것은 불가능하지만, 최소화하는 것은 가공 성공에 필수적입니다. 적절한 가공 단계가 따르지 않을 때 진동은 손상을 입힙니다. 이는 강력하고 부품을 망치는 채터로 이어집니다. 이러한 상황에서 부품에는 '채터 마크(chatter marks)'라고 불리는 명확한 진동 자국이 표면을 따라 생깁니다. 공구는 과도한 진동으로 인해 마모율이 증가할 수 있습니다.
공구 채터는 종종 간과되는 세 가지 간단한 단계로 억제할 수 있습니다:
기초적으로 보이지만, 애플리케이션에 가장 적합한 공구 선택은 혼란스러울 수 있습니다. 전체 길이, 절삭 길이, 리치, 플루트 수 등 공구에 대한 다양한 기하학적 스타일이 있어 때로는 작업에 맞는 한 가지 특정 공구로 좁히기 어려울 수 있습니다. 종종 기계공은 다양한 작업을 수행할 수 있는 범용 공구를 선택하며, 하나의 소재와 작업에 최적화된 옵션을 간과합니다.
소재별 전용 공구(Material Specific Tooling) 선택이 도움이 됩니다. 각 소재마다 다른 요구 사항이 있기 때문입니다. 예를 들어, 강철은 알루미늄 소재와 다르게 가공됩니다. 칩 크기부터 칩 배출까지 모든 것이 다릅니다. 가변 헬릭스 또는 가변 피치 설계는 절삭날이 공작물과 반복적으로 접촉하여 발생하는 하모닉스를 줄여 채터를 최소화하는 데 도움이 됩니다. 하모닉스를 줄이기 위해 공작물과의 플루트 접촉 시간 간격을 다양하게 만듭니다.
전체 길이도 작업용 공구 결정 시 고려해야 할 중요한 요소입니다. 오버행(공구가 스핀들에서 매달린 길이)이 길수록 스핀들-공구 연결이 덜 안전해지고 진동이 더 많아집니다. 작업에 필요한 만큼만 공구 길이가 되도록 보장하는 것이 채터와 하모닉스 최소화에 중요합니다. 부품 깊숙이 가공해야 한다면 리치 공구나 연장 리치 공구 홀더를 선택하여 연결을 강화하세요.
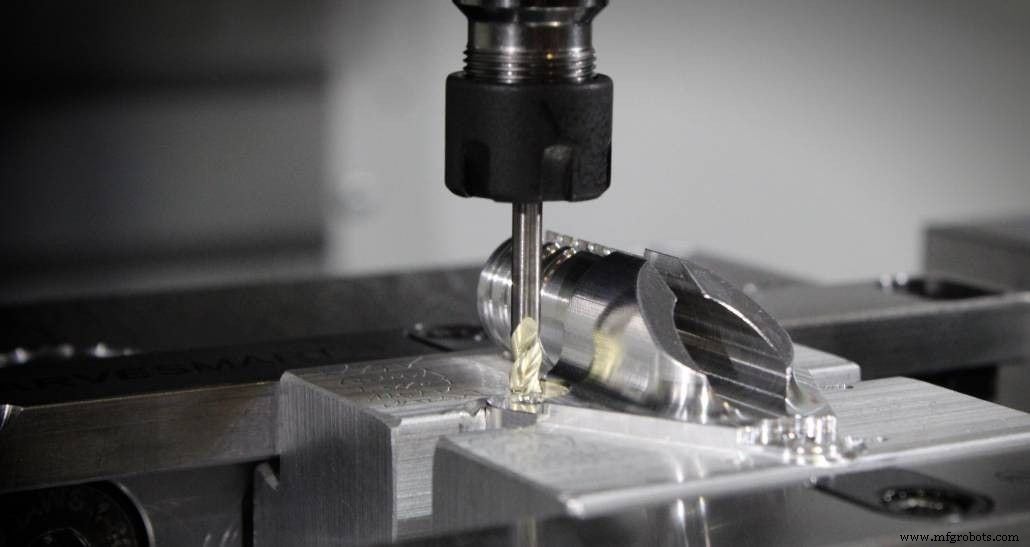
안전한 공구 홀딩 접근 방식에서 공구 생크와 콜렛 모두 중요합니다. 느슨한 공구는 예상대로 가공 중 이동하거나 진동할 능력이 더 많습니다. 이를 염두에 두고 Helical은 ToughGRIP 생크 등 생크 구성을 제공하여 연결을 돕습니다. ToughGRIP 생크는 매끄러운 거울 같은 표면을 더 거칠고 조잡한 표면으로 대체하여 마찰을 증가시킵니다. Helical은 HAIMER Safe-Lock™ 라이선스도 보유하고 있는데, 이는 공구 생크에 추가된 홈이 스핀들 회전과 반대 방향으로 작동하여 공구를 제자리에 단단히 고정합니다.
기계공은 자신에게 사용 가능한 다양한 콜렛 유형을 알아야 더 나은 솔루션이 필요할지 식별할 수 있습니다. 예를 들어, 유압 공구 홀더나 수축 피트 홀더는 기계적 스핀들 조임 방식보다 더 강한 연결을 촉진합니다.
자세한 내용은 '핵심 공구 홀딩 고려 사항(Key Tool Holding Considerations)'을 참조하세요.
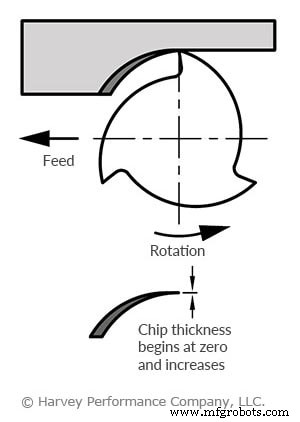
공구를 어떻게 운전하느냐가 훌륭한 작업 결과와 망가진 부품의 차이를 만듭니다. 이는 공구가 운전되는 파라미터뿐만 아니라 회전 방향(컨벤셔널 밀링 또는 클라임 밀링 기술)도 포함합니다.
이 방식에서 칩 폭은 0에서 시작하여 점진적으로 증가하여 더 많은 열이 공작물로 확산되게 합니다. 이는 가공 경화를 유발하여 기계공에게 더 많은 골칫거리를 만듭니다.
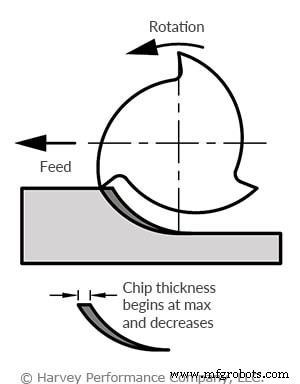
대부분의 현대 기계 작업장은 클라임 밀링 기술을 사용합니다. 칩 폭이 최대에서 시작하여 절삭 중 감소합니다. 클라임 밀링은 전통적 방식보다 더 일관된 절삭을 제공하고 공구에 더 적은 스트레스를 가합니다. 역도(weight lifting)를 생각해 보세요. 운동 초기에 무거운 역기를 드는 것이 가장 쉽습니다. 마찬가지로 가장 두꺼운 칩을 먼저 제거하는 절삭은 공구 강도 유지에 도움이 됩니다. 칩 절삭 과정이 더 빠르기 때문에 진동이 최소화됩니다.
자세한 내용은 '클라임 밀링 vs 컨벤셔널 밀링(Climb Milling Vs. Conventional Milling)'을 참조하세요.
진동은 가공 공정 중 피할 수 없지만, 이를 최소화하는 것은 성공적인 가공과 스크랩 부품의 차이를 의미할 수 있습니다. 세 가지 간단한 규칙을 따르면 채터와 하모닉스를 통제하는 데 도움이 될 수 있습니다: 적절한 공구 선택, 안전한 기계-공구 연결 보장, 클라임 밀링 전략으로 사용. Harvey Tool과 Helical Solutions 모두 생크 수정과 가변 헬릭스 또는 가변 피치 엔드밀을 포함하여 도움이 되는 공구를 보유하고 있습니다.
CNC 기계
다양한 머시닝 공정 유형을 이야기할 때, 우리가 일상에서 쓰는 부품을 만드는 공작기계야말로 숨은 영웅임을 알 수 있습니다. 핵심 도구 중 하나이자 우리가 가장 좋아하는 것이 바로 선반입니다! CNC 선반은 예외적으로 다재다능합니다: 모든 훌륭한 야구팀에 유틸리티 내야수가 필요하듯, 모든 훌륭한 머신 숍에는 선반이 필요합니다. 선반이 처리할 수 있는 다양한 작업을 살펴봅시다. . VMI 전략 구현 방법 알아보기 가장 흔한 CNC 선반 오퍼레이션을 다루기 전에, 선반이 부품의 내부와 외부 모두 가공 가능함을 짚고 넘어가야
CNC 선반 머신 툴 터렛은 모든 툴링이 장착되는 CNC 머신의 부품입니다. CNC 선반 툴 터렛에는 모든 공구가 장착되는 디스크 형태의 통합 부품(툴 터렛 디스크)이 있습니다. CNC 선반 툴 터렛은 X축 캐리지에 장착됩니다. 경사형 베드 CNC 선반 / 평판형 베드 CNC 선반 일부 CNC 선반에서는 X축 캐리지와 툴 터렛이 스핀들 뒤에 위치합니다(이런 머신을 경사형 베드 CNC 선반이라 합니다). 다른 선반에서는 전면에 위치합니다(일반 선반과 동일, 평판형 베드 CNC 선반). 아래는 경사형 베드 CNC 선반입니다. 아래는