


CNC 기계

산업 제조
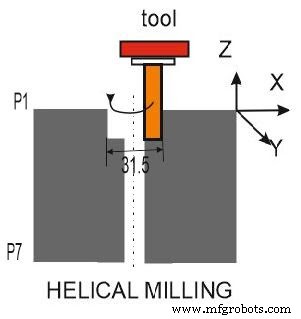
나선 밀링 프로그램으로 홀 직경을 31.5mm까지 확대 가공하는 예제입니다. 나선 밀링 프로그램을 작성하는 방법을 살펴보겠습니다.
O1234
N10  M06 T0606 ;
N20  G91 G54 G21 G17 G80 G43 ;
N30  M03 S1200 ;
N40  G00 X0.0 Y0.0 ;
N50  G00 Z10 M08 ;
N60  G01 Z0 G95 F0.2 ;
N70  G01 X15.5 G41 ;
N80  G03 I=-15.75 Z=IC(-4) ;
N90  G03 I=-15.75 Z=IC(-4) ;
N100 G03 I=-15.75 Z=IC(-4) ;
N110 G03 I=-15.75 Z=IC(-4) ;
N120 G03 I=-15.75 Z=IC(-4) ;
N130 G03 I=-15.75 Z=IC(-4) ;
N140 G03 I=-15.75 Z=IC(-4) ;
N150 G01 X0.0 G40 ;
N160 G00 Z50 ;
N170 M09 M05 M30 ;
CNC 기계
제출자: Brian 도면/이미지 CNC 프로그램 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+3.5 4 TOOL CALL 1 Z S 2200 5 L X+30 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+80 Y+60 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
제출자: Brian 도면/이미지 CNC 프로그램 0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+57 Y+25 Z+2 R0 FMAX M03 6 L Z-5 R F80 M 7 L X+20 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1