정밀 가공을 위한 필수 공구 진입 기술
공구 진입은 가공 성공의 핵심입니다. 공구에게 가장 가혹한 작업 중 하나이기 때문입니다. 공구 또는 작업에 이상적이지 않은 방식으로 부품에 진입하면 부품 손상이나 작업장 자원 낭비로 이어질 수 있습니다. 아래에서 가장 일반적인 부품 진입 방법과 이를 성공적으로 수행하는 팁을 살펴보겠습니다.
예비 드릴 홀(Pre-Drilled Hole)
포켓 깊이까지(엔드밀 직경보다 5~10% 큰) 예비 드릴링을 하는 것은 엔드밀을 포켓에 떨어뜨리는 가장 안전한 방법입니다. 이 방식은 엔드밀의 끝단 가공 부담을 최소화하고 조기 공구 마모를 방지합니다.
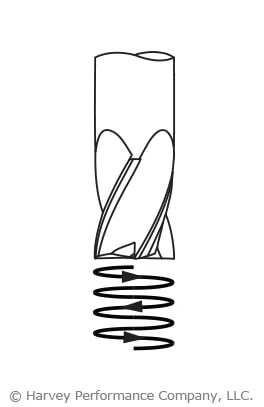
헬리컬 보간(Helical Interpolation)
헬리컬 보간은 철계 소재 가공 시 매우 일반적이고 안전한 공구 진입 방식입니다. 이 작업 중 코너 R 엔드밀을 사용하면 공구 마모를 줄이고 코너 파손을 완화할 수 있습니다. 이 방식에서는 프로그래밍된 헬릭스 직경을 공구 직경의 110~120% 이상으로 설정하세요.
램핑 인(Ramping-In)
이 유형의 작업은 매우 성공적일 수 있지만, 공구가 견뎌야 하는 다양한 비틀림 힘을 수반합니다. 강한 코어가 이 방식의 핵심이며, 적절한 칩 배출 공간도 필요합니다. 절삭부를 강화하는 코너 R 공구를 사용하면 도움이 됩니다.
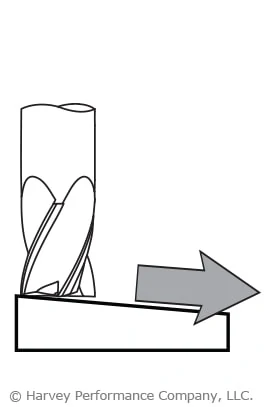
추천 시작 램프 각도:
경도/철계 소재: 1°~3°
연질/비철 소재: 3°~10°
이 인기 있는 공구 진입 방법에 대한 자세한 내용은 '램핑으로 성공하기(Ramping to Success)'를 참조하세요.
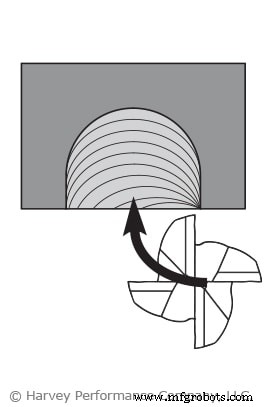
아킹(Arcing)
이 공구 진입 방식은 램핑과 방법과 이점 면에서 유사합니다. 그러나 램핑이 위에서 부품에 진입하는 반면, 아킹은 옆에서 진입합니다. 엔드밀이 밀링 시 곡선 공구 경로(아크)를 따라가므로, 공구가 부품에 진입할 때 부하가 점진적으로 증가합니다. 또한, 공구가 부품에서 빠져나갈 때 공구에 가해지는 부하가 감소하여 충격 하중과 공구 파손을 방지하는 데 도움이 됩니다.
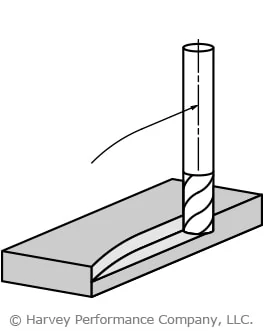
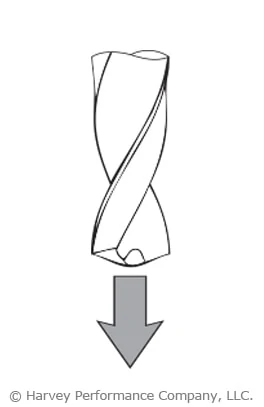
직선 플런지(Straight Plunge)
이것은 일반적이지만 종종 문제가 되는 부품 진입 방식입니다. 부품에 직선으로 플런지하면 공구 파손으로 쉽게 이어질 수 있습니다. 그러나 이 가공 방식을 선택한다면, 가공 성공 확률을 높이기 위해 특정 기준을 충족해야 합니다. 공구는 센터 컷팅이어야 합니다. 엔드밀링은 평평한 진입점을 포함하여 칩 배출이 극도로 어렵기 때문입니다. 드릴 비트는 직선 플런지를 위해 설계되었으므로, 이 유형의 작업에는 드릴 비트를 사용해야 합니다.
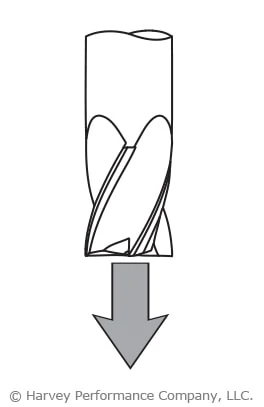
직선 공구 진입(Straight Tool Entry)
부품에 직선으로 진입하면 공구에 부담이 가며, 직선 플런지와 마찬가지입니다. 공구가 완전히 인게이지될 때까지 진입 시 이송 속도를 최소 50% 줄이는 것이 권장됩니다.
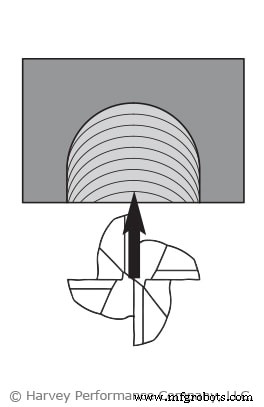
롤인 공구 진입(Roll-In Tool Entry)
컷에 롤인하면 공구가 완전 인게이지까지 자연스럽게 작동하며 적절한 칩 두께를 획득합니다. 이 시나리오에서는 이송 속도를 50% 줄여야 합니다.