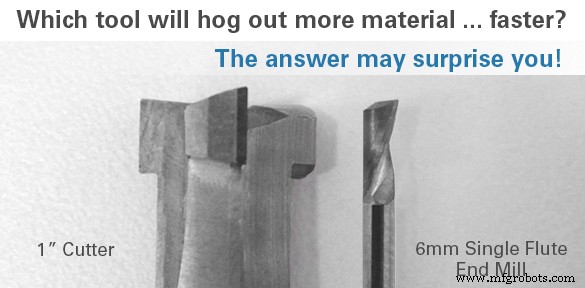
미국 북동부 산업용 CNC 영업 계정 관리자로서 "DATRON 머신에 넣을 수 있는 가장 큰 공구가 뭐예요?"라는 질문을 자주 받습니다. 항상 시간 내어 답하지만, DATRON 고속 CNC 밀링 머신은 작은 공구로 효율 내는 게 핵심이라 좀 웃음이 납니다. 물론 이 장비들이 RPM 부문에서 엄청난 헤드룸이 있음에도 큰 피처와 큰 부품 밀링에도 유능하고 효율적이어야 함은 이해합니다. 우리 장비 대부분은 30x40인치(약 760x1016mm) 작업 영역을 가지니까요. 하지만 고 RPM과 고속 절삭 전략의 세계에서 큰 피처나 대량 소재 제거가 반드시 큰 직경 공구를 요구하진 않습니다.
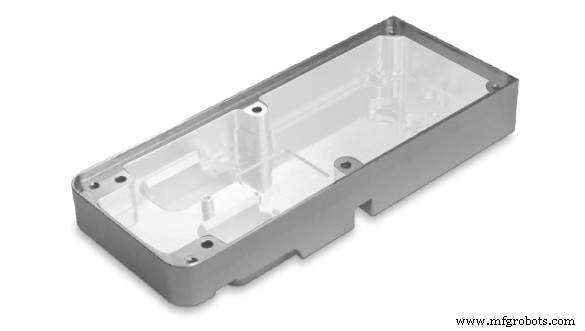
쉬운 예로 포켓팅(pocketing)이 있습니다: 공작물에서 영역을 밀링해 빈 공간을 만듭니다. 이 예에선 포켓이 0.75인치 깊, 2.75인치 폭, 7인치 길이라고 가정합니다. 전통적 가공법이면 1인치 직경 엔드밀로 부품 길이를 따라 트래버스 경로로 표준 스텝다운/스텝오버, 15,000 RPM 미만으로 가공했을 겁니다.
나선형(헬리컬) 툴패스와 고 RPM으로 작은 공구도 대량 소재 제거에 효과적.
고속 절삭과 뉴스쿨 CNC 밀링 전략의 세계에선 비교적 작은 공구(예: 6mm 엔드밀)로 더 효율적인 툴패스를 실현할 수 있습니다. 최종 깊이까지 원을 그리며 내려가는 헬리컬 툴패스로 시작합니다. 거기서부터 절삭 플루트 대부분이 소재에 맞물린 채 원을 그리며 X/Y 경로를 넓혀가며 소재를 지속적으로 제거해 전체 포켓을 만듭니다. 적절한 RPM과 절삭 공구 형상과 결합하면, 더 낮은 RPM과 전통적 전략을 쓰는 물리적으로 더 큰 공구보다 이 전략이 더 뛰어난 성능을 냅니다.
요약하면, 고속 머시닝 세계에선 아주 많은 작은 칩을 아주 빨리 만드는 게 핵심입니다. 치수적으로 큰 피처를 만들기 위해 치수적으로 큰 공구가 필요하다는 건, 그에 맞는 CAM 전략과 절삭 공구 형상을 가진 고속 밀링 머신의 출현과 확산으로 극복되었습니다.