CNC 밀링 프로그램 튜토리얼: 사이드 밀링, 드릴링, 슬롯 밀링 작업
요약
Q. 표시된 도형에 대한 CNC 파트 프로그램 작성
사이드 밀링: 속도 1200 rpm, 이송 100 mm/min
드릴링 홀: 속도 1200 rpm, 이송 80 mm/min
슬롯 밀링: 속도 1200 rpm, 이송 120 mm/min
홀 직경: 15mm
절대 좌표계 사용.
해결책:
작업 순서:
1 기준점, 좌표계, 공구 설정, 이송 및 속도 값 지정
2 커터 반경 보정 좌측 오프셋 설정
3 A점에서 공구 위치, 스핀들 시작 및 하향 이송(-Z 방향)
4 사이드 밀링 추가 절삭 진행 후 A점에서 스핀들 정지
5 공구를 기준점으로 이동 및 슬롯 절삭용 공구 설정
6 P점으로 공구 이동, 스핀들 시작 및 하향 이송
7 슬롯 밀링 추가 절삭 진행 후 S점에서 스핀들 정지
8 공구를 기준점으로 이동 및 드릴링용 공구 설정
9 P점으로 공구 이동, 스핀들 시작 및 전 깊이 절삭
10 공구 올리고 스핀들 정지
11 공구를 기준점으로 복귀
12 프로그램 끝
도면/이미지
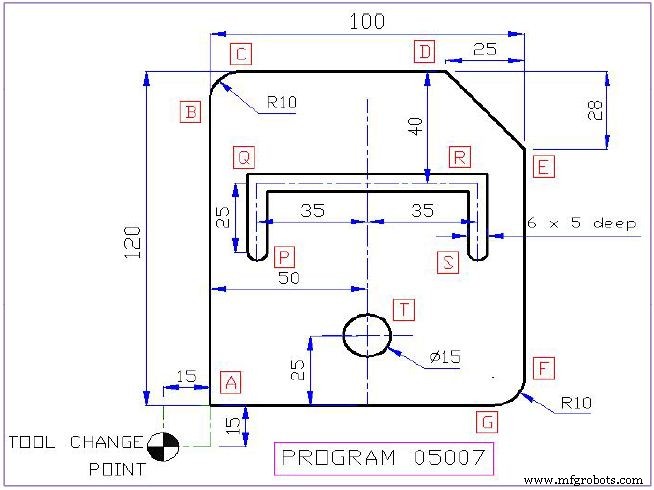
CNC 프로그램
05007 N001 G71 G90 (치수 단위 mm 설정, 절대 좌표계 설정)
N002 G92 X-15.0 Y-15.0 Z0.0 T01 F100 S1200 (기준점 -15, -15, 0 설정. 공구 T01 사이드 밀링 공구. 이송 100mm/rev, 스핀들 속도 1200 rpm)
N003 G41 G00 X0.0 Y0.0 Z2.0 (커터 반경 보정 좌측 ON, 공구를 A점으로 이동 & 스핀들 회전 전 2mm 클리어런스)
N004 G01 Z-15.0 M03 (스핀들 시작. 공구 하향 이동(Z 방향) 절삭 이송으로 - 여기서는 M03이 먼저 실행됨)
N005 G01 X0.0 Y110.0 (B점으로 직선 이동)
N006 G02 X10.0 Y120.0 R10.0 (반시계 방향 원호 보간으로 C점 이동, 반경 = 10)
N007 G01 X75.0 (D점으로 직선 이동)
N008 G01 X100.0 Y92.0 (E점으로 직선 이동)
N009 G01 Y10.0 (F점으로 직선 이동)
N010 G02 X90.0 Y0.0 R10.0 (시계 방향 원호 보간으로 G점 이동, 반경 = 10)
N011 G01 X0.0 (A점으로 직선 이동)
N012 Z2.0 M05 (Z 방향 2mm 상승으로 클리어런스. 스핀들 회전 정지 - 여기서는 M05가 마지막에 실행됨)
N013 G40 G00 X-15.0 Y-15.0 (커터 반경 보정 OFF. 공구를 설정된 기준점으로 이동)
N014 M06 T02 F120 (공구 교환 & 공구 T02 사용 - 여기서는 직경 6mm 슬롯 밀링 공구. 이송 120mm/rev 설정)
N015 G00 X15.0 Y55.0 (공구를 'P'점으로 급이동)
N016 G01 Z-5.0 M03 (스핀들 시작. 공구 5mm 하향 이동(Z 방향) 절삭 이송으로 - 여기서는 M03이 먼저 실행됨)
N017 Y80.0 (Q점으로 직선 이동)
N018 X85.0 (R점으로 직선 이동)
N019 Y80.0 (S점으로 직선 이동)
N020 Z2.0 M05 (Z 방향 2mm 상승으로 클리어런스. 스핀들 회전 정지 - 여기서는 M05가 마지막에 실행됨)
N021 G00 X-15.0 Y-15.0 (공구를 설정된 기준점으로 이동)
N022 M06 T03 F80 (공구 교환 & 공구 T03 사용 - 여기서는 직경 15mm 드릴 비트. 이송 80mm/rev 설정)
N023 G00 X50.0 Y25.0 (공구를 'T'점으로 이동)
N024 G01 Z-20.0 M03 (홀 완전 깊이를 위해 20mm 하향)
N024 Z2.0 M05 (Z 방향 2mm 상승으로 클리어런스. 스핀들 회전 정지 - 여기서는 M05가 마지막에 실행됨)
N025 G00 X-15.0 Y-15.0 (공구를 설정된 기준점으로 이동)
N026 M30 (프로그램 정지)



