다이내믹 툴패스는 새로운 개념이 아닙니다. 25년 이상 경력 머시니스트라면 CNC가 소수였던 시절, 브리지포트 수동 밀링으로 10% 스텝오버나 특정 칩 로드 유지가 불가능했던 기억이 있을 겁니다. 60만 줄 G코드를 손으로 짜고 테이프 펀칭하던 시절도 있었죠. 비효율의 극치였습니다. 지식이 없어서가 아니라 기술이 없어서 다이내믹 툴패스가 표준이 못 됐을 뿐—지금은 다릅니다.
다이내믹 툴패스로 공구 수명·스핀들 수명 극대화
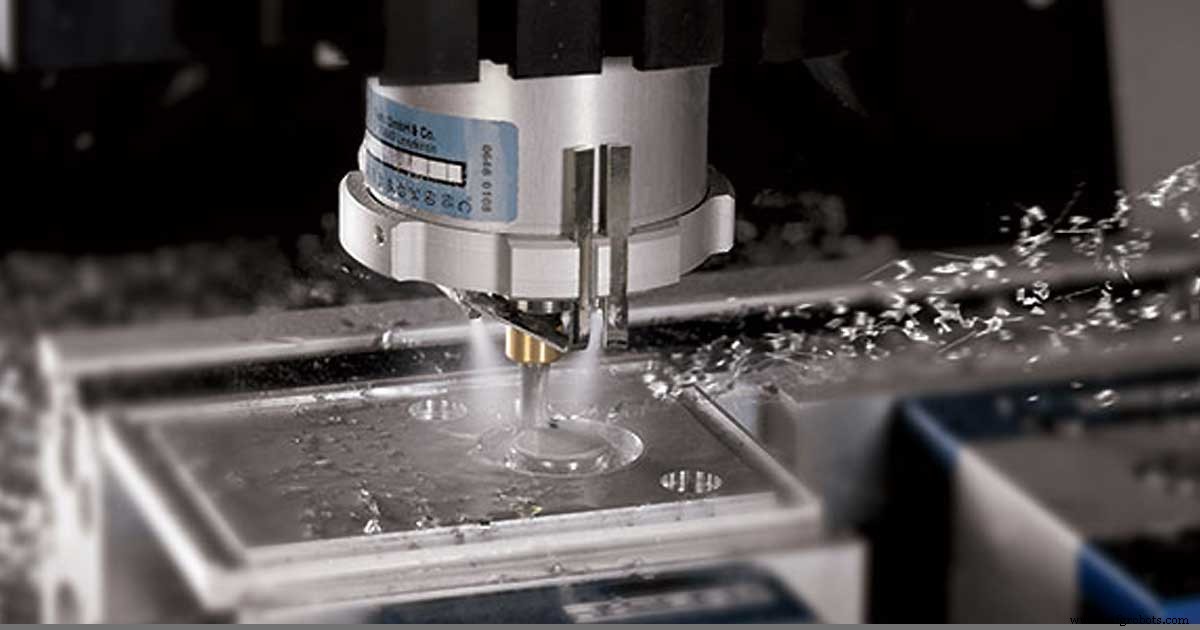
원리는 단순합니다: 풀 뎁스(축방향) 컷 + 매우 가벼운 레디얼(측방향) 컷으로 전체 공정에서 칩 로드 일정 유지. 효과: 공구 수명↑, 스핀들 수명↑, 표면 조도↑, 효율↑, 그리고 멋진 '수탉 꼬리(rooster tail)' 칩 배출! 농담 아닙니다. 칩 날아가는 모습에 다들 구경하러 옵니다.
최우선은 공구 수명. 스핀들 수명도 세트입니다. 제대로 적용하면 둘 다 이득 봅니다. 외부 진입 불가능한 포켓 등 내부 피처라면 진입 전략이 제1 고려사항이자 핵심입니다. 저는 1~3° 헬릭스 앵글로 헬리컬 진입을 씁니다. 진입 직경은 공구 직경의 120~150% 사이—CAM 소프트웨어가 반경 묻는지 직경 묻는지 확인 필수, 차이 큽니다. 깊이 도달하면 본게임. 가벼운 레디얼 컷 덕분에 이송을 아주 공격적으로 가져갈 수 있습니다. 스핀들 RPM 한계 내에서 공구사 칩 로드·SFM 스펙 따르세요(제 '숍 매스' 글 참고).
제 첫 다이내믹 툴패스 경험: 3플루트 0.5인치 엔드밀(플루트 길이 1.5인치), 깊이 1.375인치, 10%(0.05인치) 스텝오버, 이송 144ipm. 고헬릭스 엔드밀로 칩 배출 돕자 '수탉 꼬리' 칩이 장관이었습니다. 빠르고 깊게 파는데도 공구 32개 부품 내내 1번 부품과 같은 마감. 풀 뎁스 컷으로 플루트 전체 길이를 고르게 써서 마감에 줄(라인) 안 생기고, 가벼운 레디얼 컷으로 절삭력↓ → 공구·스핀들 마모↓.
효율도 큽니다. 1.375인치 깊은 포켓에 4개 깊이 피처가 있다고 칩시다. 일반 툴패스(얕은 뎁스+큰 스텝오버)는 위에서 아래로 깎으니 각 깊이마다 여러 패스, 가장 깊은 게 가장 오래 걸립니다. 다이내믹 전략은 아래→위로 깎으니 각 깊이가 1패스로 끝납니다. 이전 패스들이 이미 그 깊이 소재를 치워놨기 때문. 사실상 '레스트 러프(Rest Rough)' 툴패스가 되어 총 가공 시간 단축.
다이내믹 툴패스로 공구 수명, 스핀들 수명, 표면 조도, 사이클 타임, 비용 효율 모두 개선됩니다. 보스와 지나가던 사람들도 감탄할 겁니다. 한번 해보세요. 후회 안 합니다.