오늘은 다양한 나사 가공 이야기를 나눠보려 합니다. 제 경험 위주라 기술적 디테일을 원하시면 아쉬우실 수 있겠지만, 나사 가공엔 변수가 너무 많아 유형별 심화 글은 따로 쓰기로 하고, 여기선 제 경험과 의견으로 개요를 짚어보겠습니다. 의견이야 뭐... 그냥 들어보시고 통찰 얻어가시길.
관통홀 컷 탭(Cut Tap) 가공
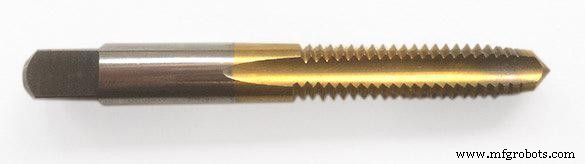
가장 널리 쓰이는 컷 탭은 저렴하고 범용적입니다. 탭 드릴 차트대로 구멍 뚫고, 카운터싱크(면취) 하고, 탭으로 나사 내면 됩니다. 수작업, 드릴프레스 탭핑 헤드, 니 머신, CNC 강성 탭핑 모두 가능합니다.
관통홀엔 리드(Lead)가 있는 표준 컷 탭을 씁니다. 리드는 탭 끝의 테이퍼부로, 홀 진입 시 센터링 역할을 합니다. 나사 크기가 클수록 리드도 깁니다. 나사가 구멍 끝까지 관통하도록 충분히 깊게 탭핑해야 합니다.
막힌 홀(Blind Hole) 보토밍 탭(Bottoming Tap) 가공
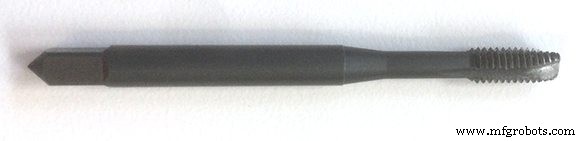
막힌 홀엔 보토밍 탭이 현명합니다. 리드가 거의 다 갈려 나가 있어 더 깊게 체결할 수 있습니다. 홀 깊이가 타이트해 더 뚫으면 다른 피처를 관통할 위험이 있을 때 씁니다. 컷 탭의 주적은 칩입니다. 표준이든 보토밍이든 막힌 홀에서 탭이 체결되며 칩이 생성되고, 탭과 함께 구멍 바닥으로 밀려납니다. 바닥 여유 공간이 부족하면 탭이 부러집니다. 보토밍 탭은 리드가 짧아 완전 나사 깊이 확보에 필요한 홀 깊이가 얕아집니다. 칩을 위로 배출하는 헬리컬 탭도 있지만, 복잡한 형상이 탭 강도를 약화시켜 난삭재엔 위험할 수 있습니다. 숙제가 필수입니다.
롤 폼 탭(Roll Form Tap)의 강점
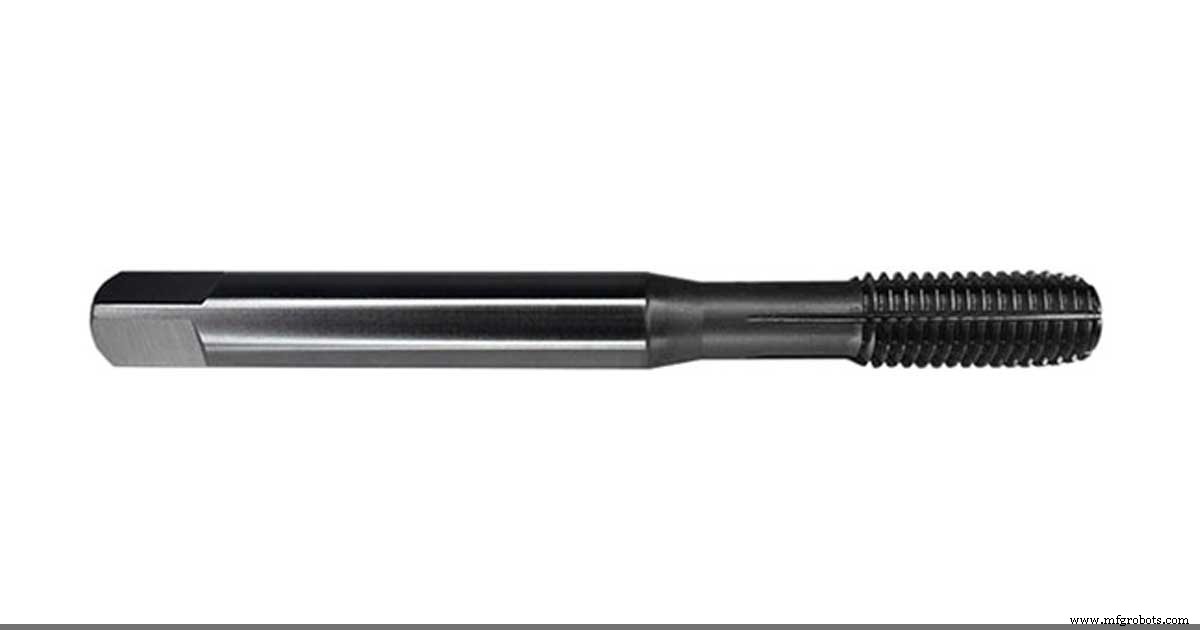
롤 폼 탭을 처음 알았을 땐 신세계였습니다. 탭 파손과 불량으로 지옥 같은 주를 보낸 뒤였으니까요. 여러분도 그런 주 겪어보셨죠? 롤 폼 탭은 컷 탭보다 훨씬 강하고 형상도 완전히 다릅니다. 단점 하나: 표준 탭 드릴 사이즈가 안 통합니다. 벽면 대형 드릴 차트엔 이제 표준/롤폼/메트릭/STI 탭 드릴 사이즈가 다 따로 적혀 있지만, 수년간 표준 탭 쓰던 버릇에 차트 안 보고 홀을 뚫으면 대참사 납니다. 롤 폼 탭은 이름 그대로 소재를 깎아내는 게 아니라 짜서(성형해) 나사산을 만듭니다. 홀 직경이 컷 탭보다 훨씬 큽니다. 방산 납품 도면에 '모든 나사는 컷 탭으로 가공'이라 적힌 이유: 군은 소재 조직 변형 공정을 꺼립니다. 주물보다 통판을 선호하는 것도 같은 이유죠. 롤 폼 탭은 파손되기 어렵고(도전 아님) 토크가 더 필요합니다. 저는 알루미늄 등 연질재에만 써봤고, 경질재 성능은 미지수입니다. 같은 나사 크기에 드릴 두 벌 사기 싫어하는 숍이 많아 보급이 더딘 편입니다.
스레드 밀링(Thread Milling)의 범용성
마지막으로 스레드 밀링. 처음엔 겁나지만 익히면 정말 놀랍습니다. 스레드 밀 종류는 다양해 별도 글로 다루고, 여기선 싱글 포인트 스레드 밀 기준입니다. 싱글 포인트 스레드 밀 하나로 커스텀 피치, 좌/우 나사, 내부/외부 나사 모두 가능합니다. 최근 헬리컬 보링으로 홀을 뚫고 나니, 두 공구(보어+스레드 밀)로 다양한 홀+나사 조합을 커버합니다. 보어 공구로 나사 최소경(마이너 지름)까지 홀을 뚫고, 스레드 밀로 나사 가공, 같은 공구로 홀 상단 면취까지 가능(90° 카운터싱크 필요 없으면, 대부분 30~60° 가능)합니다. 공구 외경에서 팁 평탄부까지 거리(보통 0.02인치 미만)만 보상하면 됩니다. 진짜 장점: 홀 가공 후 스레드 밀을 홀 바닥으로 보내 아래→위로 밀링합니다. 칩이 바닥 쌓여도 공구가 바닥에서 멀어지니 칩 재절삭 걱정이 없습니다. 처음엔 '이게 되나?' 싶었지만 안 부러집니다. 스레드 밀링은 가장 범용적이고 효율적인 나사 가공 전략입니다. 특별한 이유 없으면 앞으로 제 주력입니다.
한 공구로 홀 가공과 나사 가공
스레드 밀링 vs 탭핑 더 알아보기
숙제 하세요. 공구와 소재를 알고, 머신숍에서 하는 모든 일을 명확한 이해와 냉정한 머리로 임하세요. 나사 가공도 예외 없습니다. 숫자를 믿고, 새 시도를 두려워 마세요. 저도 스레드 밀링을 비웃었는데, 진작 알았더라면 좋았을 걸요. 안전 작업하세요.