코너 라운딩 엔드밀(Corner Rounding End Mill)은 일반적으로 공작물에 특정 반경을 추가하거나, 마감 작업에서 날카로운 모서리나 버를 제거하는 데 사용됩니다. 공구 선택 전 다음 고려사항들을 검토하세요. 올바른 공구 선택은 긴 수명의 강한 공구와 공작물에 원하는 치수 품질을 보장합니다. 잘못된 선택은 부품 부정확성과 불만족스러운 경험을 초래할 수 있습니다.
1. 코너 라운딩 엔드밀의 적절한 파일럿 직경 선택
파일럿 직경(D1)이 공구의 한계를 결정
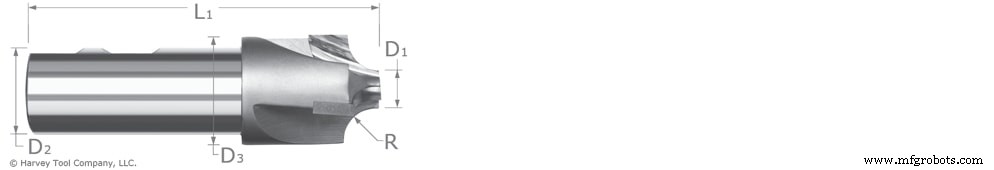
파일럿 직경(위 이미지의 D1)은 공구의 한계를 결정합니다. 파일럿 직경이 클수록 공구를 더 낮은 속도로 운전할 수 있습니다. 반면 파일럿 직경이 작으면 유효 커터 반경이 커져 더 빠른 속도로 운전할 수 있습니다. 유효 커터 직경은 반경/파일럿 비율에 따라 다음 공식으로 결정됩니다:
반경/파일럿 비율 < 2.5일 때: 유효 커터 직경 = 파일럿 직경 + 반경
반경/파일럿 비율 ≥ 2.5일 때: 유효 커터 직경 = 파일럿 직경 + 0.7 × 반경
큰 파일럿 직경은 반경 뒤의 재료가 더 많기 때문에 작은 파일럿보다 더 높은 강도를 가집니다. 좁은 슬롯이나 구멍에서 작업 시 클리어런스를 위해 작은 파일럿이 필요할 수 있습니다. 작은 파일럿은 내부 코너 가공 시 더 타이트한 회전도 가능하게 합니다.
2. 플레어드 vs 언플레어드 코너 라운더
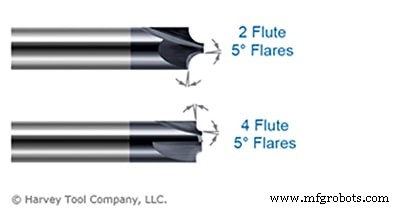
공작물에 전체 반경을 가공하면 공구가 완벽하게 셋업되지 않았거나 미세한 런아웃 또는 진동이 있을 경우 스텝(step)이나 오버컷(over-cut)이 남을 수 있습니다. 파일럿과 숄더에 약 5°의 플레어(flare)가 있으면 반경을 공작물에 부드럽게 블렌딩하여 오버컷을 방지합니다.
플레어드 코너 라운딩 엔드밀은 불완전한 반경을 남기지만 더 관용적입니다. 또한 깨끗한 표면 마감을 남겨 남은 자국을 정리하기 위한 2차 마감 작업이 필요 없습니다. 언플레어드 코너 라디우스는 공작물에 완전한 반경을 남기지만, 스텝이 없도록 더 많은 셋업 시간이 필요합니다.
플레어드(좌)와 언플레어드(우) 코너 라운더 비교
3. 프론트 vs 백 (Front or Back)
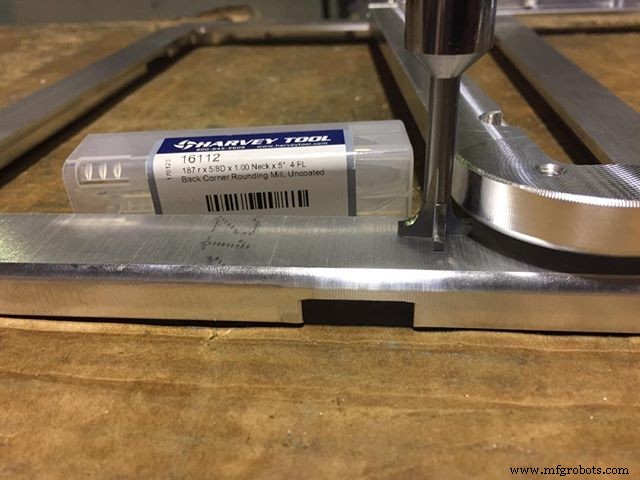
코너 라운딩 엔드밀과 백 코너 공구 선택은 공작물에서 가공하는 위치에 따라 달라집니다. 백 코너 라운딩 엔드밀은 스핀들 방향과 반대쪽을 향한 공작물 영역에 반경을 가공할 때 사용해야 합니다. 공작물을 회전시켜 프론트 코너 라운딩 엔드밀을 사용할 수도 있지만, 이는 불필요한 시간 추가와 사이클 타임 증가를 초래합니다. 백 코너 라운딩 엔드밀 사용 시 헤드 직경에 대한 적절한 클리어런스가 있는지, 올바른 리치 길이가 사용되는지 확인해야 합니다. 클리어런스가 충분하지 않으면 공작물을 조정해야 합니다.
백 코너 라운딩 엔드밀 적용 예시
4. 플루트 수 (Flute Count)
이 공구들은 일반적으로 2, 3, 4플루트 스타일로 제공됩니다. 2플루트 스타일은 일반적으로 알루미늄과 비철금속에 사용되지만, 3플루트가 이 소재들에서도 점점 더 인기 있는 선택이 되고 있습니다. 비철금속은 강철보다 부드러워 더 큰 칩을 가져가도 공구 수명에 영향이 없기 때문입니다. 4플루트는 강철 가공 시 여러 치아에 마모를 분산시켜 공구 수명을 연장하기 위해 선택해야 합니다. 4플루트 버전은 2~3플루트 공구 대비 더 높은 이송으로도 운전 가능합니다.
코너 라운딩 엔드밀 선택 요약
최적의 코너 라운딩 엔드밀은 작업마다 다릅니다. 일반적으로 가능한 가장 큰 파일럿 직경의 공구를 선택하는 것이 최선입니다. 가장 높은 강도를 가지며 더 큰 유효 커터 직경으로 인해 더 적은 동력이 필요하기 때문입니다. 공작물이 불완전한 반경을 허용한다면 블렌딩 목적으로 플레어드 코너 라운더가 선호됩니다. 이는 더 관용적이며 셋업 시간을 절약할 수 있습니다. 그렇지 않다면 언플레어드 코너 라운더를 사용해야 합니다. 플루트 수 선택은 대체로 사용자 선호에 달려 있습니다. 부드러운 소재는 보통 더 적은 플루트를 필요로 하며, 소재가 경화될수록 공구의 플루트 수를 늘려야 합니다.