싱커 EDM 머신: 작동 원리, 장점 및 한계
싱커 방전 가공(EDM)은 램 EDM, 컨벤셔널 EDM, 다이싱커 EDM, 플런지 EDM으로도 불리며, 가장 오래되고 널리 알려진 EDM 유형 중 하나입니다. 매우 단단한 재료에서도 높은 정밀도로 복잡한 부품을 제작하는 독특한 가공 방식입니다.
이 글에서는 싱커 EDM 머신이 무엇인지, 어떻게 작동하는지, 그리고 이를 사용하는 이유를 요약해 설명합니다.
싱커 EDM은 어떻게 작동하는가?
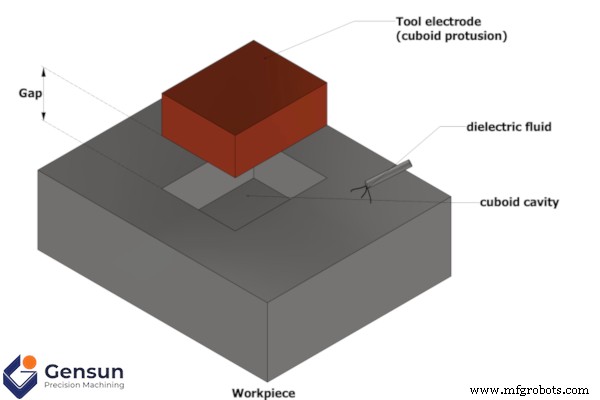
싱커 EDM은 다른 유형의 방전 가공과 동일한 원리로 작동합니다. EDM 툴링(전극)과 공작물 사이의 전기적 전압 차이로 인해 둘 사이에 스파크가 발생합니다. 이 스파크에서 생성된 높은 열에너지가 공작물과 EDM 전극의 미세한 부분을 녹이거나 기화시킵니다. 파편은 유전체 유체에 의해 씻겨 나갑니다.
다른 EDM 유형과 마찬가지로 스파크는 초당 수천 번 발생하여 공작물을 효과적으로 '절단'합니다. 이 과정에서 전극이 공작물 속으로 서서히 플런지(plunge)하거나 싱크(sink)되면서 원하는 깊이까지 작업 표면을 '가공'합니다. 툴링이 후퇴하면 EDM 툴링의 거울상이 공작물에 새겨진 결과물이 남습니다.
대부분의 경우 싱커 EDM은 흑연 전극과 등유 같은 탄화수소 오일을 유전체 유체로 사용합니다. 다른 옵션도 특정 프로젝트에 따라 사용 가능하지만, 흑연 전극과 탄화수소 오일은 툴링 내구성, 표면 조도, 비용 사이의 좋은 균형을 제공합니다.
싱커 EDM: 장점 및 한계
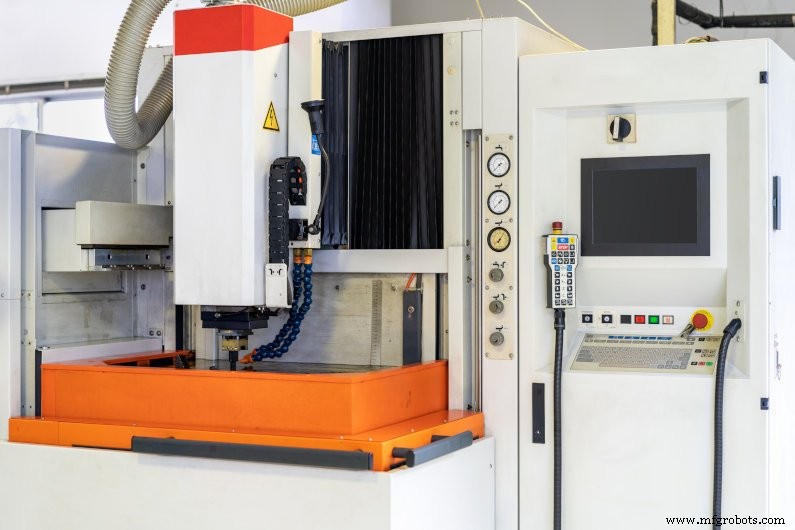
모든 제조 공정과 마찬가지로 싱커 EDM도 특정 용도에 더 적합하게 만드는 기능과 한계가 혼재되어 있습니다. 이 공정의 가장 큰 장점은 다음과 같습니다:
- 금속의 전체 두께를 관통하지 않고도 매우 미세하고 복잡한 디테일을 제작하는 데 이상적입니다.
- 특히 두 번째 정삭 패스 사용 시 매우 높은 품질의 표면 조도를 구현할 수 있습니다.
- 공구강, 텅스텐, 첨단 니켈 기반 합금 등 단단한 재료 가공에 적합하며, 경사면에도 적용 가능합니다.
- 최소한의 감독만 필요한 완전 CNC 공정입니다.
반면 싱커 EDM의 주요 한계는 다음과 같습니다:
- 전도성 재료에만 호환되며, 이종 재료에는 잘 작동하지 않습니다.
- 다른 유형의 EDM보다 가공 속도가 느리며, 대체 가공 방법보다 느릴 수 있습니다.
- 각 고유 절단마다 새로운 맞춤 전극이 필요하며, 전극이 열화되면 교체해야 합니다.
- 전극 제작 및 소모 비용 등으로 인해 다른 가공 작업보다 비용이 많이 드는 경우가 많습니다.
몇 가지 미묘한 차이를 제외하면 싱커 EDM은 와이어 EDM과 매우 유사한 장점과 단점을 가집니다. 가장 큰 차이점은 와이어 EDM이 가장자리나 미리 뚫린 구멍에서 시작하는 전두께 절단만 가능하다는 것입니다. 반면 싱커 EDM은 공작물의 어느 면에서든 원하는 깊이로 툴링 전극을 플런지할 수 있습니다. 와이어 EDM은 다양한 직선 절단에 더 저렴하고 빠를 수 있지만, 블라인드 특징이나 3차원 곡면 생성에는 적합하지 않습니다. 바로 이 부분에서 싱커 EDM이 탁월합니다!
이 제조 공정이 귀사에 적합한가?
다른 가공 공정이 종종 더 빠르거나 저렴하게 재료를 절단하고 성형할 수 있지만, 싱커 EDM은 여전히 중요한 특수 공정으로 남아 있습니다. 이는 높은 경도 값의 재료나 다른 공정으로는 어렵거나 불가능한 복잡한 디테일 가공에 탁월합니다.
이로 인해 오래 지속되는 다이와 금형, 모터 샤프트의 내부 스플라인 같은 복잡한 특징, 초박형 냉각 핀 같은 미세 디테일 생산에 이상적입니다. 방전 가공의 역량에 대해 더 알고 싶거나 다음 프로젝트에 적합한 가공 방식인지 확인하고 싶다면 Gensun의 EDM 서비스 페이지를 방문해 보세요.



