


제조공정

산업 제조
금속 가공에서 압연은 금속 소재를 한 쌍 이상 롤 사이 통과시켜 두께 감소, 두께 균일화, 원하는 기계적 물성 부여하는 금속 성형 공정.
개념은 반죽 밀기와 유사. 압연은 압연 금속 온도 따라 분류. 금속 온도 재결정 온도 이상 → 열간 압연(Hot Rolling). 재결정 온도 미만 → 냉간 압연(Cold Rolling). 사용량 기준: 열간 압연이 타 제조 공정보다 더 많은 톤수 처리, 냉간 압연이 모든 냉간 가공 공정 중 최다 톤수 처리.
롤 쌍 보유 롤 스탠드(Roll Stands) 그룹화 → 압연기(Rolling Mills)로 금속(주로 강철) 신속 가공 → 구조용 강(I빔, 앵글, 채널), 봉강, 레일 등 제품 생산. 대부분 제강소 압연기 사업부 보유, 반제품 주조품 완제품 전환.
링 압연, 롤 벤딩, 롤 포밍, 프로파일 압연, 제어 압연 등 다양한 압연 공정 존재.
유럽 압연기 발명 레오나르도 다빈치 스케치 기인. 조잡한 형태지만 동일 기본 원리 압연기 중동·남아시아서 기원전 600년경 발견. 초기 압연기 = 슬리팅 밀(Slitting Mills), 1590년 벨기에→잉글랜드 도입.
평평한 막대 롤 사이 통과→철판 형성→홈 롤(슬리터) 사이 통과→철봉 생산. 철 주석도금용 압연 최초 실험 1670년경.
1697년 존 한버리 소령 폰티풀(Pontypool) 제철소 건립 '폰티풀 플레이트' 압연. 이후 재압연·주석도금→틴플레이트 생산. 유럽 초기 판철 생산은 압연기 아닌 단조소(Forge).
슬리팅 밀 호프(통 고리)·반원형 등 철제품 생산 적용, 1679년경 특허 2건 주제.
압연기 초기 문헌 스웨덴 엔지니어 크리스토퍼 폴헴(Christopher Polhem) 1761년 'Patriotista Testamente'서 판재·봉철 압연기 언급. 압연기 한 번에 10~20개 이상 봉 동시 생산으로 시간·노동 절약 설명.
1759년 토마스 블록리(영국) 금속 연마·압연 특허. 1766년 리처드 포드(영국) 최초 탠덤 밀 특허. 탠덤 밀 = 금속 연속 스탠드 통과 압연. 포드 탠덤 밀 = 선재 열간 압연용.
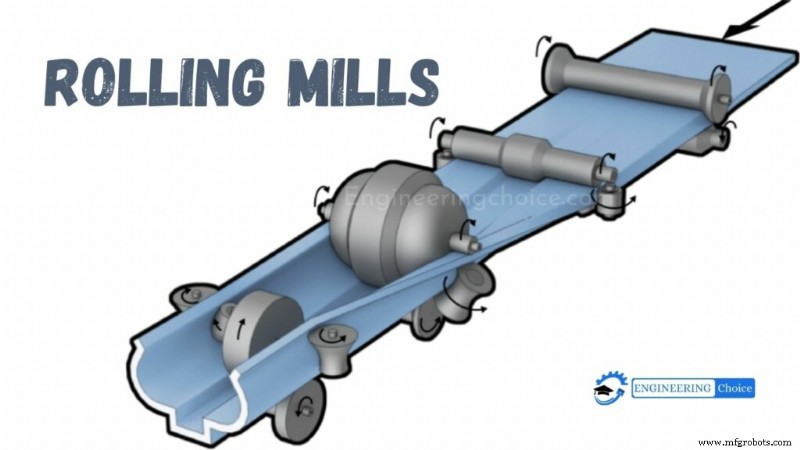
공정 요건·롤 배열 따라 압연기 롤 분류:
반대 방향 회전 두 롤러 구성. 공작물 롤러 사이 공급, 풀포스 가해 공작물 변형→원하는 형상 변환. 견고·고품질 2하이 압연기 원하면 롤 제조사 찾아 목적 적합 모델 확인.
2하이 압연기 세부 2범주: 하이 논리버시블(Non-reversible) = 롤러 한 방향만 회전, 공작물 한 방향만 공급. 하이 리버시블(Reversible) = 양 롤러 양방향 회전.
3하이 압연기 = 위아래 나란한 3개 평행 롤 롤 스탠드. 인접 롤 반대 방향 회전 → 재료 상단-중간 롤 단방향, 하단-중간 롤 반대 방향 통과.
공작물 왕복(전진·복귀) 패스 압연. 공작물 하단-중간 롤 통과→중간-상단 롤 사이 복귀. 다양한 강철 롤 제조사 산업 요건 충족 고품질 롤 밀 제공.
4하이 압연기 = 위아래 나란한 4개 평행 롤 롤 스탠드. 상단·하단 롤 반대 방향 작동. 중간 두 롤 상단·하단보다 작음 = 백업 롤(Backup Rolls).
탠덤 압연기 = 2~3스트랜드 롤 세트 평행 정렬. 재료 방향 변경하며 각 스트랜드 연속 패스 가능. 다수 밀 제조사 다양한 산업에 품질 탠덤 압연기 공급.
클러스터 압연기 = 일종 4하이 압연기, 각 작업 롤 2개 이상 백업 롤로 지지해 난삭재 압연. 경우 작업 롤 최소 직경 필요.
제조공정
용접 환기 개요 용접, 브레이징, 납땜, 토치 절단과 같은 공정에서 환기의 주된 목적은 작업자의 호흡 구역에서 공기 오염 물질을 제거하는 것입니다. 각 경우 작업자의 호흡 구역에서 공기 오염 물질을 제거하기 위해 다른 환기 전략이 필요할 수 있습니다. 환기는 세 가지 일반적인 목적으로 사용됩니다. 작업자의 호흡 구역과 작업 영역에서 공기 오염 물질 제거, 가연성 또는 인화성 가스 또는 증기 축적 방지, 산소 과다 또는 결핍 분위기 방지. 유해 분위기를 감지하기 위해 모니터링 기기를 사용해야 합니다. 적절한 환기를 제공할 수 없는
용접 비드란? 용접 비드는 두 금속 사이 이음부에 심재를 공급해 형성됩니다. 한 번의 용접 패스로 퇴적된 심재 금속을 용접 비드라 합니다. 와이어나 전극이 녹아 모재에 융합되며 비드가 형성됩니다. 스트링거 비드는 좁고 드래그/미세 진동만으로, 위브 비드는 진동 폭이 커서 넓게 형성됩니다. 좋은 용접은 한눈에 보입니다. 곧고 균일하며 슬래그·균열·구멍 없음. 중단 없고 너무 얇지 않으며 비드에 핏이나 크레이터 없음. 심재가 모재에 녹아들 때 토치 움직임이 풀 전진 방식과 비드 종류를 결정합니다. 더 보기: 용접이란? 용접 비드 종류