초보자를 위한 수직 머시닝 센터 CNC 프로그래밍 입문 가이드
수직 머시닝 센터(VMC)는 CNC 공작기계 작업장의 핵심 설비입니다. 이제 막 CNC 프로그래밍을 배우기 시작한 공작기계 조작자를 위해 수직 머시닝 센터 프로그래밍 실전 예제를 준비했습니다.
수직 머시닝 센터 프로그래밍 예제
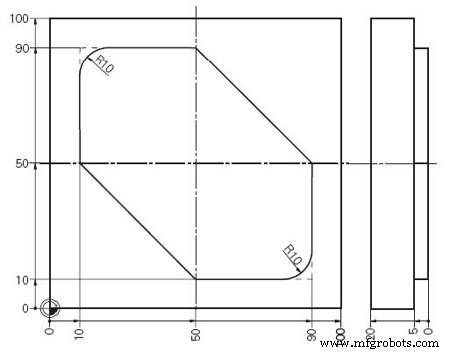
수직 머시닝 센터 프로그래밍 예제 도면
N10 T1 N20 S1000 M3 N30 G00 G40 G90 G17 X-30 Y60 N40 G43 Z50 H1 N50 Z-5 N60 G01 G41 X10 Y60 D1 F200 N70 Y80 N80 G02 X20 Y90 R10 N90 G01 X50 N100 X90 Y50 N110 Y20 N120 G02 X80 Y10 R10 N130 G01 X50 N140 X10 Y50 N150 Y65 N160 G40 X-30 Y60 N170 G00 Z200 M02
코드 해설
| 블록 | 기능 | 설명 |
|---|
| N10 | T1 | 1번 공구 선택 |
| N20 | S1000 M3 | 주축 1000 RPM 정회전 |
| N30 | G00 G40 G90 G17 X-30 Y60 | 급속 이동, 보정 취소, 절대 좌표, XY 평면 선택, 시작점 이동 |
| N40 | G43 Z50 H1 | 공구 길이 보정 양수 방향 적용 (1번 오프셋) |
| N50 | Z-5 | Z축 절삭 깊이 -5mm 위치로 이동 |
| N60 | G01 G41 X10 Y60 D1 F200 | 직선 보간, 공구 반경 보정 좌측_ON (1번 직경 오프셋), 이송 200mm/min |
| N70-N150 | 가공 경로 | 직선(G01) 및 원호 보간(G02/R지정)으로 윤곽 가공 |
| N160 | G40 X-30 Y60 | 공구 반경 보정 해제, 시작점으로 복귀 |
| N170 | G00 Z200 M02 | Z축 안전 높이로 상승, 프로그램 종료 |
학습 포인트
- G41/G40: 공구 반경 보정 켜기/끄기 - 공구 직경만큼 경로 보정
- G02 R값: 시계 방향 원호 보간 시 반지름 직접 지정
- G43 H: 공구 길이 보정 - 공구별 길이 차이 자동 보상
- 절대 좌표(G90): 작업 원점 기준 모든 좌표 지정
이 예제는 사각형 포켓에 모서리 R 가공이 포함된 전형적인 2D 윤곽 가공입니다. 초보자는 각 블록의 기능을 익히고 시뮬레이션으로 검증 후 실기계에 적용하세요.



