CNC 밀링 가이드: G41/G40 공구 반경 보정으로 정확한 가공 구현하기
공구 반경 보정 예제 프로그램으로 CNC 밀링 프로그램에서 G41, G40을 활용하는 방법을 보여줍니다.
이 프로그램에서 사용된 공구 보정 코드는 다음과 같습니다.
- G41: 공구 반경 보정 좌측(Left) 활성화
- G40: 공구 반경 보정 해제(Cancel)
공구 반경 보정 예제
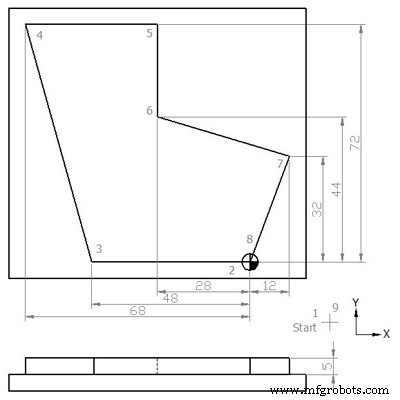
G41 G40 공구 반경 보정 예제 도면
N5 G00 G54 G64 G90 G17 X20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G41 X0 Y0 N40 X-48 N45 X-68 Y72 N50 X-28 N55 Y44 N60 X12 Y32 N65 X0 Y0 N70 G40 X20 Y-20 N75 G00 Z50 N80 Y100 N85 M30
가공 완료 후 형상
가공 공정 완료 후 부품은 다음과 같은 형상이 됩니다.
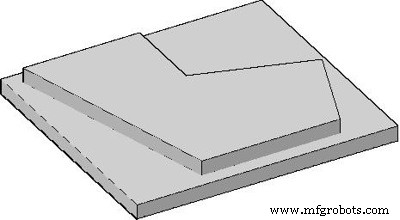
공구 반경 보정 예제 완성품
CNC G코드 상세 해설
| 코드 | 기능 | 비고 |
|---|
| G00 | 급속 이송(Rapid traverse) | 최고 속도로 비절삭 이동 |
| G54 | 작업 좌표계 1번(Zero Offset #1) | 가공 원점 설정 |
| G64 | 연속 경로 모드(Continuous-path) | 블록 간 부드러운 이송 |
| G90 | 절대 치수 시스템(Absolute) | 작업 원점 기준 좌표 |
| G17 | XY 평면 선택 | 밀링 기본 평면 |
| G41 | 공구 반경 보정 좌측 활성화 | 진행 방향 왼쪽 보정 |
| G40 | 공구 반경 보정 해제 | 보정 모드 종료 |
| S | 주축 회전수(Spindle speed) | RPM 단위 |
| F | 축 이송 속도(Feed rate) | mm/min 단위 |
| M | 주축 회전 방향(M03=정회전, M04=역회전) | |
| D | 공구 보정 번호(Tool offset number) | 공구 직경 오프셋 호출 |
핵심 포인트
- G41 진입(N35): 보정 시작점(X0 Y0)에서 활성화 - 이후 경로는 공구 중심이 아닌 공구 외곽이 프로그래밍된 경로를 따라감
- D01 지정: N10 블록에서 D01(12.5mm 직경 공구) 지정 → 보정량 = 반경 6.25mm
- G40 해제(N70): 가공 완료 후 시작점(X20 Y-20)으로 복귀하며 보정 해제
- C0(N15): 회전축(C축) 원점 복귀 - 4/5축 기계에서 사용
공구 반경 보정은 공구 마모에 따른 직경 변화 시 오프셋 값만 수정하면 프로그램을 변경하지 않고도 치수 정확도를 유지할 수 있어 양산 가공에 필수적입니다.



