화낙(Fanuc) CNC 선반 예제: G71/G72/G70 고정 사이클로 내경 보링/엔드밀 가공
다중 화낙 고정 사이클을 CNC 프로그래밍에 활용하는 화낙 프로그래밍 예제입니다. 이 선반 프로그래밍 예제에서는 다음 고정 사이클을 사용합니다.
- G71 황삭 터닝 사이클 (Rough Turning Cycle)
- G72 엔드밀/페이싱 사이클 (Facing Cycle)
- G70 정삭 사이클 (Finish Cycle)
G71 보링 작업 적용
이 프로그래밍 예제는 G71 터닝 사이클을 내부 가공(보링 작업)에 활용하는 방법도 보여줍니다. 부품 내경의 여유 재료를 제거하려면 G71 터닝 사이클을 내경 황삭에도 사용할 수 있습니다.
화낙 프로그래밍 예제
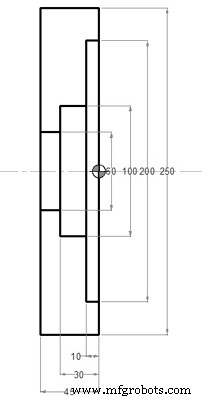
화낙 고정 사이클 예제 도면
G28 U0 W0 G50 S1500 N1 T0101 M8 (OD FACING) G96 S180 M3 G0 X255.0 Z5.0 G72 W2.0 R0.5 G72 P100 Q200 F0.25 N100 G0 Z0 G41 G1 X-2.0 F0.18 N200 G0 Z5.0 G40 X255.0 G28 U0 W0 N2 T0404 M8 (ID ROUGH) G96 S180 M3 G0 X50.0 Z5.0 G71 U2.0 R0.5 G71 P500 Q600 U-0.5 W0.1 F0.25 N500 G0 X202.0 G41 G1 Z0 F0.12 X200.0 Z-10.0 X100.0 Z-30.0 X60.0 Z-45.0 N600 X50.0 G40 G0 Z5.0 G28 U0 W0 N3 T0505 M8 (ID FINISH) G96 S220 M3 G0 X50.0 Z5.0 G70 P500 Q600 G0 X50.0 Z5.0 G28 U0 W0 M5 M9 M30
프로그램 구조 분석
| 섹션 | 블록 | 작업 내용 | 핵심 포인트 |
|---|
| 초기화 | G28 U0 W0 G50 S1500 | 기계 원점 복귀, 최대 주축 속도 제한 | 안전 시작 |
| N1: 외경 엔드밀 | T0101 M8 | 1번 공구(엔드밀) 선택, 쿨런트 ON | 공구/오프셋 동시 호출 |
| G96 S180 M3 | 일정 표면 속도 180m/min, 주축 정회전 | G96으로 직경 변화 시 RPM 자동 조정 |
| G0 X255.0 Z5.0 | 가공 시작점 접근 | |
| G72 W2.0 R0.5 | G72 엔드밀 사이클: 절삭 깊이 2mm, 후퇴 0.5mm | 페이싱 황삭 |
| G72 P100 Q200 F0.25 | P100-Q200 블록 형상 따라 엔드밀 가공 | 형상 정의 블록 지정 |
| N100-N200 | 외경 형상 정의 (G41 보정 포함) | 음수 X 방향 가공 주의 |
| N2: 내경 황삭 | T0404 M8 | 4번 공구(보링 바) 선택 | 내경 전용 공구 |
| G96 S180 M3 | 일정 표면 속도 유지 | |
| G0 X50.0 Z5.0 | 내경 시작점 (구멍 안쪽) | |
| G71 U2.0 R0.5 | G71 터닝 사이클: 절삭 깊이 2mm, 후퇴 0.5mm | 내경 황삭 - U 양수로 내부 방향 |
| G71 P500 Q600 U-0.5 W0.1 F0.25 | P500-Q600 형상, X 여유 -0.5, Z 여유 0.1 | U-0.5로 내경 방향 여유 설정 핵심 |
| N500-N600 | 내경 형상 정의 (G41 보정) | X 양수→음수 방향 진행 |
| N3: 내경 정삭 | T0505 M8 | 5번 공구(정삭 바) 선택 | |
| G96 S220 M3 | 정삭용 고속 Vc 220m/min | |
| G70 P500 Q600 | G70 정삭 사이클: 황삭 형상 블록 재사용 | P/Q 블록 동일하게 참조 |
| G28 U0 W0 M5 M9 M30 | 원점 복귀, 주축/쿨런트 정지, 프로그램 끝 | |
G71 내경 가공 핵심 포인트
- U 부호: 내경 가공 시 U값 음수(-)로 지정 → 공구 중심이 내부(작은 직경) 방향으로 이동
- 시작점: 구멍 안쪽(X 작음, Z 양수)에서 시작 → 바깥/아래로 가공 진행
- 형상 정의: P/Q 블록은 완성 형상 경로 (공구 중심 경로 아님, 보정 전)
- G41/G42: 선반 내경에서 G41/G42 방향 판단 중요 (일반적으로 내경은 G41)
고정 사이클 3총사 비교
| 사이클 | 용도 | 축 방향 | 형상 정의 |
|---|
| G71 | 황삭 터닝 (외경/내경) | Z축 방향 절삭 | P/Q 블록으로 형상 정의 |
| G72 | 황삭 페이싱 (단면) | X축 방향 절삭 | P/Q 블록으로 형상 정의 |
| G70 | 정삭 (황삭 형상 재사용) | P/Q 블록 따라 정삭 | 황삭과 동일 P/Q 참조 |
이 예제는 외경 페이싱→내경 황삭→내경 정삭 3단계 공정으로, 실무에서 가장 일반적인 선반 가공 시퀀스입니다.



