CNC 밀링 공구 반경 방향 런아웃 최소화: 정밀도를 위한 검증된 전략
CNC 밀링 공정에서 가공 오차 원인 많음. 공구 반경 방향 런아웃으로 인한 오차 중요 요인 중 하나, 이상적 가공 조건 하 공작 기계 달성 가능 최소 형상 오차와 가공 표면 기하 정밀도 직접 영향. 실제 절삭에서 공구 반경 런아웃은 가공 정밀도, 표면 거칠기, 공구 마모 불균일, 다치 공구 절삭 공정 특성 영향. 공구 반경 런아웃 클수록 공구 가공 상태 더 불안정, 가공 효과 영향 더 큼.
반경 방향 런아웃 원인
공구와 스핀들 부품 제조 오차, 클램핑 오차로 공구 축과 스핀들 이상적 회전축 사이 드리프트와 편심 발생, 특정 가공 공정과 툴링도 CNC 밀링 머신 가공 중 반경 런아웃 유발 가능.
1. 스핀들 자체 반경 런아웃 영향
스핀들 반경 런아웃 오차 주요 원인: 스핀들 각 저널 동축도 오차, 베어링 자체 각종 오차, 베어링 간 동축도 오차. 가공 모드 따라 스핀들 반경 회전 정밀도 영향 다름. 이 요인들 공작 기계 제조/조립 과정 형성, 작업자가 공작 기계로 피하기 어려움.
2. 공구 중심과 스핀들 회전 중심 불일치 영향
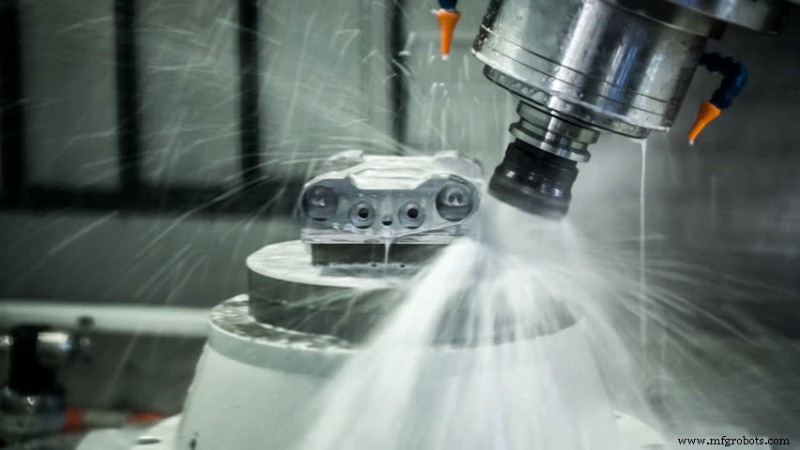
공구 스핀들 장착 시 공구 중심과 스핀들 회전 중심 불일치하면 공구 필연적 반경 런아웃 발생. 구체적 영향 요인: 공구-척 맞물림, 공구 장착 방법 정확성, 공구 자체 품질.
3. 특정 가공 공정 영향
가공 중 공구 반경 런아웃 주로 반경 절삭력 악화 때문. 반경 절삭력 총 절삭력 반경 방향 분력. 공작물 굽힘 변형과 진동 발생, 공작물 품질 영향 주요 구성요소. 주로 절삭량, 공구/공작물 소재, 공구 기하각, 윤활 방식, 가공 방법 등 요인 영향.
반경 방향 런아웃 감소 방법
가공 중 공구 반경 런아웃 주로 반경 절삭력 악화 때문. 따라서 반경 절삭력 감소는 반경 런아웃 감소 중요 원칙. 다음 방법들로 반경 런아웃 감소 가능:
1. 예리한 공구 사용
더 큰 공구 레이크각 선택해 공구 예리하게 만들어 절삭력과 진동 감소. 더 큰 공구 클리어런스각 선택해 공구 주 여유면과 공작물 전이면 탄성 회복층 마찰 감소, 진동 감소. 단 레이크각과 클리어런스각 너무 크게 선택 불가, 공구 강도와 방열 면적 부족 초래. 따라서 구체적 상황 따라 다른 레이크각/클리어런스각 선택 필요. 황삭 작게, 정삭 시 공구 반경 런아웃 감소 고려 더 크게 선택해 공구 예리하게.
2. 강한 공구 사용
공구 강도 높이는 주로 두 방법. 첫째, 공구 홀더 직경 증가. 동일 반경 절삭력 조건에서 공구 홀더 직경 20% 증가 시 공구 반경 런아웃 50% 감소. 둘째, 공구 돌출 길이 감소. 공구 돌출 길이 클수록 가공 중 공구 변형 큼. 가공 계속 변화 시 공구 반경 런아웃 지속 변화, 공작물 가공면 매끄럽지 않음. 공구 연장 길이 20% 감소 시 공구 반경 런아웃도 50% 감소.
3. 공구 레이크면 매끄럽게
가공 중 매끄러운 레이크면 칩-공구 마찰 감소, 공구 절삭력 감소, 공구 반경 런아웃 감소.
4. 스핀들 테이퍼 홀과 척 청결
스핀들 테이퍼 홀과 척 깨끗해야 함, 가공 중 발생 먼지/파편 없어야 함. 가공 공구 선택 시 가능한 짧은 돌출 길이 공구 장착, 힘 합리적 균일, 너무 크거나 작지 않게.
5. 합리적 절삭량 선택
절삭량 너무 작으면 가공 슬립 현상 발생, 가공 중 공구 반경 런아웃 지속 변화 유발. 가공면 매끄럽지 않으면 절삭력 증가, 공구 큰 변형, 가공 중 공구 반경 런아웃 증가, 가공면도 매끄럽지 않게 만듦.
6. 정삭 시 업 밀링(Up Milling) 사용
다운 밀링 시 리드스크류-너트 간극 위치 변화로 작업대 이송 불균일 발생. 결과 충격과 진동 공작 기계/공구 수명, 공작물 표면 거칠기 영향. 업 밀링 시 절삭 두께 작→대 변화, 공구 부하도 작→대 변화, 공구 가공 중 더 안정. 정삭에만 사용, 황삭 시 여전히 다운 밀링 사용. 다운 밀링 생산성 높고 공구 수명 보장되기 때문.
7. 절삭유 합리적 사용
절삭유 합리적 사용, 주로 냉각수 용액, 절삭력 영향 적음. 윤활 주기능 절삭유(절삭유)는 마찰 감소로 절삭력 현저 감소. 레이크면-칩, 플랭크면-공작물 전이면 마찰 감소로 공구 반경 런아웃 감소.
결론
실무 증명: 공작 기계 각 부품 제조/조립 정밀도 보장, 합리적 공정/툴링 선택 시 공구 반경 런아웃 공작물 가공 정밀도 영향 최소화 가능.



