Fanuc G82 드릴링 사이클 마스터: 정밀 카운터보링을 위한 정확한 깊이 제어
개요
G82 드릴링 사이클은 G82 카운터 보링 사이클이라고도 불립니다. 일반 드릴링 사이클과 거의 동일하지만, 구멍 바닥에 도달했을 때 지정된 시간 동안 드웰(Dwell)한다는 차이가 있습니다. 주로 정확한 깊이 가공이 필요할 때 사용됩니다.
문법
G82 X... Y... Z... R... P... F... K...
파라미터 설명
| 파라미터 | 설명 |
|---|
| X | 구멍 위치 X축 좌표 |
| Y | 구멍 위치 Y축 좌표 |
| Z | 가공 깊이 (R 평면부터 Z 깊이까지 이송 속도로 이동) |
| R | R 평면 위치 |
| P | 구멍 바닥에서 드웰 시간 (밀리초) |
| K | 사이클 반복 횟수 (필요 시) |
| F | 이송 속도 |
사용 예시
N30 G82 X10 Y30 Z-17 R2 P1000 F75
N40 Y10
N50 X30
N60 Y30
N70 G80
G82 드릴링 사이클이 파라미터와 함께 한 블록에 지정되면, G80으로 사이클이 종료될 때까지 축 이동마다 드릴링이 반복됩니다.
작동 원리
- X, Y 위치로 급속 이송
- R 평면 위치까지 급속 이송
- R 평면부터 Z 깊이까지 이송 속도로 드릴링
- 구멍 바닥에서 지정된 시간(P) 동안 드웰
- G99/G98 모드에 따라 R 평면 또는 초기 레벨로 급속 이송 복귀
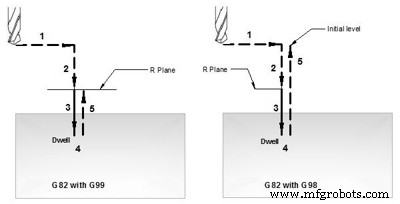
G82 드릴링 사이클 작동 원리
G98/G99 모드
- G98: 드릴이 초기 레벨로 복귀
- G99: 드릴이 R 평면으로 복귀
작동 예제는 G81 드릴링 사이클을 참조하세요.
예제
N30 G82 X10 Y30 Z-17 R2 P2000 F75
N40 Y10
N50 G98 X30
N60 G99 Y30
N70 X90
N80 Y10
N90 G80
반복 드릴링
K 파라미터 값이 주어지면 드릴링이 K 횟수만큼 반복됩니다. 동일한 간격의 다수 구멍 가공 시 G91 증분 모드와 함께 효과적으로 사용됩니다. 반복 드릴링 예제는 G81 드릴링 사이클을 참조하세요.
실전 예제
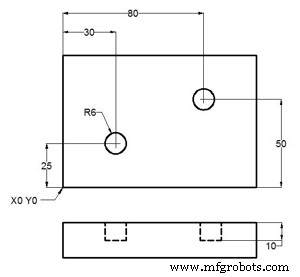
G82 드릴링 사이클 예제
N10 T1 M06
N20 G90 G54 G00 X30 Y25
N30 S1200 M03
N40 G43 H01 Z5 M08
N50 G82 Z-10 R2 P1000 F75
N60 X80 Y50
N70 G80 G00 Z100 M09
N80 M30



