파낙 G72.2 선형 복사: CNC 밀링에서 효율적인 도형 중복
파낙 G72.2 선형 복사
Fanuc G72.2 Linear Copy
G72.2 선형 복사 G-코드를 사용하면 서브 프로그램으로 지정한 도형을 직선(Linear) 운동으로 반복 생성할 수 있습니다.
프로그래밍 형식
G72.2 P... L... I... J...
파라미터 설명
| 파라미터 | 설명 |
|---|
| P | 서브 프로그램 번호 |
| L | 반복 횟수 |
| I | X축 방향 이동 거리 |
| J | Y축 방향 이동 거리 |
G-코드 데이터
프로그래밍 주의사항
기본 주의사항
- G72.2 블록에서는 P, L, I, J 이외의 주소는 무시됩니다.
- P, I, J는 반드시 지정해야 합니다.
- L을 생략하면 도형이 1회 복사됩니다.
- 이동 거리(I, J)는 증분값으로 지정합니다. n번째 도형의 이동 거리는 지정된 이동 거리 × (n-1)입니다.
서브 프로그램의 첫 블록
선형 복사를 수행하는 서브 프로그램의 첫 블록에는 반드시 이동 명령을 지정해야 합니다. 첫 블록이 O00001234;와 같이 프로그램 번호만 있고 이동 명령이 없으면, n번째(n=1,2,3,...) 복사 도형의 시작점에서 이동이 정지할 수 있습니다.
잘못된 프로그램 예
O00001234 ;
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
올바른 프로그램 예
O00001000
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
제한사항
도형 복사를 위한 두 개 이상의 명령 지정
서브 프로그램에서 선형 복사를 위해 G72.2를 두 번 이상 지정할 수 없습니다 (시도 시 알람 PS0901 발생).
그러나 선형 복사를 지정하는 서브 프로그램 안에서는 회전 복사(G72.1)를 지정할 수 있습니다. 반대로 회전 복사를 지정하는 서브 프로그램 안에서는 선형 복사를 지정할 수 있습니다.
지정해서는 안 되는 명령
선형 복사를 수행하는 프로그램 안에서는 다음 명령을 지정할 수 없습니다:
- 선택 평면 변경 명령 (G17~G19)
- 극좌표 지정 명령 (G16)
- 기준점 복귀 명령 (G28)
- 축 전환
- 좌표계 회전 (G68)
- 스케일링 (G51)
- 프로그래머블 미러 이미지 (G51.1)
싱글 블록
G72.1 또는 G72.2 블록에서는 싱글 블록 정지가 수행되지 않습니다.
G72.2 프로그래밍 예제
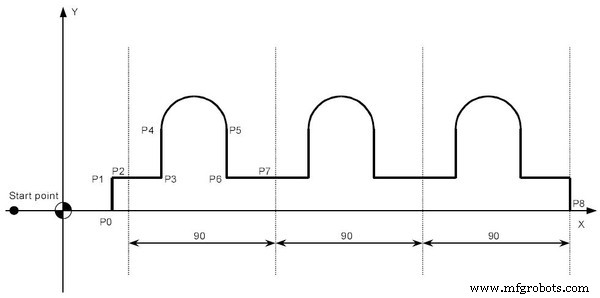
메인 프로그램
O3000 ;
N10 G90 G00 X-30. Y0 ;
N20 X0 ;
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0 ;
N70 G90 X310. Y0 ; (P8)
N80 X0 ;
N90 G40 G00 X-30.0 ;
N100 M30 ;
서브 프로그램
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99 ;



