Fanuc G72 엔드페이싱 사이클 완전 정복: 가이드 & 프로그래밍 팁
Fanuc G72 엔드페이싱 사이클
Fanuc 제어 CNC 머신에서 시간을 보내보셨다면 G72 통 사이클 엔드페이싱과 선삭 사이클 G71을 분명 사용해보셨을 겁니다.
Fanuc CNC 제어에서 CNC 사이클 프로그래밍은 정말 쉽습니다.
왜 CNC 사이클을 사용하는지 'CNC 프로그래밍 사이클의 장단점' 기사에서 확인하세요. 이 글에서는 Fanuc CNC 제어에서 G72 통 사이클 엔드페이싱의 사용법과 프로그래밍을 자세히 다룹니다.
Fanuc G71 선삭 사이클은 이 기사를 참조하세요.
Fanuc CNC 제어는 프로그래밍 용이성과 내구성 덕분에 CNC 프로그래머들이 가장 선호하는 제어장치 중 하나입니다.
프로그래밍
G72 W R
G72 P Q U W
파라미터
첫 번째 블록
| 파라미터 | 설명 |
|---|
| W | 절삭 깊이 |
| R | 한 컷 완료 후 복귀량 |
두 번째 블록
| 파라미터 | 설명 |
|---|
| P | 윤곽 시작 블록 번호 |
| Q | 윤곽 종료 블록 번호 |
| U | X축 방향 정삭 여유량 |
| W | Z축 방향 정삭 여유량 |
| S | G71 사이클 중 스핀들 속도 |
| F | 이송률 (P~Q 블록 사이 주어진 이송률 무시) |
| S | 스핀들 속도 (P~Q 블록 사이 주어진 스핀들 속도 무시) |
참고사항
P & Q – P 블록 번호부터 Q 블록 번호까지의 CNC 프로그램 블록이 최종 치수에 도달할 때까지 반복됩니다.
F (이송률) – G72 두 번째 블록에 F를 지정하면 엔드페이싱 사이클 중 이 이송률을 사용하고, P~Q 블록 사이의 이송률은 무시합니다. P~Q 블록 사이의 이송률은 나중에 동일한 P, Q로 G70 정삭 사이클을 호출할 때만 사용됩니다. 이는 "황삭 엔드페이싱 컷"과 "최종 정삭 컷"에 서로 다른 이송률을 유지할 수 있는 매우 편리한 방법입니다.
S (스핀들 속도) – 황삭 컷과 정삭 컷에 서로 다른 속도를 유지하는 동일한 방식으로 작동합니다.
Fanuc G72 엔드페이싱 사이클 예제
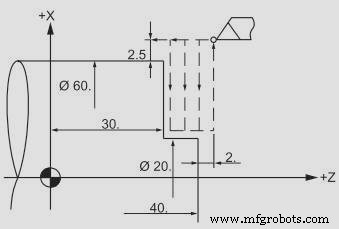
CNC Fanuc G72 통 사이클 엔드페이싱
N5 G00 X65 Z42
N6 G72 W2 R2
N7 G72 P8 Q9 U0 W0 F0.3
N8 G00 Z30
N9 G01 X20



