Haas G00 급속 이송 마스터하기: 선반 작업을 위한 효율적 포지셔닝
Haas G00 급속 이송 포지셔닝 - Haas 선반
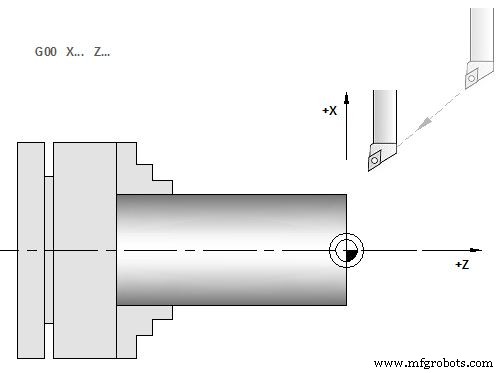
G00 G-코드는 기계 축을 최대 속도로 이동시키는 데 사용됩니다. G00은 주로 각 피드(절삭) 명령 전에 기계를 주어진 지점으로 빠르게 위치시키는 데 사용됩니다(모든 이동은 최대 급속 속도로 수행).
프로그래밍
G00 X... Y... Z... U... W... C... B...
파라미터
| 파라미터 | 설명 |
|---|
| X... Y... Z... U... W... C... B... | Haas 선반 축 |
G-코드 데이터
G00 G-코드는 모달이므로, G00이 있는 블록은 다른 그룹 01 코드가 지정될 때까지 모든 후속 블록을 급속 이송으로 만듭니다.
동작 순서
프로그래밍 노트: 일반적으로 급속 이송은 직선이 아닙니다. 지정된 각 축은 같은 속도로 이동하지만, 모든 축이 동시에 이동을 완료하지는 않습니다. 기계는 모든 이동이 완료될 때까지 대기했다가 다음 명령을 시작합니다.
프로그래밍 예제
G00 Z1. X2.85
G00 G41 X1.5 Z-2.125
G00 B-19. (보조 스핀들을 가공 위치로 포지셔닝)
G00 C90. (C축을 90도 회전)
M154 (C축 결합) G00 G54 X6. C0. Y0. Z1. G00 X3.25 Z0.25 G00 Z-0.75 G97 P1500 M133
G00 G53 X0 M09
% O0010 (매크로 G74) G50 S2000 G97 S1000 M03 T100 G00 T101 #24 = 1.3 (X 최소 직경) #26 = 0.14 (Z 깊이) #23 = 0.275 (X 홈 너비) #20 = 0.125 (공구 너비) #22 = -0.95 (Z 시작 위치) #6 = -1. (실제 Z 면) #9 = 0.003 (이송 속도 IPR) G00 X [ #24 + [ #23 * 2 ] - [ 20 * 2 ] ] Z#126 G74 U - [ [#23 - #20 ] * 2 ] W - [ #26 + ABS [ #6 - #22 ] ] K [ #20 * 0.75 ] I [ #20 * 0.9 ] F#9 G00 X0 Z0 T100 M30 %



