지멘스 지누메릭 CYCLE95 엔드밀 선삭 프로그램: 정밀도, 효율성 & 완벽 통합
제출자: Brian
도면/이미지
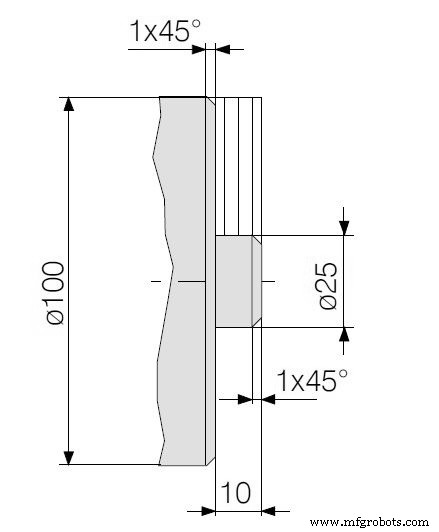
CNC 프로그램
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 ; 황삭 공구
G0 X65 Z0
G1 F0.18 X-1.6
G0 X65 Z5
CYCLE95("CONT2",1,0.02,0.05,0,0.3,0.1,0.12,10,0,0,0)
G0 X200 Z100 M30
Contour subprogram:
CONT2
G1 X100 Z-12
Z-10 CHR=1
X25 Z0 CHR=1
X22
M17
엔드밀 선삭(CYCLE95) 특징
- T1 D1: 황삭용 공구 (일반 외경 홀더)
- G0 X65 Z0 / G1 X-1.6: 페이싱으로 단면 정리 (센터까지)
- G0 X65 Z5: 윤곽 시작 위치로 이동
- CYCLE95("CONT2", 1, 0.02, 0.05, 0, 0.3, 0.1, 0.12, 10, 0, 0, 0):
| 파라미터 | 값 | 의미 |
|---|
| 절삭깊이 | 1 | 1mm 깊이 절삭 반복 |
| 정삭여유 | 0.02 | 거삭 후 0.02mm 남김 |
| 펙 깊이 | 0.05 | 미세 펙킹 |
| 최소절삭 | 0 | 자동 계산 |
| 정삭펙 | 0.3 | 정삭 시 펙 |
| 정삭이송 | 0.1 | 정삭 이송률 |
| 거삭이송 | 0.12 | 거삭 이송률 |
| 모드 | 10 | 종절삭+순절삭 조합 |
윤곽 CONT2
- X100 Z-12 → Z-10 CHR=1 (R1 챔퍼) → X25 Z0 CHR=1 → X22
- 단면에서 테이퍼 → 직선 → 소경으로 이어지는 형상
황삭 전용 공구로 CYCLE95 호출 후 정삭은 별도 공구/프로그램에서 수행하는 전형적인 2공정 구조.



