Fanuc 21i CNC 프로그램: 소켓 나사 가공 연습 (G71/G76 복합 사이클)
작성자
제출: Machinist
도면/이미지
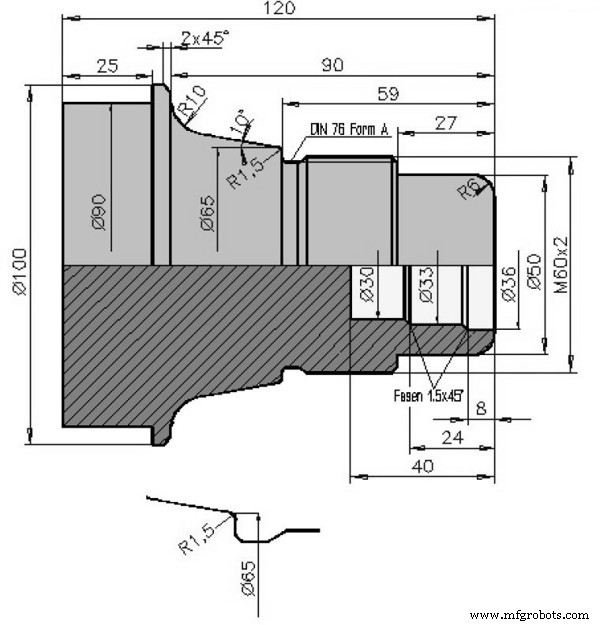
CNC 프로그램
( CONTROL FANUC 21I)
( PART - CYLINDER D102.000 L121.000)
( G54 X+000.000 Z+0240.000)
O11
N10 G40 G00
N20 G99
N30 M5
N40 M9
N60 T0101 (LEFT CORNER TOOL CL-SDJCL-2020 L 1208 ISO30)
N70 G97 S1000
N80 G00 X150. Z100.
N90 G50 S3500
N100 G96 S0200
N110 G00 X104. Z0. M4
N120 G01 X-1.6 F0.25 M8
N130 G00 X102. Z2.
N140 G71 U3. R1
N150 G71 P160 Q370 U0.5 W0.1 F0.25
N160 G42 G00 X34. Z2.
N170 G01 Z0.
N180 G01 X38.
N190 G03 X50. Z-6. I0. K-6.
N200 G01 Z-27.
N210 G01 X57.
N220 G01 X60. Z-28.5
N230 G01 Z-50.
N240 G01 Z-52.
N250 G01 X57. Z-54.598
N260 G01 Z-58.1
N270 G02 X58.8 Z-59. I0.9 K0.
N280 G01 X60.
N290 G01 X62.483
N300 G03 X65.437 Z-60.24 I0. K-1.5
N310 G01 X73.018 Z-81.736
N320 G02 X92.714 Z-90. I9.848 K1.736
N330 G01 X96.
N340 G01 X100. Z-92.
N350 G01 Z-93.
N360 G01 X102.
N370 G40
N380 G00 X150. Z100.
N390 M9
N400 T0606 (REVERSIBLE TIP DRLDI-30.00 067 R HMT ISO30)
N410 G97 S0600 M3
N420 G00 Z3.
N430 G00 X0. M8
N440 G74 R1.0
N450 G74 X0.0 Z-40.0 Q12000 F.22
N670 G00 X200. Z100.
N680 M9
N690 T0909 (INSIDE TURNING TOOL POSTBI-SCLCL-1010 L 0604 ISO30)
N700 G50 S3500
N710 G96 S0160 M4
N720 G00 X28. Z2.
N730 G71 U2. R1
N740 G71 P750 Q810 U-0.5 W0.1 F0.2
N750 G41 G00 X40.
N760 G01 X36.
N770 G01 Z-8.
N780 G01 X33. Z-9.5
N790 G01 Z-24.
N800 G01 X28. Z-26.5
N810 G40
N820 G00 X200. Z100.
N830 T1212 (INSIDE TURNING TOOL POSTBI-SCAAL-1010 L 0604 ISO30)
N840 G50 S4000
N850 G96 S0280 M4
N860 G00 X42. Z2.
N870 M98 P6203
N880 G00 X28.234 Z3.
N890 G00 X200. Z100.
N900 M9
N910 T0202 (LEFT CORNER TOOL CL-SVJCL-2020 L 1604 ISO30)
N920 G50 S4000
N930 G96 S0340 M4
N940 G00 X34. Z2.
N950 M98 P6202
N960 G00 X150. Z100.
N970 M9
N980 T0404 M8 (LEFT THREADING TOOL TL-LHTR-2020 R 60 2.00 ISO30)
N990 G97 S1000 M3
N1000 G00 X64. Z-21.
N1010 G76 P020060 Q19 R50
N1020 G76 X57.54 Z-57.5 R0. P1230 Q123 F2.0
N1030 G00 X150. Z150.
N1040 M9
N1050 M30

O6202
N10 G42 G01 Z0. M8
N20 G01 X38.
N30 G03 X50. Z-6. I0. K-6.
N40 G01 Z-27.
N50 G01 X57.
N60 G01 X60. Z-28.5
N70 G01 Z-50.
N80 G01 Z-52.
N90 G01 X57. Z-54.598
N100 G01 Z-58.1
N110 G02 X58.8 Z-59. I0.9 K0.
N120 G01 X60.
N130 G01 X62.483
N140 G03 X65.437 Z-60.24 I0. K-1.5
N150 G01 X73.018 Z-81.736
N160 G02 X92.714 Z-90. I9.848 K1.736
N170 G01 X96.
N180 G01 X100. Z-92.
N190 G01 Z-93.
N200 G01 X102.
N210 G40
N220 M99

O6203
N10 G41 G01 X36. F0.1 M8
N20 G01 Z-8.
N30 G01 X33. Z-9.5
N40 G01 Z-24.
N50 G01 X28. Z-26.5
N60 G40
N70 M99
프로그램 구조 분석
메인 프로그램 (O11) - 5개 공구로 완전 가공
| 블록 | 공구 | 작업 내용 | 주요 사이클 |
|---|
| N60~N390 | T0101 (외경 황삭/정삭) | 외경 대경부 황삭 → 정삭 프로파일 | G71 황삭, G42 보상 |
| N400~N680 | T0606 (드릴) | 중심 구멍 드릴링 (G74 펙 드릴링) | G74 펙 드릴링 |
| N690~N820 | T0909 (내경 공구) | 내경 황삭/정삭 | G71 황삭, G41 보상, 서브 O6203 |
| N830~N900 | T1212 (내경 공구 2) | 내경 추가 가공 | 서브 O6203 호출 |
| N910~N970 | T0202 (외경 정삭) | 외경 정삭 프로파일 | 서브 O6202 호출 |
| N980~N1050 | T0404 (나사 공구) | 나사 가공 (M2.0 피치) | G76 다단 나사 절삭 |
핵심 사이클 상세
G71 외경 황삭 사이클 (N140~N150)
G71 U3. R1          ; U=황삭 깊이 3mm, R=후퇴량 1mm
G71 P160 Q370 U0.5 W0.1 F0.25  ; P/Q=프로파일 블록 범위, U/W=정삭 여유, F=이송
G74 펙 드릴링 사이클 (N440~N450)
G74 R1.0            ; R=리트랙트량 1mm
G74 X0 Z-40 Q12000 F.22  ; 중심 구멍 Z-40까지, Q=펙량(12000=1.2mm?), F=이송
G76 나사 절삭 사이클 (N1010~N1020)
G76 P020060 Q19 R50  ; P=나사 산수/챔퍼/각도, Q=최소 절입량, R=마무리 패스 수
G76 X57.54 Z-57.5 R0. P1230 Q123 F2.0  ; X/Z=나사 끝점, R=테이퍼, P/Q=초기/최종 절입, F=리드(피치 2.0)
서브프로그램 활용 (O6202, O6203)
- 동일한 프로파일(O6202)을 T0101(황삭)과 T0202(정삭)에서 공통 사용
- 내경 가공 프로파일(O6203)을 T0909, T1212에서 공통 사용
- M98 P호출 / M99 리턴으로 모듈화
실무 적용 포인트
- G50 S최대속도 제한 → G96 일정 면속 → G97 고정 속도 전환 패턴 준수
- 공구별 G50 S값 다르게 설정 (공구/가공 조건별 최적 속도 제한)
- G71 황삭 시 U(깊이), R(후퇴) 적절히 설정으로 칩 배출/공구 수명 최적화
- G76 나사 가공 시 P 파라미터로 다중 패스/챔퍼/각도 일괄 제어
- 서브프로그램으로 프로파일 통일성 확보 및 프로그램 용량 절약



