Haas Mill G107 원통 매핑 프로그램 예제: 단계별 CNC 코드 가이드
작성자
제출: Machinist
도면/이미지
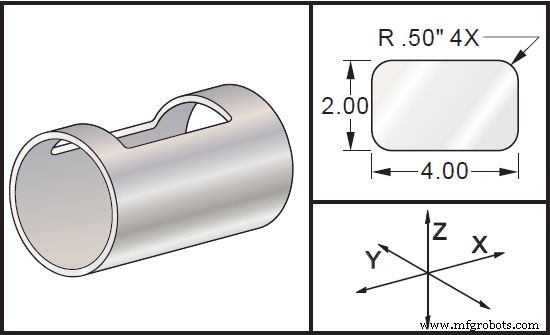
CNC 프로그램
(G170 parameters)
(X X-axis command)
(Y Y-axis command)
(Z Z-axis command)
(A A-axis command)
(Q Diameter of cylindrical surface)
(R Radius of rotary axis)
% O0079 (G107 TEST)
T1 M06 (.625 DIA. 2FL E.M.)
G00 G40 G49 G80 G90 G28 G91 A0
G90 G00 G54 X1.5 Y0 S5000 M03
G107 A0 Y0 R2. (IF NO R OR Q VALUE, MACHINE WILL USE VALUE IN SETTING 34)
G43 H01 Z0.25
G01 Z-0.25 F25.
G41 D01 X2. Y0.5
G03 X1.5 Y1. R0.5
G01 X-1.5
G03 X-2. Y0.5 R0.5
G01 Y-0.5
G03 X-1.5 Y-1. R0.5
G01 X1.5
G03 X2. Y-0.5 R0.5
G01 Y0.
G40 X1.5
G00 Z0.25 M09 M05
G91 G28 Z0.
G28 Y0.
G90 G107
M30
%
프로그램 해설
G107 원통 매핑 (Cylindrical Mapping) 개요
Haas 전용 기능으로, 회전축(A/B/C축)을 이용해 원통 표면에 평면 가공 경로를 매핑하여 조각/밀링하는 기능입니다. 4축 가공의 일종으로 캠(CAM) 없이도 원통 래핑/각인/홈 가공 가능.
주요 파라미터 (주석 참조)
| 주소 | 의미 |
|---|
| X, Y, Z | 직교 좌표축 명령 (매핑 평면상) |
| A | 회전축 명령 (A축 회전각) |
| Q | 원통 표면 직경 |
| R | 회전축 반경 (Setting 34에 기본값 저장 가능) |
프로그램 시퀀스 분석
- 초기화: G28 원점 복귀, A축 0도 동기화, G54 작업 좌표계 선택
- G107 A0 Y0 R2.: 원통 매핑 모드 진입. A축 0도, Y축 0 기준, 회전축 반경 2.0
- G43 H01 Z0.25 → G01 Z-0.25: 공구 길이 보상 후 Z-0.25까지 진입
- G41 D01 X2. Y0.5: 커터 보상 좌측 활성화, 시작점 이동
- 사각형 포켓 경로: 직선(G01) + 원호(G03 R0.5)로 둥근 모서리 사각형 궤적
- G40 X1.5: 보상 해제하며 시작점 복귀
- G107 (단독): 원통 매핑 모드 해제 (Fanuc G15/G16 해제와 유사)
- 복귀 및 종료: Z/Y축 원점 복귀, M30
G107 vs Fanuc G16 (극좌표) 비교
| 특징 | Haas G107 | Fanuc G16 |
|---|
| 용도 | 원통 표면 매핑 (4축 래핑) | 극좌표 프로그래밍 (볼트홀 등) |
| 회전축 | A/B/C축 실시간 동기화 | 가상 축 (Y=각도) |
| 매핑 평면 | XY 평면 → 원통 표면 | XY 평면 내 극좌표 |
| 해제 | G107 단독 명령 | G15 |
적용 분야
- 원통형 부품 외주 각인/문양/홈 가공
- 캠 샤프트, 크랭크 샤프트 키웨이/오일 홈
- 파이프/튜브 슬롯/구멍 패턴 가공
- 예술적 원통 조각/마킹



