


CNC 기계

산업 제조
제출: Vikram
Fanuc 제어 CNC 선반용 파트 프로그램 작성(주어진 부품). 절삭 깊이 0.5mm, 속도 1200rpm. 적절한 절삭 조건/공구 가정.
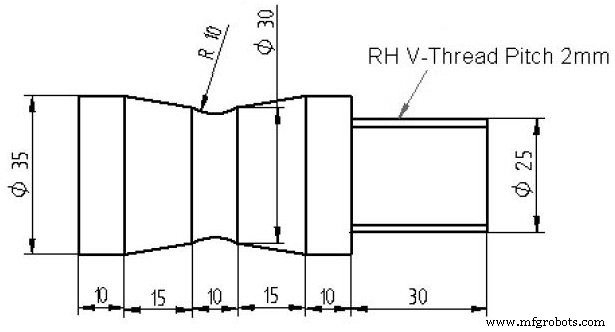
U = (최대직경 - 최소직경)/2 = (35-25)/2 = 5 계산
N0 G90 F0.2 S1200 T0101 M04
N10 G00 X38 Z2
N30 G73 U5 R10
N40 G73 P50 Q120 U0.05 W0.05
N50 G01 X25 Z0
N60 G01 X25 Z-30
N70 G01 X35 Z-30
N80 G01 X35 Z-40
N90 G01 X30 Z-55
N100 G02 X30 Z-65 R10
N110 G01 X35 Z-80
N120 G01 X35 Z-90
N130 G01 X38 Z2
N140 G28 U0 W0
N150 S400 T0202 M06
N160 G00 X26 Z0
N170 G76 P010160 Q5
N180 G76 X22.6 Z-30 P1200 Q200 F2
N190 G28 U0 W0
N200 M05 M30
계산 및 설정 포인트:
CNC 기계
요약 외경 터닝, 드릴링, 내경 보링을 위한 CNC 선반 프로그램입니다. 이 프로그램에서 사용된 사이클 G-코드는 다음과 같습니다: 외경 황삭 터닝: G71 터닝 사이클 외경 정삭 터닝: G70 피니싱 사이클 내경 드릴링: G74 펙 드릴링 사이클 내경 보링: G01 직선 보간 도면/이미지 CNC 프로그램 % O0111 (EX.NO.1); (빌렛 직경38.0*L36.0) N1 (외경 프로파일 터닝) N2 G28 U0.0 W0.0 N3 G92 S2500 N4 G96 S180 M03 N5 T0000 N6 T0101 N7 G00 X
작성자: Vikram 요약 G75 홈 가공 사이클을 사용하여 X축 방향 긴 홈을 가공한 후, 동일한 부품을 G75 사이클로 절단(파팅 오프)하는 CNC 선반 프로그램입니다. 도면/이미지 CNC 프로그램 G90 G20 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X1.200; G01 X1.150 F3; G71 U0.020 R0.010; G71 P2 Q3; N2 G01 X1.025; Z-2.420; N3 X1.150; G28 X0.0; G28 Z0.0; T0200 M06; G57; G00 Z-0.500;