CNC 선반 G75 사이클로 정밀 홈 가공 및 절단 – 최적화 프로그램
작성자: Vikram
요약
G75 홈 가공 사이클을 사용하여 X축 방향 긴 홈을 가공한 후, 동일한 부품을 G75 사이클로 절단(파팅 오프)하는 CNC 선반 프로그램입니다.
도면/이미지
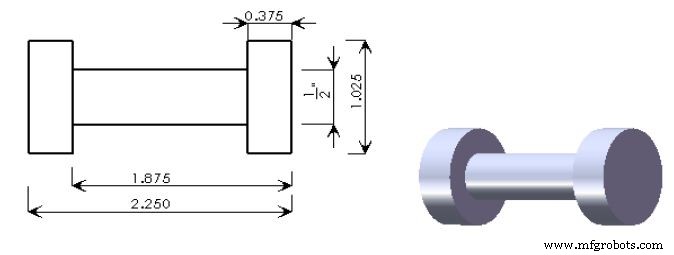
CNC 프로그램
G90 G20 G18 G55;
T0400 M06;
S2000 M03;
G00 Z0.0;
X1.200;
G01 X1.150 F3;
G71 U0.020 R0.010;
G71 P2 Q3;
N2 G01 X1.025;
Z-2.420;
N3 X1.150;
G28 X0.0;
G28 Z0.0;
T0200 M06;
G57;
G00 Z-0.500;
X1.300;
G01 X 1.025 F1.5 S1000;
G75 R0.010;
G75 X 0.500 Z-1.875 P 0.020 Q0.100 R-0.0001 F1.5;
G00 X1.2;
Z-2.375;
G01 X1.025;
G75 R0.010;
G75 X 0.0 P0.020 R-0.0001;
G28 X0.0;
G28 Z0.0;
M30;
프로그램 해설
1단계: 홈 가공 (T0400)
- G20: 인치 단위 입력
- G71 사이클: 홈 가공 전 형상 황삭 (U=0.020, R=0.010)
2단계: 파팅 오프/절단 (T0200)
- 첫 번째 G75: X=0.500, Z=-1.875까지 홈 가공 (P=0.020 절삭깊이, Q=0.100 이송량, R=-0.0001 테이퍼)
- 두 번째 G75: X=0.0(중심)까지 관통 절단 (P=0.020, R=-0.0001)
G75 주요 파라미터
| 파라미터 | 설명 |
|---|
| X | 최종 가공 직경 (절대값) |
| Z | 최종 가공 위치 (절대값) |
| P | 절삭 깊이 (양의 값) |
| Q | 이송량 (축 방향) |
| R | 테이퍼량 (음수 = 테이퍼 있음) |
| F | 절삭 이송속도 |
동일한 G75 사이클로 홈 가공과 파팅 오프를 모두 수행하는 효율적인 예제입니다.



